คู่มือการฉีดพลาสติก · อัปเดต 3 ตุลาคม 2026
เส้นใยลอยใน PA6 GF30: 9 การปรับเครื่องฉีดพลาสติกที่ได้ผลจริง
คราบสีขาว ขุ่น และหยาบเล็กน้อยบนผิวชิ้นงาน PA6 GF30 ของคุณ — นั่นคือเส้นใยลอย (เส้นใยแก้วลอยขึ้นมาบนผิว) หนึ่งในตำหนิที่พบบ่อยที่สุดของไนลอนเสริมเส้นใยแก้ว ข่าวดีคือ เกือบทั้งหมดเป็นปัญหาจากกระบวนการปรับตั้งเครื่อง คุณสามารถลดหรือกำจัดมันได้ด้วยการปรับเครื่อง โดยไม่ต้องเปลี่ยนวัตถุดิบหรือทำแม่พิมพ์ใหม่ ด้านล่างคือวิธีแก้ตามลำดับที่เราใช้จริงในโรงงาน พร้อมช่วงค่าพารามิเตอร์จากงานทดลองผลิตจริง
สารบัญ
1. เส้นใยลอยคืออะไร และจะสังเกตได้อย่างไร
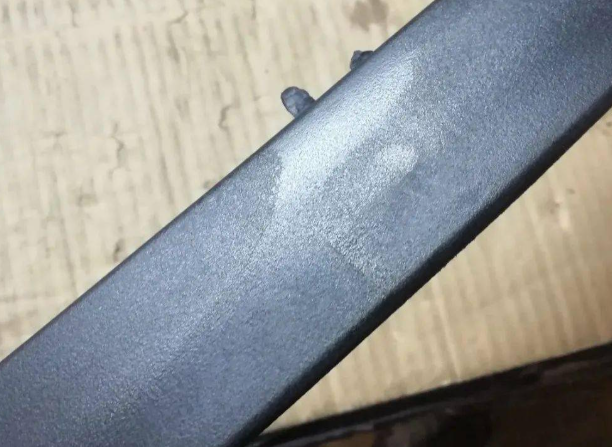
เส้นใยลอย (เรียกว่า fiber show หรือ ฟูเซียน 浮纤 ในภาษาจีน) มีลักษณะเป็นคราบหรือรอยสีขาวขุ่น หยาบเล็กน้อยบนผิวชิ้นงาน เมื่อส่องด้วยแว่นขยายจะเห็นเส้นใยแก้วแต่ละเส้นโผล่พ้นผิว ปัญหาจะรุนแรงที่สุดใกล้ทางเข้า (gate) ปลายทางไหล รอบแนวเชื่อมประสาน และบนครีบชิ้นงานที่บาง — จุดที่พลาสติกหลอมต้องเลี้ยว ชะลอ หรือเชื่อมประสานกัน
มันมักถูกสับสนกับรอยสีเงินจากความชื้น วิธีแยกแยะง่ายๆ: รอยสีเงินจะเงาวาว ไหลตามแนวการไหล และมักหายไปหลังอบแห้งวัตถุดิบอย่างถูกต้อง ส่วนเส้นใยลอยยังคงอยู่แม้ใช้วัตถุดิบแห้งสนิท และผิวสัมผัสหยาบเหมือนกระดาษทรายละเอียด
ทำไมถึงสำคัญ: ชิ้นงานตกเพราะรูปลักษณ์คือต้นทุนที่ชัดเจน แต่เส้นใยที่โผล่ออกมาก็ทำลายการยึดเกาะของสี และบนพื้นผิวที่เลื่อนไถลหรือใช้ซีลจะเร่งการสึกหรอ ดังนั้นจึงไม่ใช่แค่ปัญหาความสวยงาม
2. ทำไมจึงเกิด (อ่านก่อนลงมือปรับเครื่อง)
เส้นใยแก้วเป็นอนุภาคของแข็ง — โดยทั่วไปเส้นผ่านศูนย์กลาง 10–13 ไมครอน ความยาวคงเหลือประมาณ 0.2–0.4 มม. ในพลาสติกหลอม เมทริกซ์ PA6 เป็นของเหลว ระหว่างการฉีด พลาสติกหลอมจะเคลื่อนที่แบบ "การไหลแบบน้ำพุ": วัสดุที่หน้าคลื่นไหลจากแกนกลางไปหาผนังแม่พิมพ์แล้วแข็งตัวตรงนั้น เรซินซึ่งหนืดน้อยกว่าเคลื่อนที่นำหน้าเส้นใย เส้นใยจึงถูกพัดพาไปที่ผิวและติดอยู่ในชั้นผิวที่แข็งตัวก่อนที่เรซินจะทันหุ้ม
สามสิ่งที่ทำให้แย่ลง: แม่พิมพ์เย็น ซึ่งสร้างชั้นผิวแข็งที่หนา; อุณหภูมิพลาสติกหลอมต่ำ ซึ่งทำให้เรซินหนืดและเคลือบเส้นใยได้ไม่ดี; และปริมาณเส้นใยสูง — ที่ 30% มีเส้นใยมากกว่าอยู่แล้ว จึงมีเส้นใยไปอยู่ที่ผิวมากขึ้น
ดังนั้นทุกการปรับด้านล่างไล่ตามเป้าหมายสองอย่าง: ปิดเส้นใยด้วยชั้นผิวเรซินที่หนาขึ้น หรือ เก็บเส้นใยให้กระจายตัวดีในแกนกลาง จำข้อนี้ไว้ การเปลี่ยนค่าพารามิเตอร์จะไม่ดูสุ่มอีกต่อไป
3. เก้าการปรับ ตามลำดับที่เราใช้จริง
3.1 อบแห้งเม็ดพลาสติกให้ถูกต้อง (ขั้นแรกเสมอ)
PA6 ดูดความชื้นเร็ว ถุงที่เปิดแล้วดูดความชื้นที่เป็นอันตรายได้ภายในไม่กี่ชั่วโมง ความชื้นนั้นกลายเป็นไอน้ำในกระบอก — เกิดรอยสีเงินซึ่งมักถูกวินิจฉัยผิดว่าเป็นเส้นใยลอย
อบที่ 80–90 °C นาน 4–6 ชั่วโมง ในเครื่องอบแห้งแบบลดความชื้น ตั้งเป้าความชื้นต่ำกว่า 0.1% ตรวจด้วยเครื่องวัดความชื้นถ้ามี เก็บเม็ดที่อบแล้วให้ปิดมิดชิด และป้อนผ่านเครื่องอบแบบฮอปเปอร์ อย่าปล่อยทิ้งค้างคืนในฮอปเปอร์ และอย่าอบเกิน: เวลานานเกินไปที่อุณหภูมิสูงกว่า 100 °C จะเริ่มออกซิไดซ์วัสดุ ทำให้ชิ้นงานเหลืองและเปราะ ดูรายละเอียดเพิ่มเติมได้ใน คู่มือการอบแห้งไนลอนฉบับสมบูรณ์ ของเรา
3.2 เพิ่มอุณหภูมิพลาสติกหลอม (ขั้นที่สอง)
สำหรับ PA6 GF30 โปรไฟล์กระบอกทั่วไปคือ ท้าย 240–250 °C กลาง 250–260 °C หน้า 260–270 °C หัวฉีด 265–275 °C อย่าให้พลาสติกหลอมจริงเกินประมาณ 300 °C
ถ้าปัญหาของคุณคือเส้นใยลอย และค่าที่ตั้งอยู่ตอนนี้อยู่ช่วงล่างของหน้าต่างนี้ ให้เพิ่มทั้งโปรไฟล์ขึ้น 10–20 °C ความหนืดที่ต่ำลงหมายความว่าเรซินเคลือบเส้นใยได้ดีขึ้น และชั้นผิวปิดทับเส้นใยได้ง่ายขึ้น สังเกตสีเหลืองหรือกลิ่นไหม้ — นั่นคือเพดานของคุณ
3.3 เพิ่มอุณหภูมิแม่พิมพ์ (ขั้นที่สาม — มักเป็นคันโยกที่ทรงพลังที่สุด)
อุณหภูมิแม่พิมพ์สำหรับ PA6 GF30 ควรอย่างน้อย 80 °C สำหรับชิ้นงานที่ต้องการผิวสวย 90–100 °C และ 110–120 °C ถ้าใช้แม่พิมพ์ร้อน/เย็น (variotherm)
แม่พิมพ์ร้อนชะลอการแข็งตัวของชั้นผิว เรซินจึงมีเวลาหุ้มเส้นใย ถ้าเส้นใยลอยกระจุกที่ทางเข้าและปลายทางไหล การเพิ่มอุณหภูมิแม่พิมพ์ 20–30 °C มักเพียงพอให้มันหายไป แลกกับรอบเวลาที่ยาวขึ้น — นี่คือราคาของผิวสวย
3.4 ตั้งความเร็วฉีดแบบหลายขั้น (ขั้นที่สี่)
กฎทั่วไป: ฉีดเร็ว ความเร็วฉีดสูงลดความต่างความเร็วระหว่างเรซินกับเส้นใย ทั้งคู่จึงเคลื่อนที่ไปด้วยกันและเส้นใยอยู่ข้างใน การฉีดช้าให้เวลาเส้นใยแยกตัวและลอยขึ้นมา
แต่อย่าเพียงตั้งความเร็วเดียวให้สูง ใช้โปรไฟล์: สตาร์ทช้าในช่วง 10–15 มม. แรก เพื่อป้องกันการพุ่งทะลุ (jetting) ที่ทางเข้า กลางเร็ว แล้วชะลอช่วง 5–10 มม. สุดท้ายก่อนจุดสลับ เพื่อป้องกันเสี้ยนและปรับปรุงบริเวณปลายทางไหล ถ้าชิ้นงานมีครีบบาง ให้ชะลอเล็กน้อยตอนไหลผ่าน
3.5 ปรับแรงดันย้อนกลับและความเร็วรอบเกลียว (ขั้นที่ห้า)
แรงดันย้อนกลับสูงกว่าไนลอนที่ไม่เสริมเส้นใยเล็กน้อยช่วยกระจายเส้นใยแก้วในพลาสติกหลอมให้สม่ำเสมอ ช่วงที่ใช้ได้จริงคือ 0.5–1.5 MPa (ประมาณ 5–15 bar ในเครื่องส่วนใหญ่ ดูหน่วยบนจอเครื่องของคุณ) เพิ่มทีละเล็กประมาณ 0.2–0.3 MPa แล้วสังเกตผิวหลังแต่ละขั้น
แรงดันย้อนกลับมากเกินไปหักเส้นใยและทำให้พลาสติกหลอมร้อนเกินไป — คุณจะเห็นสีเหลืองและกลิ่นเหม็นก่อนจะเห็นชิ้นงานดีขึ้น เก็บความเร็วรอบเกลียวปานกลาง ประมาณ 30–50 รอบ/นาที เพื่อไม่ให้เส้นใยถูกทำลายระหว่างการหลอม
3.6 ตรวจแรงดันอัดค้างและจุดสลับ (ขั้นที่หก)
แรงดันอัดค้างที่มากเกินไปสามารถดันเส้นใยทะลุชั้นผิวที่ยังนิ่มได้ ถ้าเส้นใยลอยแย่ที่สุดบริเวณรอบทางเข้า ลองลดแรงดันอัดค้างลง 10–20% และลดเวลาอัดค้างลงเล็กน้อย ตราบใดที่ยังไม่มีรอยยุบเกิดขึ้น
ยืนยันด้วยว่าจุดสลับไม่ช้าเกินไป การอัดทับช่วงสองสามมิลลิเมตรสุดท้ายของจังหวะเกลียวไม่ได้ช่วยผิว กลับเพิ่มความเค้นและอาจทำให้ปัญหาเส้นใยกลับมาที่ทางเข้า
3.7 ตรวจทางเข้า รางลำเลียง และความหนาผนัง (ขั้นที่เจ็ด)
ทางเข้าเล็กเฉือนเส้นใยและทำให้เส้นใยรวมตัวกันหนาแน่น ทางเข้าที่บางเกินไปสำหรับเส้นใย 30% คือต้นเหตุที่พบบ่อย ขยายทางเข้าหรือเปลี่ยนเป็นทางเข้าแบบพัดหรือด้านข้าง เก็บรูหัวฉีดให้ใหญ่พอสมควร (อย่างน้อย 4 มม.) — หัวฉีดแคบหักเส้นใยและสร้างพลาสติกหลอมที่มีเส้นใยหนาแน่น
ฉีดเข้าผนังที่หนาที่สุด เก็บระยะทางการไหลให้สั้น (ที่ผนัง 1 มม. พยายามไม่เกินประมาณ 80 มม. สำหรับเส้นใย 30%) และสำหรับชิ้นงานที่ต้องการผิวสวย พิจารณาเพิ่มทางเข้าที่สองเพื่อลดระยะการไหล
3.8 ปรับปรุงช่องระบายอากาศ (ขั้นที่แปด)
อากาศที่ติดอยู่ถูกอัด ร้อนขึ้น และดันเส้นใยขึ้นผิว — ยังทำให้เกิดรอยไหม้ที่ปลายทางไหลอีกด้วย ความลึกช่องระบายอากาศสำหรับ PA6 คือ 0.02–0.04 มม. โดยทั่วไป 0.03 มม. เพิ่มช่องระบายที่ปลายทางไหลและแนวเชื่อมประสาน ถ้าระบายไม่พอ ขั้นต่อไปคือระบบระบายอากาศแบบสุญญากาศ
3.9 เปลี่ยนวัตถุดิบหรือเพิ่มสารช่วยกระบวนการ (ขั้นที่เก้า ใช้เมื่อปรับกระบวนการจนสุดทางแล้ว)
ลดปริมาณเส้นใยสำหรับผิวที่มองเห็น (25% แทน 30%) ถ้าสเปคเชิงกลเอื้ออำนวย
เพิ่มสารหล่อลื่นหรือสารช่วยการไหลที่เข้ากับไนลอน 0.3–1% ปริมาณน้อยลดการเสียดสีระหว่างเส้นใยกับผนัง ปริมาณมากทำให้แนวเชื่อมประสานอ่อนแอ
ใช้สารช่วยยึดติด (คอมแพตติไลเซอร์แบบกราฟต์มาลีอิกแอนไฮไดรด์) เพื่อปรับปรุงการยึดระหว่างเส้นใยกับเมทริกซ์ — ช่วยทั้งผิวและสมบัติเชิงกลไปพร้อมกัน
ถามซัพพลายเออร์หาเกรด "เส้นใยลอยต่ำ" หรือ "เกรดผิวสวย" หลายเกรด PA6 GF30 ถูกสูตรด้วยสารเคลือบผิวและคัปปลิ้งเอเจนต์พิเศษเพื่อคุณภาพผิวโดยเฉพาะ
4. ตารางค่าอ้างอิงด่วนสำหรับ PA6 GF30
นี่คือหน้าต่างค่าเริ่มต้นทั่วไป เกรดและเครื่องจักรของคุณจะทำให้ค่าเคลื่อนออกไป ดังนั้นควรตรวจสอบกับเอกสารข้อมูลของวัตถุดิบและการทดลองของคุณเองเสมอ
| พารามิเตอร์ | ช่วงทั่วไป | หมายเหตุ |
|---|---|---|
| การอบแห้ง | 80–90 °C × 4–6 ชม., เครื่องอบแบบลดความชื้น | ความชื้น ≤ 0.1%; ตรวจด้วยเครื่องวัดความชื้น |
| กระบอก ท้าย / กลาง / หน้า | 240–250 / 250–260 / 260–270 °C | หัวฉีด 265–275 °C; อย่าเกิน ~300 °C |
| อุณหภูมิแม่พิมพ์ | 80–100 °C | 100–120 °C สำหรับงานผิวสวยหรือแม่พิมพ์ variotherm |
| ความเร็วฉีด | ฉีดเร็ว, โปรไฟล์ 3 ขั้น | ช้าที่ทางเข้าป้องกันการพุ่งทะลุ, ช้าที่ปลาย |
| แรงดันย้อนกลับ | 0.5–1.5 MPa | เพิ่มทีละขั้น; สังเกตสีเหลือง |
| ความเร็วรอบเกลียว | 30–50 รอบ/นาที | ปกป้องความยาวเส้นใย |
| แรงดันอัดค้าง | ปานกลาง | ลดลง 10–20% ถ้าบริเวณทางเข้าเห็นเส้นใย |
| ช่องระบายอากาศ | ความลึก 0.02–0.04 มม. | ปลายทางไหล + แนวเชื่อมประสาน |
5. กรณีจริงจากหน้างานโรงงาน
ลูกค้ารายหนึ่งของเราฉีดตัวเรือนกรรไกรตัดแต่งพุ่มไม้ไฟฟ้า จาก PA6 GF30 สีดำ อัตราเสียเพราะเส้นใยลอยประมาณ 40% ชิ้นงานวิ่งที่อุณหภูมิกระบอกประมาณ 245 °C แม่พิมพ์ 60 °C และใช้ความเร็วฉีดแบบเดียวตลอด
เราปรับสี่อย่างตามลำดับ: (1) อบวัตถุดิบที่ 85 °C นาน 5 ชั่วโมง ยืนยันความชื้นต่ำกว่า 0.1%; (2) เพิ่มโปรไฟล์กระบอกประมาณ 15 °C; (3) เพิ่มอุณหภูมิแม่พิมพ์จาก 60 °C เป็น 90 °C; (4) เปลี่ยนเป็นโปรไฟล์ความเร็วสามขั้นและเพิ่มแรงดันย้อนกลับจากประมาณ 0.3 MPa เป็น 0.8 MPa
เส้นใยลอยลดลงเกือบเป็นศูนย์ตั้งแต่รอบการผลิตเต็มรอบแรก เวลารอบเพิ่มขึ้นประมาณ 12 วินาที แต่ลูกค้าส่งของได้โดยไม่ต้องเก็บงาน บทเรียน: อย่าไล่หาแค่ค่าพารามิเตอร์เดียว การผสมผสานระหว่างแม่พิมพ์ร้อน พลาสติกหลอมร้อน และการฉีดเร็วแบบหลายขั้นต่างหากที่ปิดชั้นผิว
6. ข้อผิดพลาดทั่วไปที่ทำให้แย่ลง
ฉีดสารกันติด (มอลด์รีลีส) ลงในโพรงแม่พิมพ์เพื่อ "ซ่อน" เส้นใย — ทำให้ผิวแย่ลงและปนเปื้อนแนวเชื่อมประสาน
เพิ่มความเร็วฉีดโดยไม่เพิ่มอุณหภูมิแม่พิมพ์ — จะได้การพุ่งทะลุ รอยสีเงิน และเส้นใยโผล่ที่ทางเข้า
ข้ามการอบแห้งเพราะ "ถุงปิดสนิท" — ถุงปิดสนิทก็ยังหายใจผ่านรูเล็กๆ ได้ และรอยจากความชื้นถูกวินิจฉัยผิดเป็นเส้นใยลอย
ลดอุณหภูมิแม่พิมพ์เพื่อประหยัดรอบเวลา — วิธีเร็วที่สุดที่ทำให้เส้นใยลอยกลับมา
เติมสารหล่อลื่นปริมาณมาก — สารช่วยการไหลไม่กี่เปอร์เซ็นต์อาจลดความแข็งแรงของแนวเชื่อมประสานลงครึ่งหนึ่ง
7. คำถามที่พบบ่อย
ไม่เหมือนกัน รอยสีเงินจะเงาวาว ไหลตามแนวการไหล และมักหายไปหลังอบแห้งอย่างถูกต้อง ส่วนเส้นใยลอยยังคงอยู่แม้ใช้วัตถุดิบแห้ง และผิวสัมผัสหยาบเหมือนกระดาษทรายละเอียด มองเห็นเส้นใยแก้วแต่ละเส้นภายใต้แว่นขยาย
การเพิ่มอุณหภูมิแม่พิมพ์เป็น 80–100 °C มักให้ผลดีที่สุดที่มองเห็นได้เร็วที่สุด แต่ควรอบแห้งวัตถุดิบให้ถูกต้องก่อนเสมอ เพื่อไม่ให้คุณไล่แก้รอยความชื้นแทนเส้นใยลอย
ใช้เครื่องอบแห้งแบบลดความชื้นที่ 80–90 °C นาน 4–6 ชั่วโมง ตั้งเป้าความชื้นต่ำกว่า 0.1% ตรวจด้วยเครื่องวัดความชื้น ถุง PA6 ที่เปิดแล้วดูดความชื้นที่เป็นอันตรายได้ภายในไม่กี่ชั่วโมง
โดยทั่วไปควรสูง โดยใช้โปรไฟล์หลายขั้น: สตาร์ทช้าเพื่อป้องกันการพุ่งทะลุ กลางเร็ว และชะลอก่อนจุดสลับ การฉีดช้าให้เวลาเส้นใยแยกตัวจากเรซินและลอยขึ้นมา
สารหล่อลื่นหรือสารช่วยการไหลที่เข้ากับไนลอนในปริมาณ 0.3–1% ลดการโผล่ของเส้นใยได้ในหลายกรณี แต่การใส่เกินจะทำให้แนวเชื่อมประสานและสมบัติเชิงกลอ่อนแอลง ใช้เป็นขั้นตอนก่อนเปลี่ยนเกรด ไม่ใช่ยาวิเศษ
ส่วนใหญ่เป็นตำหนิทางความสวยงาม แต่ในจุดที่ผนังบางรับแรงสูงหรือพื้นผิวซีลที่เส้นใยหายไป สมรรถนะอาจลดลง การแก้ที่ผิวโดยปกติจะแก้การกระจายตัวของเส้นใยไปพร้อมกัน
8. สรุป
สรุปในหนึ่งประโยค: อบแห้งวัตถุดิบให้ถูกต้อง เพิ่มอุณหภูมิพลาสติกหลอมและแม่พิมพ์ ฉีดเร็วด้วยโปรไฟล์หลายขั้น รักษาแรงดันย้อนกลับให้ปานกลาง — และถ้าเส้นใยยังลอย ให้ดูที่ทางเข้าก่อน แล้วค่อยดูเกรดวัสดุ กระบวนการก่อน วัตถุดิบรองลงมา แม่พิมพ์เป็นลำดับสุดท้าย ลำดับแบบนี้แก้ปัญหาเส้นใยลอยใน PA6 GF30 ได้เกือบทั้งหมด โดยไม่ต้องลงทุนทำแม่พิมพ์ใหม่แม้แต่บาทเดียว