บล็อกทางเทคนิคเกี่ยวกับพลาสติกวิศวกรรม
แหล่งข้อมูลทางเทคนิคที่ใช้งานได้จริงและอิงตามข้อมูลจริง เขียนโดยวิศวกรฝ่ายวิจัยและพัฒนาของ Juhai Plastics เราครอบคลุมการเปรียบเทียบวัสดุไนลอนดัดแปลง คู่มือการเลือกเกรด การแก้ไขปัญหาในกระบวนการฉีดขึ้นรูป และหัวข้อด้านความยั่งยืน อัปเดต 5-10 ครั้งต่อเดือน สมัครรับจดหมายข่าวของเราด้านล่างเพื่อรับการแจ้งเตือนเกี่ยวกับคู่มือใหม่ๆ
บทความและคู่มือล่าสุด
เรียกดูเนื้อหาทางเทคนิคล่าสุดของเราตามหัวข้อ — บทความใหม่ล่าสุดก่อน 6 บทความต่อ หน้า คลิกที่บทความใดก็ได้เพื่ออ่านคู่มือฉบับเต็มพร้อมตารางข้อมูลและคำถามที่พบบ่อย
รายละเอียดสูตร PP GF30 — เรซิน, ใยแก้ว, สารเชื่อมประสาน PP-g-MAH และสารเติมแต่ง
เจาะลึกสูตรผสม PP (โพลีโพรพิลีน) เสริมแรงด้วยใยแก้ว 30%: การเปรียบเทียบระหว่าง Homopolymer PP กับ Im···
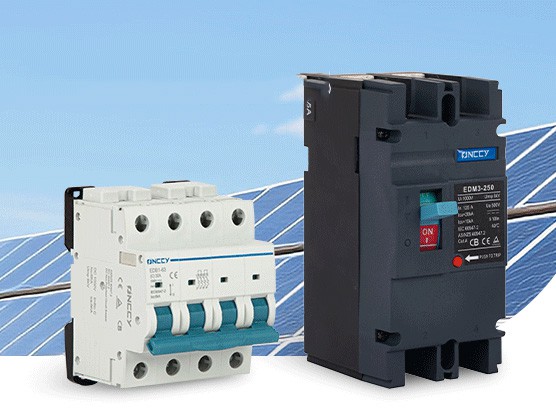
PA6 ที่ผ่านการปรับปรุงคุณสมบัติสำหรับอุปกรณ์ไฟฟ้าแรงดันต่ำ — ตัวเรือน MCCB และคอนแทคเตอร์ คุณสมบัติหน่วงการติดไฟและความปลอดภัยทางไฟฟ้า
การประยุกต์ใช้งาน PA6 (ไนลอน 6) ที่ผ่านการปรับปรุงคุณสมบัติในอุปกรณ์ไฟฟ้าแรงดันต่ำ เช่น ตัวเรือนของเ···
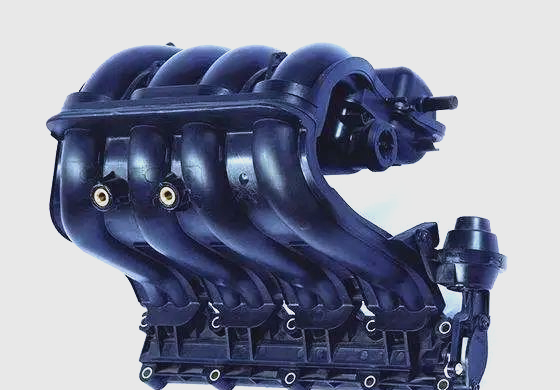
การปฏิบัติตามมาตรฐานสำหรับ PA6 ในอุตสาหกรรมยานยนต์ — IATF 16949, IMDS, ELV, การทดสอบความทนทานต่อความร้อน (Thermal Aging) และข้อกำหนดของ OEM
การปฏิบัติตามมาตรฐาน PA6 (ไนลอน 6) สำหรับยานยนต์: เครื่องมือหลักตามมาตรฐาน IATF 16949 (PPAP/APQP/FME···
มาตรฐานและการปฏิบัติตามข้อกำหนดของ PA6 — วิธีทดสอบ ISO, การสัมผัสอาหารตามมาตรฐาน FDA, UL94, RoHS และ REACH
กรอบการปฏิบัติตามข้อกำหนดสำหรับ PA6 (Nylon 6): วิธีทดสอบ ISO 527/178/180/75, มาตรฐานการสัมผัสอาหาร F···
เจาะลึกสูตรส่วนผสม PA6 GF30: เรซิน, ใยแก้ว, สารเชื่อมประสาน (Coupling Agent) และสารเติมแต่ง
เจาะลึกสูตรการผสม PA6 GF30: ปัจจัยต่างๆ ทั้งความหนืดของเรซินพื้นฐาน, ชนิดของใยแก้ว, สารเชื่อมประสานอ···
เปรียบเทียบ PA6 GF30 กับ PA66 GF30 — ข้อมูลผลทดสอบมาตรฐาน ISO แบบเคียงข้างกัน
การเปรียบเทียบแบบเคียงข้างกันตามมาตรฐาน ISO ระหว่าง PA6 (BFE01) และ PA66 (BFE04) ที่เสริมใยแก้ว 30%:···
PA6 เทียบกับ PA66 ไนลอน — คู่มือเปรียบเทียบวัสดุฉบับสมบูรณ์ปี 2026
การเปรียบเทียบเชิงเทคนิคฉบับสมบูรณ์ระหว่าง PA6 (ไนลอน 6) กับ PA66 (ไนลอน 66) พลาสติกวิศวกรรมปรับปรุง···
13 ข้อบกพร่องทั่วไปในการฉีดขึ้นรูปชิ้นส่วนไนลอนเสริมใยแก้วและวิธีแก้ปัญหา
คู่มือการแก้ไขปัญหาอย่างครอบคลุมสำหรับข้อบกพร่องในการฉีดขึ้นรูปไนลอนเสริมใยแก้ว (PA6/PA66): การบิดเบ···
วิธีการเลือกปริมาณใยแก้ว (Glass Fiber): เปรียบเทียบ PA6 ที่ผสมใยแก้ว 15%, 20%, 30%, 35% และ 50%
คู่มือการเลือกปริมาณใยแก้วสำหรับไนลอน PA6 เกรดพิเศษ (Modified PA6): ครอบคลุมข้อมูลกราฟคุณสมบัติทางกล···
การอบแห้ง Nylon PA6 / PA66 ก่อนฉีดขึ้นรูป: ทำไมเงื่อนไข 80°C เป็นเวลา 4 ชั่วโมงจึงสำคัญ
คู่มือทีละขั้นตอนสำหรับการอบแห้งไนลอนที่มีคุณสมบัติดูดความชื้น (hygroscopic) อธิบายสาเหตุที่ความชื้น···
คำถามที่พบบ่อยเกี่ยวกับวัสดุพลาสติกยอดนิยม
คำตอบที่คัดสรรสำหรับคำถามที่พบบ่อยที่สุดจากผู้ขึ้นรูปฉีดและ วิศวกร OEM ที่ซื้อพลาสติกวิศวกรรมดัดแปลง
พลาสติกเสริมใยแก้ว (GFR) คือเมทริกซ์โพลีเมอร์ (PA, PP, PBT ฯลฯ) ผสมกับใยแก้ว E สั้นสับ (โดยทั่วไปเส้นผ่านศูนย์กลาง 10 μm ความยาวเริ่มต้น 3–4 mm) ด้วยเครื่องอัดร่วมเกลียวคู่ ใยแก้วทำหน้าที่เป็นฟิลเลอร์แข็งที่เพิ่มความตึงและความฝืดดัด (โมดูลัส) อย่างมาก อุณหภูมิอ่อนตัวและเสถียรภาพของมิติ — มักจะเพิ่มขึ้น 2–5 เท่าเมื่อเทียบกับเรซินฐานที่ไม่เสริมแรง ข้อแลกเปลี่ยน ได้แก่ ค่ากระแทกต่ำลง (แบบมีรอยบาก) การหดตัวแบบแอนไอโซทรอปิก (ทิศทางการไหลเทียบกับทิศทางขวาง) และโอกาสที่ผิวจะมี "ใยลอย" หากการผสมผลิตได้ไม่ดีหรือขึ้นรูปอย่างไม่ถูกต้อง
ที่ปริมาณใยแก้วเท่ากัน PA6 มีความแข็งแรงและความฝืดสูงกว่า PP อย่างมีนัยสำคัญ — ความตึงสูงกว่าประมาณ 1.5–2 เท่า และโมดูลัสดัดสูงกว่า 1.8 เท่า PA6 ยังมีความทนการล้าดีกว่า ทนความร้อนได้สูงกว่า (HDT 190°C เทียบกับ ~150°C สำหรับ PP GF30) และมีสมบัติการสึกหรอ/แรงเสียดทานที่ยอดเยี่ยม อย่างไรก็ตาม PP มีราคาถูกกว่า เบากว่า (0.9 เทียบกับ 1.36 g/cm³) แทบไม่ดูดความชื้น และมีความทนสารเคมีต่อเบสและตัวทำละลายโพลาร์ได้ดีกว่า สำหรับชิ้นส่วนแบริ่งต่ำที่ไม่ใช่โครงสร้างและต้นทุนต่ำสุด PP ชนะ; สำหรับแบริ่งเชิงกลและความร้อนระดับกลางถึงสูง PA6 ชนะ
เกรดการทดสอบการติดไฟแนวตั้ง UL 94 วัดแนวโน้มการติดไฟและพฤติกรรมการดับไฟเองของชิ้นทดสอบขนาด 127
× 12.7 mm หลังจากจุดด้วยคบเพลิง 10 วินาที จำนวน 2 ครั้ง เรียงลำดับจากเข้มงวดที่สุด:
V0
(เข้มงวดที่สุด): การติดไฟและการลุกไหม้เรืองแสงทั้งหมด ≤ 10 s หลังจากใช้เปลวไฟแต่ละครั้ง ไม่มี
หยดของอนุภาคที่กำลังลุกไหม้ ไม่มีการทะลุของชิ้นทดสอบ
V1: การลุกไหม้ทั้งหมด ≤ 30 s ต่อ
การใช้งานแต่ละครั้ง ไม่มีหยด ไม่มีการทะลุ
V2: การลุกไหม้ทั้งหมด ≤ 30 s ต่อการใช้งานแต่ละครั้ง
อนุญาตให้มีหยดของอนุภาคที่กำลังลุกไหม้ (อาจจุดไฟให้สำลีทางการแพทย์ที่อยู่ด้านล่างติดไฟได้)
สำหรับ
เคสไฟฟ้า/อิเล็กทรอนิกส์ ระบุ V0 เสมอ; V2 เป็นที่ยอมรับได้สำหรับเคสที่ไม่ใช่ไฟฟ้าที่มีความเสี่ยงไฟไหม้ต่ำ
ไนลอนทุกชนิด (โพลีอะไมด์) ดูดความชื้น — พวกมันดูดซับความชื้นจากอากาศโดยรอบ โดยมีค่าประมาณ 1–1.5% โดยน้ำหนักที่สมดุลในสภาพโกดังที่ความชื้นสัมพัทธ์ 50% หากคุณอัดร่วมหรือฉีดขึ้นรูปไนลอนที่ยังไม่แห้งที่ 250–275°C ความชื้นที่ค้างอยู่นั้น จะทำให้สายโพลีเมอร์เกิดไฮโดรลิซิส ที่อุณหภูมิ หลอมเหลว ซึ่งจะลดน้ำหนักโมเลกุลและก่อให้เกิด: 1) ฟองและรอยสเปรย์บนผิวชิ้นงาน 2) คุณสมบัติเชิงกลลดลง 20–50% (โดยเฉพาะแรงกระแทกและการยืดตัว) 3) ความหนืดไม่สม่ำเสมอและน้ำหนักช็อตต่อช็อตผันผวน ให้อบแห้ง PA6/PA66 ที่ 80°C เป็นเวลา 4 ชั่วโมงในเครื่องอบลดความชื้น (ไม่ใช่เครื่องอบลมร้อนอย่างเดียว) ให้มีความชื้น < 0.08% การตรวจสอบด้วยเครื่องวัดความชื้นก่อนเริ่มกะงานเป็นนิสัยที่ดีที่สุด
CTI (IEC 60112 / UL 746A) วัด ความต้านทานต่อการเสียไฟฟ้าของผิว
(การติดตาม) เมื่อสัมผัสกับหยดน้ำที่ปนเปื้อนภายใต้แรงดันไฟฟ้า ค่ามีตั้งแต่ ~100V
(ไม่ดี) ถึง 600V (ยอดเยี่ยม)
PA6/PA66 GF30 มาตรฐาน: CTI ≈ 200–250V — เป็นที่ยอมรับได้สำหรับ
เคสสินค้าอุปโภคแรงดันต่ำ
PA6/PA66 CTI สูง (เกรด CT ของ Juhai): CTI 400V หรือ 600V
ตามสูตร — จำเป็นสำหรับขั้วต่อไฟฟ้าในยุโรปและอเมริกาเหนือฐานรีเลย์ ชิ้นส่วนการชาร์จ EV และสวิตช์เกียร์ที่ระบุ IEC 60335 หรือ UL 94 + CTI 600V บนแบบวิศวกรรม
สอบถามวิศวกรของเราเพื่อขอคำแนะนำเกรด CT-400V หรือ CT-600V; เราทดสอบทุกชุดภายในโรงงาน
ก่อนจัดส่ง
รับคู่มือทางเทคนิคใหม่ๆ ในกล่องจดหมายของคุณ
สมัครรับจดหมายข่าว R&D ของ Juhai Plastics 2–3 ฉบับต่อเดือน ไม่มีสแปม ไม่มีเนื้อหาเชิงขาย — มีแต่คู่มือวัสดุใหม่ เคล็ดลับการแปรรูป และ การอัปเดตความปลอดภัยของวัสดุ