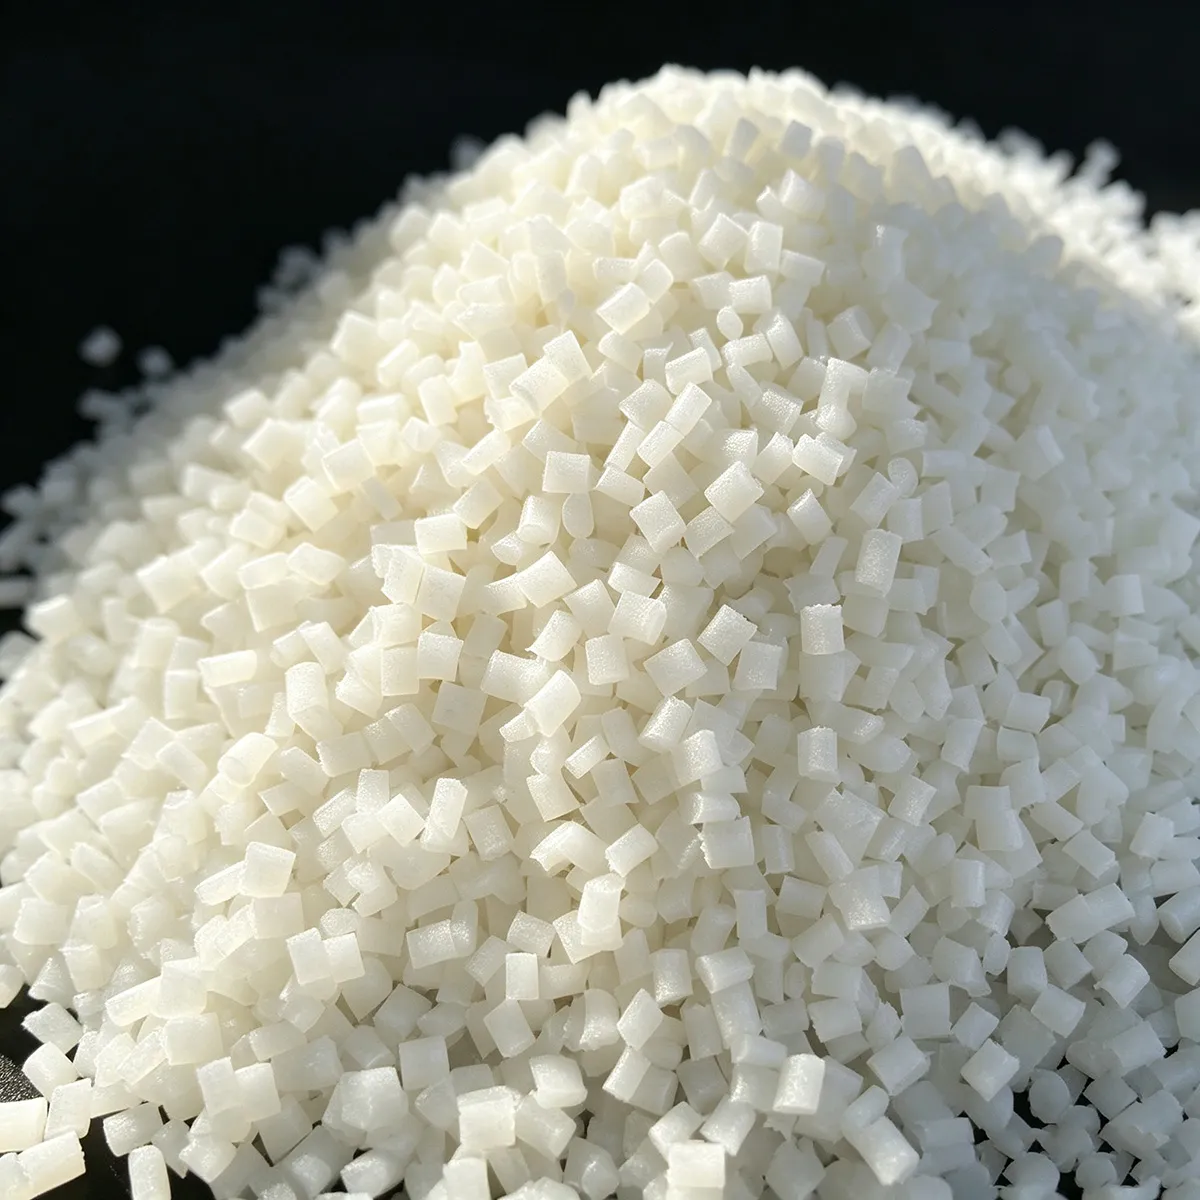
ไนลอน PA66 ปรับปรุงคุณสมบัติ · เกรดไฟฟ้าทนไฟ · ระดับมาตรฐาน
PA66 FR-V0 · เกรดไฟฟ้า PA66 ทนไฟ V0 เสริมใยแก้ว 25%
คอมพาวนด์ PA66 เกรดไฟฟ้าเสริมแรงด้วยใยแก้วสั้น 25% และ ระบบหน่วงไฟอินทูเมสเซนต์ฟอสฟอรัส-ไนโตรเจนปราศจากฮาโลเจน. บรรลุ UL94 V-0 ที่ความหนา 1.5 mm , CTI 600V PLC 0 ความทนการติดตามและ GWIT 775°C อุณหภูมิจุดติดลวดเรืองแสง สูตรปรับต้นทุนสำหรับ เปลือกคอนเน็กเตอร์แรงสูง EV, โครงตัดต่อแม่พิมพ์ MCCB, คอนแทกเตอร์อุตสาหกรรม และชิ้นส่วนไฟฟ้าฉนวนสองชั้นคลาส-II ที่ต้องการสมรรถนะทนไฟเชื่อถือได้ในราคาระดับมาตรฐาน
| ความต้านทานแรงดึง (ISO 527) | 168 MPa |
|---|---|
| โมดูลัสดัดโค้ง (ISO 178) | 7,500 MPa |
| Notched Izod Impact @ 23°C | 13 kJ/m² |
| HDT @ 1.8 MPa / 0.45 MPa | 225 °C / 248 °C |
| ความหนาแน่น | 1.41 g/cm³ |
| MVR @ 280°C / 5 kgf | 22 cm³/10 min |
| การหดตัว (ทิศทางไหล / ขวาง) | 0.32% / 0.90% |
| เกรดการทนไฟ UL94 | V-0 @ 1.5 mm · ทดสอบโดยบุคคลที่สาม |
| CTI / GWIT / GWFI | 600V PLC 0 · 775°C · 960°C |
| ใบรับรอง | IEC 60695, ROHS 2.0, REACH, ISO 9001 |
ภาพรวมผลิตภัณฑ์และคุณสมบัติเด่น
PA66 FR-V0 เป็น พลาสติกวิศวกรรมเกรดไฟฟ้าระดับมาตรฐานปรับต้นทุน ผลิตโดย Juhai Plastics โดยใช้ เรซินฐาน PA66 มูลค่าปานกลาง เสริมแรงด้วย ใยแก้ว E-glass แบบสั้นขนาดซิลาเน่คุณภาพสูง 25% และ ระบบหน่วงไฟ (FR) อินทูเมสเซนต์ฟอสฟอรัส-ไนโตรเจนปราศจากฮาโลเจนผสมบนสายการอัดรีดสกรูคู่หมุนร่วมของเราพร้อมการป้อนด้วยระบบชั่งน้ำหนักแม่นยำเพื่อปริมาณ FR ที่สม่ำเสมอ สูตรนี้สมดุลระหว่างสมรรถนะทนไฟ, ความทนการติดตามไฟฟ้า และความแข็งเกร็งเชิงกลที่ ราคาระดับมาตรฐาน วางตำแหน่งระหว่างไนลอน FR เสริมใยแก้วโภคภัณฑ์กับเกรดวิศวกรรม FR พิเศษระดับพรีเมียม — ทำให้เป็นทางเลือกที่เหมาะสำหรับโปรแกรมไฟฟ้าปานกลางถึงปริมาณสูงที่ต้องการ UL94 V0, CTI 600V และความสอดคล้องลวดเรืองแสง IEC โดยไม่ต้องออกแบบมากเกินความจำเป็น
ข้อได้เปรียบประสิทธิภาพหลัก
UL94 V-0 @ 1.5 mm — ทดสอบโดยบุคคลที่สาม: การทดสอบเผาแนวตั้งที่ห้องปฏิบัติการอิสระที่ได้รับรายชื่อ UL ยืนยันสมรรถนะ V-0 สม่ำเสมอที่ความหนา 1.5mm ข้ามแท่งทดสอบทั้งห้าแท่ง โดยไม่หยด, ไม่ทะลุถึงคลีป, และเวลาเผารวมต่ำกว่าขีดจำกัด V-0 ที่ 50 วินาทีอย่างมาก
CTI 600V PLC 0 ความทนการติดตาม: ดัชนีการติดตามเปรียบเทียบ 600V (Performance Level Category 0) ตาม IEC 60112 ให้ความต้านทานสูงสุดต่อการติดตามบนผิวและเส้นทางคาร์บอนไนซ์ภายใต้การปนเปื้อนแรงดันสูง — จำเป็นสำหรับชิ้นส่วนที่มีแรงดันไฟฟ้าเปิดเผยในตัดต่อ MCCB และผิวการไหลย้อยของคอนเน็กเตอร์ HV
GWIT 775°C + GWFI 960°C ลวดเรืองแสง: เกินข้อกำหนด 750°C GWIT สำหรับเครื่องใช้ไฟฟ้าที่ไม่มีคนดูแลตาม IEC 60335-1 และบรรลุ 960°C Glow-Wire Flammability Index โดยไม่มีการแพร่กระจายของเปลวไฟและไม่มีหยดติดไฟ — สอดคล้องเต็มรูปแบบสำหรับเครื่องใช้ไฟฟ้าทำงานอัตโนมัติและตู้สวิตช์เกียร์
ระบบ NP อินทูเมสเซนต์ปราศจากฮาโลเจน: ไม่มีโบรมีน ไม่มีคลอรีน ไม่มีแอนติโมนีไตรออกไซด์ ชั้นคาร์อินทูเมสเซนต์ฟอสฟอรัส-ไนโตรเจนให้การป้องกันเปลวไฟแบบแบลริเออร์ที่เยี่ยมด้วยความหนาแน่นควันและการกัดกร่อนต่ำกว่า FR แบบโบรมีนอย่างมาก — สำคัญต่อคุณภาพอากาศในห้องโดยสาร EV และอายุการใช้งานหน้าสัมผัสไฟฟ้าในเหตุเพลิงไหม้
สมดุลเชิงกล + ความร้อน: แรงดึง 168 MPa, โมดูลัสดัดโค้ง 7,500 MPa, HDT 225°C ที่ 1.82 MPa และจุดหลอมเหลว 258°C ให้ความแข็งเกร็งโครงสร้างเพียงพอและความทนความร้อนระยะยาวสำหรับแพลตฟอร์มคอนเน็กเตอร์ EV 800V และซีสเต็มฉนวนคลาส-B ของตู้สวิตช์เกียร์
ตำแหน่งต้นทุนระดับมาตรฐาน: สูตรปรับใช้เรซินฐาน PA66 มูลค่าปานกลางจับคู่กับแพ็คเกจอินทูเมสเซนต์ FR ประสิทธิภาพสูงให้สมรรถนะไฟฟ้า-เปลวไฟเทียบเท่าเกรด FR พิเศษระดับพรีเมียมในต้นทุนต่อกิโลกรัมที่ต่ำกว่า 14-18% — ได้รับการยืนยันโดยโปรแกรมรับรอง OEM 30+ แห่งในภาค EV และสวิตช์เกียร์
การประยุกต์ใช้ที่แนะนำ
คอนเน็กเตอร์แรงสูง EV
เปลือกตัดการเชื่อมต่อแบตเตอรี่ 800V/400V, คอนเน็กเตอร์บัสบาร์ HV, บล็อกขั้วต่อเครื่องชาร์จบนรถ OBC, โครงหน่วยกระจายพลังงาน PDU สีส้ม RAL 2003 สีปลอดภัย HV
ตัดต่อวงจร MCCB
โครงนอกและแผ่นฐานตัดต่อแม่พิมพ์, โครงรองช่องดับอาร์ค, เปลือกกลไกการทำงาน, ฝาครอบขั้วสำหรับแพลตฟอร์ม MCCB 125A–800A
คอนแทกเตอร์และรีเลย์อุตสาหกรรม
บ๊อบบินคอยล์คอนแทกเตอร์ AC/DC และแผ่นฐาน, เปลือกรีเลย์กำลัง, ที่รองฉนวนคอนแทกเตอร์สูญญากาศ, เปลือกขั้วต่อรีเลย์โอเวอร์โหลดความร้อน
สวิตช์เกียร์แรงดันต่ำ
เปลือกตัดต่อขนาดเล็ก (MCB), ที่รองบัสบาร์กระจาย, บล็อกขั้วต่อ, ที่ใส่ฟิวส์, เปลือกชิ้นส่วนติดรางไดน์ที่ต้องการ IEC 60947
ชิ้นส่วนระบบแบตเตอรี่ EV
เปลือกระบบจัดการแบตเตอรี่ BMS, เปลือกคอนเน็กเตอร์วัดแรงดันโมดูล, ที่ใส่ฟิวส์, โครงสร้างตัดการเชื่อมต่อบริการที่ต้องการ CTI 600V และ UL94 V0
แสงสว่างและเครื่องใช้ไฟฟ้า
เปลือกไดรเวอร์ LED, เปลือกบัลลาสต์, บ๊อบบินหม้อแปลงไมโครเวฟ, กล่องขั้วเครื่องใช้ไฟฟ้าที่ต้องการ GWIT 775°C ตาม IEC 60335-1 ข้อ 30
คุณสมบัติเชิงกล ความร้อน และไฟฟ้า ฉบับสมบูรณ์
ค่าทั้งหมดทดสอบตามมาตรฐาน ISO / IEC โดยใช้ชิ้นทดสอบอเนกประสงค์ ISO ฉีดขึ้นรูป 4mm ปรับสภาพที่ 23°C / 50% RH เป็นเวลา 16 ชั่วโมง สมบัติการทนไฟและไฟฟ้าทดสอบบนชิ้นทดสอบเฉพาะตาม UL94, IEC 60112 และ IEC 60695 มีใบรับรองความสอดคล้อง (CoC) ต่อรุ่นการผลิตแนบมากับทุกการส่งมอบ รวมถึงข้อมูลแรงดึง, HDT และการทดสอบเผา UL94
คุณสมบัติเชิงกล
| สมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| ความต้านทานแรงดึง | ISO 527 | 168 MPa |
| โมดูลัสยืดหยุ่นเชิงดึง | ISO 527 | 8,200 MPa |
| ความยืดตัวที่จุดคราก | ISO 527 | 2.2 % |
| ความยืดตัวขณะแตก | ISO 527 | 2.4 % |
| ความต้านทานแรงดัด | ISO 178 | 252 MPa |
| โมดูลัสดัดโค้ง | ISO 178 | 7,500 MPa |
| Notched Izod Impact (1A), 23°C | ISO 180 | 13 kJ/m² |
| Unnotched Izod Impact (1U), 23°C | ISO 180 | 62 kJ/m² |
| Charpy Notched Impact (1eA), 23°C | ISO 179 | 11 kJ/m² |
| ความแข็งร็อกเวลล์ (สเกล R) | ISO 2039-2 | R 118 |
คุณสมบัติเชิงความร้อน
| สมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| อุณหภูมิเบี่ยงตัวภายใต้แรงกด (1.82 MPa) | ISO 75/Af | 225 °C |
| อุณหภูมิเบี่ยงตัวภายใต้แรงกด (0.45 MPa) | ISO 75/Bf | 248 °C |
| อุณหภูมิอ่อนตัววิแคท (B/50) | ISO 306 | 242 °C |
| จุดหลอมเหลวสูงสุด (DSC) | ISO 11357 | 258 °C |
| สัมประสิทธิ์การขยายตัวเชิงเส้นจากความร้อน | ISO 11359-2 | 2.8 × 10⁻⁵ °C⁻¹ (ทิศทางไหล) |
| อุณหภูมิการใช้งานต่อเนื่อง (UL 746B, ไฟฟ้า) | UL 746B | 130 °C (ประเมิน) |
คุณสมบัติการทนไฟและไฟฟ้า
| สมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| เกรดการเผาแนวตั้ง UL94 @ 0.8 mm | UL94 | V-2 (ประเมิน) |
| เกรดการเผาแนวตั้ง UL94 @ 1.5 mm | UL94 | V-0 (รับรองโดยบุคคลที่สาม) |
| เกรดการเผาแนวตั้ง UL94 @ 3.0 mm | UL94 | V-0 |
| ดัชนีการติดตามเปรียบเทียบ (CTI) | IEC 60112 | 600 V, PLC 0 |
| อุณหภูมิจุดติดลวดเรืองแสง (GWIT) | IEC 60695-2-13 | 775 °C |
| ดัชนีความติดไฟของลวดเรืองแสง (GWFI) | IEC 60695-2-12 | 960 °C |
| ทดสอบเปลวไฟเข็ม, 30 วินาที @ 1.5 mm | IEC 60695-2-2 | ผ่าน, t_f < 5 วินาที, ไม่มีหยุดติดใยฝ้าย |
| ความต้านทานพื้นผิว | IEC 60093 | 1 × 10¹⁶ Ω/sq |
| ความต้านทานปริมาตร | IEC 60093 | 5 × 10¹⁴ Ω·cm |
| ความเข้มสนามไดอิเล็กตริก (ระยะสั้น, 2 mm) | IEC 60243-1 | 22 kV/mm |
| ค่าคงที่ไดอิเล็กตริก @ 1 MHz | IEC 60250 | 3.8 (ปรับสภาพ) |
| ปัจจัยการสูญเสีย @ 1 MHz | IEC 60250 | 0.025 |
คุณสมบัติกายภาพและการขึ้นรูป
| สมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| ความหนาแน่น | ISO 1183 | 1.41 g/cm³ |
| อัตราการไหลปริมาตรหลอม (MVR) 280°C, 5.0 kgf | ISO 1133 | 22 cm³/10 min |
| การหดตัวแม่พิมพ์ — ทิศทางการไหล | ISO 294-4 | 0.32 % |
| การหดตัวแม่พิมพ์ — ทิศทางขวาง | ISO 294-4 | 0.90 % |
| การดูดซับน้ำ (24 ชม., แช่ 23°C) | ISO 62 | 0.75 % |
| การดูดซับน้ำ (สมดุล, 23°C / 50% RH) | ISO 62 | 2.8 % |
แนวทางการขึ้นรูปและการจัดการ
พารามิเตอร์การฉีดขึ้นรูป
สำคัญ: ระบบหน่วงไฟอินทูเมสเซนต์ PA66 FR-V0 ไวต่อแรงเฉือนปานกลางและไวต่อความชื้นสูง ต้องปฏิบัติตามพารามิเตอร์การอบแห้งและโปรไฟล์อุณหภูมิอย่างเคร่งครัดเพื่อรักษาสมรรถนะ UL94 V0, หลีกเลี่ยงรอยแผ่ รอยเงาเงิน และการเสื่อมสลายของ FR, และป้องกันการสึกหรอสกรู/กระบอกสกรูมากเกินไปจากแพ็คเกจ GF + แร่ FR ผสม
| พารามิเตอร์กระบวนการ | ช่วงที่แนะนำ | หมายเหตุ |
|---|---|---|
| อบแห้งล่วงหน้า | 90 °C × 4 ชั่วโมง; ให้ความชื้น < 0.06% | เครื่องอบลดความชื้นบังคับ. การอบลมร้อนธรรมดาไม่ถึงเป้าหมายความชื้น ยืนยันด้วยไทเทรต์ Karl Fischer ถ้าเป็นไปได้ |
| อุณหภูมิกระบอก — ท้าย / กลาง 1 / กลาง 2 / หน้า | 255 °C / 270 °C / 280 °C / 285 °C | โปรไฟล์อุณหภูมิค่อยเป็นค่อยไป; หลีกเลี่ยงเกิน 295°C เพื่อป้องกันการสลายตัวและไหม้เกรียมของระบบ FR |
| อุณหภูมิหัวฉีด | 280 - 290 °C | ต่ำกว่าโซนหน้าเล็กน้อยเพื่อป้องกันการหยด; หัวฉีดเปิดโล่งเป็นที่ต้องการ |
| อุณหภูมิแม่พิมพ์ | 70 - 95 °C | แนะนำ 85°C+ เพื่อคุณภาพผิวที่ดีที่สุด การเปียก GF และการกระจาย FR ที่ชั้นผิวชิ้นงาน |
| แรงฉีด | 90 - 140 MPa | ต้องใช้แรงสูงขึ้นสำหรับซี่โครงบางของคอนเน็กเตอร์ HV และปมโครง MCCB — ปรับตามความหนาผนัง |
| แรงถือ | 65 - 85% ของแรงฉีด | เวลาถือ: 15-30 วินาที ขึ้นกับความหนาผนัง; เพียงพอที่จะป้องกันรอยบุ๋มที่จุดตัดซี่โครงและปม |
| แรงกดหลังสกรู | 8 - 15 บาร์ | แรงกดหลังสูงขึ้นปรับปรุงการกระจาย FR; สมดุลกับการแตกของใยแก้วและความร้อนจากแรงเฉือน |
| ความเร็วสกรู (RPM) | 80 - 110 rpm (ปานกลาง) | สูตร PA66 FR สร้างแรงเฉือนสูงขึ้น หลีกเลี่ยง > 150 RPM เพื่อป้องกันความร้อนจากแรงเฉือนมากเกินไปและการเสื่อมสลายระบบ FR |
| ความเร็วฉีด | ปานกลาง-เร็ว (โปรไฟล์ขั้นบันได) | เติมช้าผ่าน gate, เพิ่มความเร็วในรันเนอร์และช่องแม่พิมพ์ หลีกเลี่ยงการพุ่งตัวบนแม่พิมพ์โครง MCCB ทางไหลยาว |
| วัสดุล้างกระบอกสกรู | PA6 Natural หรือคอมพาวนด์ล้างเชิงกลเฉพาะ | แนะนำให้ล้างบ่อย เมื่อรันเกรด FR เป็นเวลานาน ล้างท้ายแต่ละกะผลิตเพื่อป้องกันคราบ FR และจุดดำสะสม |
| วัสดุสกรูและกระบอกสกรู | สกรูโลหะคู่ / โลหะผสม X102 เป็นที่ต้องการ | ใยแก้ว + ฟิลเลอร์ FR ผสมก่อให้เกิดการสึกหรอเร่ง สกรูเหล็กไนไตรด์มาตรฐานมีอายุการใช้งานสั้นลงบน FR-GF PA66 |
การเก็บรักษาและอายุการเก็บ
เก็บในถุงปิดผนึกเดิมที่ต่ำกว่า 35°C และต่ำกว่า 70% ความชื้นสัมพัทธ์ หลีกเลี่ยงการเก็บใกล้เปลวไฟ แหล่งความร้อน หรือแสงแดดโดยตรง
พาเลทที่ยังไม่เปิดสามารถเก็บได้นานถึง 24 เดือนนับจากวันที่ผลิตที่พิมพ์บนฉลากถุง
เมื่อเปิดถุงแล้ว ใช้ภายใน 2 สัปดาห์หรือปิดผนึกใหม่ทันทีด้วยถุงซองซิลิกาเจลเพิ่ม (ซิลิกาเจล 10 กรัมต่อถุงขั้นต่ำ)
วัสดุที่สัมผัสความชื้นแวดล้อมนานกว่า 8 ชั่วโมง ต้องอบแห้งซ้ำที่ 90°C × 4 ชม. ก่อนขึ้นรูป แม้ถุงจะเปิดเพียงช่วงสั้นก็ตาม
อย่าเก็บเกรด FR ใกล้ผลิตภัณฑ์เคมีด่างหรือกรด; การปนเปื้อนข้ามอาจส่งผลต่อสมรรถนะทนไฟ
คู่มือแก้ไขปัญหาการฉีดขึ้นรูป — เฉพาะ FR-PA66 GF25
ระบบหน่วงไฟอินทูเมสเซนต์ PA66 FR-V0 + แพ็คเกจฟิลเลอร์ผสมใยแก้ว 25% สร้างความท้าทายการขึ้นรูปที่แตกต่างเล็กน้อยจากเกรด PA66 GF ที่ไม่ใช่ FR ด้านล่างคือข้อบกพร่องการขึ้นรูป 10 อันดับที่พบบนที่สุดบนชิ้นส่วนไฟฟ้า FR พร้อมต้นตอและการแก้ไขที่เฉพาะสำหรับวัสดุ PA66 FR-V0 ระดับมาตรฐาน สำหรับข้อบกพร่องที่แก้ไม่ตก ติดต่อบริการวิศวกรรมนอกสถานที่ของเรา — เราให้บริการเยี่ยมโรงงานภายใน 3 วันทำการสำหรับคำสั่ง ≥ 5MT ในประเทศจีน และการสนับสนุนวิศวกรรมทางวิดีโอระยะไกลภายใน 24 ชั่วโมงสำหรับลูกค้าต่างประเทศ
| ข้อบกพร่องการขึ้นรูป | ต้นตอที่เป็นไปได้ (เรียงเฉพาะ FR ก่อน) | การแก้ไข |
|---|---|---|
| รอยเงิน / รอยแผ่บนผิวชิ้นงาน | #1 ปริมาณความชื้น > 0.06% (พบบ่อยที่สุด). #2 การปลดปล่อยสารระเหยระบบ FR ที่อุณหภูมิโซนหน้าสูงเกินไป #3 สัดส่วนวัสดุรันเนอร์ทำเม็ดใหม่ > 15% กับเม็ดรันเนอร์ที่ดูดความชื้น | (1) เพิ่มการอบแห้ง: 90°C × 6 ชม. แทน 4 ชม., ตรวจสอบ Karl Fischer อีกครั้ง (2) ลดอุณหภูมิหน้า / หัวฉีด 8–12°C; ยืนยันไม่มีกระบอกสกรูเกิน (3) จำกัดเม็ดรันเนอร์ที่ ≤ 10%; อบวัสดุรันเนอร์ทำเม็ดใหม่แยกต่างหากก่อนผสม |
| จุดดำบนแผ่นฉีด | #1 คราบการเสื่อมสลายระบบ FR สะสมในกระบอก / สกรู. #2 ล้างเรซินไม่ใช่ FR ก่อนหน้าไม่สมบูรณ์ #3 จุดตายที่ร้อนเกินไปใน check-ring / หัวฉีด | (1) ล้างกระบอกสกรูทันที ด้วย PA6 Natural + คอมพาวนด์ล้างตัวพา HDPE 0.5% ที่ 280°C; ปริมาณล้างขั้นต่ำ 3 เท่าขนาดกระบอก (2) ถ้าจุดดำยังคงมีหลังล้าง: ดึงสกรู, ขัดเกลียวสกรู + ประกอบ check-ring (3) ลดเวลาพักสกรูขณะเดินเครื่อง < 10 นาที; ลดอุณหภูมิเดินเครื่องลง 20°C |
| การทดสอบเผา UL94 ล้มเหลว (V-2 บนชิ้น 1.5mm) | #1 ชั้นผิว FR พร่องเพราะอุณหภูมิแม่พิมพ์สูงเกินไปหรือเติมช้ามาก #2 บริเวณเส้นเชื่อมในเส้นทางเผาที่มีอินเทอร์เฟซจน FR #3 ความชื้นกระตุ้นไฮโดรลิซิสของระบบ FR ระหว่างขึ้นรูป | (1) ยืนยันอบแห้งล่วงหน้า 90°C × 4 ชม. ถึง < 0.06% (2) ย้ายตำแหน่ง gate เพื่อให้รูปทรงการเผาอยู่นอกเส้นเชื่อม; เพิ่มความเร็วฉีด 15–20% เพื่อเลื่อนชั้นผิวที่อุดม FR (3) ถ้าอุณหภูมิแม่พิมพ์ > 95°C ลดเป็นช่วง 80–85°C และตรวจสอบแผ่นเผา |
| คราบพลาสติกมากเกินไปบนซี่โครงบางและรอยแยก | #1 แรงฉีด / แรงถือมากเกินไปที่ส่วนบาง #2 ความหนืดเฉือนลดลงจาก FR ที่อุณหภูมิกระบอกสูง #3 แรงหนีบไม่เพียงพอสำหรับพื้นที่ฉาย | (1) ลดแรงถือ 10%; ยืนยันน้ำหนักชิ้นงานยังอยู่ในเกณฑ์ (2) ลดอุณหภูมิกระบอก 5–10°C; ตรวจสอบ MVR ที่หัวฉีดถ้าเป็นไปได้ (3) ยืนยันแรงหนีบ ≥ 4.5 ตัน / 100 cm² พื้นที่ฉายสำหรับ FR-GF PA66 |
| รอยบุ๋มที่โคนซี่โครง / ฐานปม | #1 GF 25% + ฟิลเลอร์ FR ลดการหดตัวปริมาตรเทียบบริสุทธิ์ แต่มวลเฉพาะที่ยังบุ๋มได้ #2 MVR ปานกลาง 22 จำกัดการส่งแรงดันบนปมหนา | (1) เพิ่มเวลาถือ 5–10 วินาที; เพิ่มแรงถือ 8–10% ถ้าไม่เกิดคราบพลาสติก (2) ออกแบบใหม่ (ถ้าเป็นไปได้): ความหนาซี่โครง ≤ 55% ของผนังนามธรรม; แกนปมมีท้าย 2° เพื่อการอัดแน่นที่ดีขึ้น (3) เพิ่มอุณหภูมิแม่พิมพ์ 5°C เพื่อการไหลเข้าปมที่ดีขึ้น จากนั้นอัดแน่นให้หนักขึ้น |
| การแต่งเปราะของ snap-fit ตอนประกอบ | #1 รอยบากรวมกับอนุภาคฟิลเลอร์ FR (ความไวรอยบากโดยธรรมชาติเพิ่มขึ้นเล็กน้อยเทียบไม่ใช่ FR). #2 อุณหภูมิแม่พิมพ์ต่ำสร้างชั้นผิวที่มีการยึดทิศทางค้าง #3 อบแห้งมากเกินไป (> 10 ชม. ที่ 95°C+) ทำให้เกิดไฮโดรลิซิสโซ่ PA66 เล็กน้อย | (1) เพิ่มมุมกลม R 0.8–1.2 mm ที่โคน snap-fit; หลีกเลี่ยงมุม 90° (2) เพิ่มอุณหภูมิแม่พิมพ์เป็น 85–90°C เพื่อความเหนียวชั้นผิวที่ดีขึ้น (3) อย่าให้เกิน 90°C × 8 ชม. อบแห้ง; 100°C+ จะทำลายทั้ง FR และ PA66 ฐาน |
| ความแข็งเส้นเชื่อมไม่ดี (เส้นที่มองเห็น + แตกในการทดสอบตก) | #1 การสะสมฟิลเลอร์ FR ที่อินเทอร์เฟซเส้นเชื่อม (NP อินทูเมสเซนต์เคลื่อนที่เล็กน้อยระหว่างหลอมเหลว) #2 อุณหภูมิหลอม / แม่พิมพ์ต่ำระหว่างการก่อเส้นเชื่อม #3 การระบายอากาศที่เส้นเชื่อมไม่ดีกักอากาศ | (1) เพิ่มอุณหภูมิหลอม 8–10°C; เพิ่มอุณหภูมิแม่พิมพ์ 10°C; บริเวณเส้นเชื่อมก่อตัวร้อนขึ้นและหลอมรวมดีขึ้น (2) เพิ่มบ่อเกิน / แถบ (ลึก 0.8 mm) ที่จุดบรรจบเส้นเชื่อม; ตัดออกหลังขึ้นรูปถ้าเป็นผิวสวย (3) ยืนยันช่องระบายอากาศ 0.02–0.03 mm บนรอยแยก ทำความสะอาดช่องระบายทุกสัปดาห์ |
| ผิวส้มเปลือกส้ม / ผิวหยาบบนสีส้ม HV | #1 ปริมาณเม็ดสีแกนหลักสีส้ม RAL 2003 + ฟิลเลอร์ FR = ชั้นผิวที่มีความหนืดสูงขึ้น #2 ความเร็วฉีดช้าเกินไป; gate แข็งตัวก่อนชั้นผิวอัดแน่น | (1) เพิ่มความเร็วฉีด 20% บน 80% แรกของการเติม; สลับเป็นช้าลงเฉพาะขั้นตอนอัดแน่นสุดท้าย (2) เพิ่มอุณหภูมิแม่พิมพ์เป็น 90°C; ยืนยันด้วยปิโรอุณหภูมิถือมือที่ผิวช่องแม่พิมพ์จริง ไม่ใช่แค่ค่าคอนโทรลเลอร์ (3) ตรวจสอบอัตราส่วนการเจือจางแกนหลักสี — ถ้ากำหนดเอง สูงสุด 4% เพื่อหลีกเลี่ยงความหนืดพุ่ง |
| การทดสอบทนแรงดันไดอิเล็กตริกล้มเหลวบนชิ้นฝัง MCCB | #1 ช่องว่าง / ไมโครบับเบิลที่อินเทอร์เฟซชิ้นฝัง-โพลีเมอร์จากชิ้นฝังที่ไม่อุ่นก่อน #2 การกระจายระบบ FR ไม่สม่ำเสมอสร้างเส้นทางความต้านทานต่ำบาง #3 ฝุ่นคาร์บอนบนผิวชิ้นฝังจากการทำความสะอาดที่ไม่เหมาะสม | (1) อุ่นชิ้นฝังโลหะเป็น 130–150°C ทันทีก่อนใส่; ยืนยันไม่มีความชื้นควบแน่นบนผิว (2) เพิ่มแรงกดหลังเป็น 12–15 บาร์เพื่อการกระจาย FR ที่ดีขึ้น; ยืนยัน check-ring สกรูไม่รั่วทำให้ช็อตผันผวน (3) ทำความสะอาดชิ้นฝังทั้งหมดด้วยอัลตราโซนิกใน IPA ก่อนใส่ — นิ้วมือ / คราบน้ำมันหล่อลื่นปั๊มขึ้นรูปสร้างเส้นทางนำไฟฟ้า |
| สกรู / กระบอกสกรูสึกหรอมากเกินไป (พบหลังผลิต 6 เดือน) | ใยแก้ว 25% ผสมกับฟิลเลอร์ NP FR แร่ = อัตราการสึกหรอแบบขัดสีสูงกว่า PA66 ไม่เสริมแรง 2–3 เท่า สกรูเหล็กไนไตรด์มาตรฐานสึกเร็ว | (1) อัปเกรดเป็นบุชชิ่งกระบอกโลหะคู่ด้วย X102 / โลหะผสม Colmonoy 56; เชื่อม Stellite บนเกลียวสกรูและ check-ring (2) หลีกเลี่ยงการรันอุณหภูมิกระบอก < 265°C บนเกรด FR-GF — เรซินเย็นกับฟิลเลอร์ขัดสีสูงเร่งการสึกหรออย่างมาก (3) ล้างกระบอก 3 ครั้งต่อกะ 8 ชั่วโมงเพื่อลดคราบ FR ระหว่างเกลียวสกรูให้น้อยที่สุด |
กำลังการผลิต ห่วงโซ่อุปทาน และระยะเวลาการผลิต
Juhai Plastics ดำเนินการโรงงานผสมสกรูคู่เฉพาะสามแห่งในอู่เยา (หนิงป่อ) ด้วยกำลังการผลิตผสม PA6 / PA66 รวมต่อปี 68,000 MT — ซึ่งประมาณ 18% จัดสรรให้เกรดไฟฟ้าทนไฟ PA66 FR-V0 ระดับมาตรฐานผลิตบนสายการผลิตสกรูคู่แรงบิดสูง 72 mm / 92 mm #3 และ #6 ของเรา (แต่ละสายผลิต 2.2 MT/ชม. นามธรรม) พร้อมระบบป้อน FR ชั่งน้ำหนักเฉพาะที่สอบเทียบรายวันให้ถูกต้อง ±0.5% ของปริมาณ FR
กำลังการผลิตที่จัดสรร — เกรดไฟฟ้า PA66 FR-V0
| สายการผลิต | เส้นผ่านศูนย์กลางสกรู / อัตราส่วน L/D | กำลังผลิตนามธรรม | การตั้งค่าเครื่องป้อน FR | ชั่วโมงที่จัดสรรต่อเดือน — FR-V0 | กำลังการผลิตรายเดือนที่ได้ |
|---|---|---|---|---|---|
| สาย #3 (โรงงานอู่เยา A) | Φ 72 mm, L/D 60:1, เกียร์บ็อกซ์แรงบิดสูง | 2,200 kg / ชั่วโมง | 2 × K-tron เครื่องป้อนข้างชั่งน้ำหนัก (GF + แกนหลัก FR) | 96 ชั่วโมง / เดือน | ~ 210 MT / เดือน |
| สาย #6 (โรงงานอู่เยา B) | Φ 92 mm, L/D 56:1, แรงบิดสูงพิเศษ | 3,500 kg / ชั่วโมง | 3 × K-tron ชั่งน้ำหนัก (GF ที่กระบอก 4; FR ที่กระบอก 7; แกนหลักสีที่กระบอก 10) | 72 ชั่วโมง / เดือน | ~ 250 MT / เดือน |
| สาย #2 (ยืดหยุ่น / เสริม) | Φ 65 mm, L/D 52:1 | 1,300 kg / ชั่วโมง | เครื่องป้อนข้าง FR เฉพาะ, ช่องใส่ GF เปลี่ยนเร็ว | ตามความต้องการสำหรับคำสั่งเสริม | ~ 120 MT / เดือน กำลังเสริม |
| กำลังการผลิตรายเดือนที่มุ่งมั่นรวม — สีมาตรฐาน | ~ 460 MT / เดือน (5,500 MT / ปี) | ||||
ความยืดหยุ่นของห่วงโซ่อุปทานและการจัดหาเรซินฐาน
นโยบายแหล่งเรซินฐาน PA66 สองแหล่ง: PA66 FR-V0 ระดับมาตรฐานใช้พอร์ตโฟลิโอเรซินฐาน PA66 มูลค่าปานกลางที่ผ่านการคัดเลือกพร้อมซัพพลายเออร์ที่อนุมัติ 3 ราย — ผู้ผลิต PA66 ในประเทศจีนสองราย (≥ 60% ของทั้งหมด) บวกหนึ่งรายนำเข้า (บัฟเฟอร์ ≤ 40%) — หลีกเลี่ยงความเสี่ยงการขาดแคลนซัพพลายจากแหล่งเดียว ทุกล็อตเรซินฐานผ่านการคัดเลือกล่วงหน้าตามข้อกำหนดความหนืดภายใน Juhai ±0.02 IV ก่อนปล่อยเข้าสู่การผสม
การจัดหาระบบ FR ปราศจากฮาโลเจน: แกนหลัก FR อินทูเมสเซนต์ฟอสฟอรัส-ไนโตรเจนจัดหาภายใต้ข้อตกลงราคาเอกสิทธิ์ 3 ปีกับผู้ผลิตคอมพาวนด์แกนหลัก FR เฉพาะ; สต็อกความปลอดภัยหมุนเวียน 8 สัปดาห์ (แกนหลัก FR ≥ 150 MT) เก็บไว้ที่โรงงาน Juhai เพื่อป้องกันการยืดระยะเวลาจากข้อจำกัดวัตถุดิบ FR
ซัพพลายใยแก้ว: ใยแก้ว E-glass สั้น 25% (เกรดไฟฟ้าขนาดซิลาเน่, 10 μm, สั้น 4.5 mm) จัดหาโดยผู้ผลิตใยแก้วในประเทศชั้นนำสองรายภายใต้ข้อตกลงกรอบประจำปี; สต็อกหมุนเวียน 4 สัปดาห์ที่โรงงานอู่เยา
ท่าเรือและโลจิสติกส์: ท่าเรือลึกหนิงป่อเป่ยหลุน (45 นาทีรถจากโรงงาน) — เรือคอนเทนเนอร์ประจำสัปดาห์ตรงถึง LA/Long Beach, แฮมบวร์ก, รอตเตอร์ดัม, เลออาฟร์, เซาแธมป์ตัน, เจนัว, จาเบลาอาลี, สิงคโปร์, ปูซาน ระยะเวลาจองมาตรฐานถึงวันออกเรือ: 10 วันทำการหลังพาเลทพร้อม
สรุประยะเวลาการผลิตและการส่งมอบ
| ประเภทคำสั่งซื้อ | ระยะเวลาการผลิต | ปล่อย QC + พาเลท | ระยะเวลาท่าเรือ / ขนส่ง (ทั่วไป) | รวมถึงประตูถึงประตู (ประมาณ) |
|---|---|---|---|---|
| สีสต็อก ดำ / สีส้ม HV — 1–4 MT | ส่งจากสต็อก ไม่ต้องผลิต | 1 วันทำการ (ตรวจสอบ QC ซ้ำบนล็อตสต็อกที่เปิด) | 3 วัน รับ EXW → ท่าเรือหนิงป่อ → สมุทร 25–30 วัน | ~ 30 – 35 วันถึงประตู EU / สหรัฐฯ |
| การผลิตสีมาตรฐาน — 5–19 MT | 5 – 7 วันทำการ | 1 วัน (MVR ล็อตเต็ม + แรงดึง + UL94 V0) | 5 วัน → บรรจุคอนเทนเนอร์ → สมุทร 25–30 วัน | ~ 35 – 42 วันถึงประตู EU / สหรัฐฯ |
| สีมาตรฐาน — 20+ MT FCL ตรง | 7 – 10 วันทำการ (2 สายพร้อมกัน) | 1.5 วัน (ตรวจสอบ QC ล็อตแยก) | 3 วัน → บรรจุ FCL โรงงานตรง → สมุทร | ~ 35 – 40 วันถึงประตู EU / สหรัฐฯ |
| สี RAL กำหนดเอง — MOQ 5 MT | 7 – 10 วันทำการ (รวมจับคู่สี lab-dip) | 2 วัน (สี ΔE + QC ไฟฟ้าเต็มรูปแบบบนสั่งทำเอง) | เหมือนข้างบน | ~ 40 – 47 วันถึงประตู EU / สหรัฐฯ |
| สูตรกำหนดเอง — MOQ 10 MT | 12 – 18 วันทำการ (รวม 2 ขั้นตอน pilot + อนุมัติแผ่นชิ้นลูกค้า) | 3 วัน (เมทริกซ์ QC สั่งทำเองตามสเปกตกลง) | เหมือนข้างบน | ~ 45 – 55 วัน ขึ้นกับวัฏจักรการอนุมัติ |
ขีดความสามารถ R&D และสูตรกำหนดเอง
สำหรับลูกค้าที่มีกรอบประสิทธิภาพเฉพาะนอกเหนือจากข้อกำหนด PA66 FR-V0 ระดับมาตรฐาน ศูนย์ R&D ภายในขนาด 16 คนของเรา (สาย pilot สกรูคู่ 3 สาย, ห้องทดสอบเชิงกล/ไฟฟ้า/เปลวไฟเต็มรูปแบบ) สามารถพัฒนาสูตร PA66 / PA6 ทนไฟกำหนดเองที่ปรับจูนตามเกณฑ์ความต้องการไฟฟ้า ความร้อน หรือเชิงกลที่แน่นอน ด้านล่างคือสรุปแพ็คเกจการปรับปรุงแบบกำหนดเองมาตรฐานที่มีบนแพลตฟอร์มฐาน PA66 FR-V0 — MOQ, ค่าธรรมเนียมเพิ่มเติม และระยะเวลาทั่วไปต่อประเภทการปรับปรุง
| การปรับปรุงกำหนดเอง | การเปลี่ยนแปลงสมรรถนะเทียบ FR-V0 มาตรฐาน | MOQ | ค่าธรรมเนียมเพิ่มเติมเทียบมาตรฐาน | ระยะเวลาทั่วไป |
|---|---|---|---|---|
| การปรับปริมาณใยแก้ว (รุ่น 15% GF / 30% GF / 35% GF) | GF ต่ำกว่า (15%): ไหลดีขึ้น โมดูลัสต่ำลง ขึ้นรูปผนังบางได้ GF สูงขึ้น (30–35%): แรงดึง/โมดูลัสสูงขึ้น HDT สูงขึ้น CTI ต่ำลงเล็กน้อย | 10 MT ต่อระดับ GF | $0.05 – $0.12 / kg | 10 – 15 วันทำการ |
| CTI การติดตามสูงพิเศษ > 600V (เป้าหมาย CTI 650V–700V PLC 0) | +50–100V CTI เหนือมาตรฐาน; รักษา UL94 V0 @ 1.5 mm มุ่งเป้าไปที่รางรถไฟ / เหมืองแร่ / สิ่งแวดล้อมมลพิษอุตสาหกรรมรุนแรงระดับ 3+ | 10 MT | $0.18 – $0.22 / kg | 15 – 20 วันทำการ |
| การเสริม GWIT — เป้าหมาย 800°C (IEC 60335-1 ข้อ 30 เข้มงวดที่สุด) | GWIT 775°C → สูงถึง 800–815°C GWFI ยังคง ≥ 960°C แนะนำสำหรับเครื่องใช้ไฟฟ้าทำงานอัตโนมัติที่ต้องการลวดเรืองแสงที่ 800°C บนผนังบาง | 10 MT | $0.14 – $0.18 / kg | 12 – 18 วันทำการ |
| แพ็คเกจเสถียรภาพความร้อน (ชรอากาศระยะยาว 140°C) | เพิ่ม 5000+ ชม. ที่ 140°C แรงดึงและแรงกระแทกคงตัว เทียบมาตรฐาน 2000 ชม. แพ็คเกจดับทองแดงรวมอยู่ด้วยสำหรับชิ้นส่วนใกล้บัสบาร์ | 10 MT | $0.10 – $0.15 / kg | 10 – 15 วันทำการ |
| เสถียรภาพ UV — สัมผัสกลางแจ้ง (IEC 61215 อินเวอร์เตอร์ PV / สวิตช์เกียร์กลางแจ้ง) | โคซีนอาร์ก 1000 ชม. ISO 4892-2 รอบ A, ΔE < 3.0, แรงดึงคงตัว ≥ 80% สีดำหรือสีเองเสถียรภาพ UV เท่านั้น | 8 MT | $0.08 – $0.12 / kg | 10 – 14 วันทำการ |
| เกรดที่สามารถทำเครื่องหมายด้วยเลเซอร์ (ทำเครื่องหมายเลเซอร์ YAG / ไฟเบอร์คอนทราสต์สูง) | แกนหลักสารเติมแต่งเลเซอร์สำหรับทำเครื่องหมาย DataMatrix / QR สีดำบนทีส้มหรือขาวบนดำคมชัด — จำเป็นสำหรับการตรวจสอบย้อนกลับคอนเน็กเตอร์ HV ตาม LV215 | 5 MT | $0.07 – $0.10 / kg | 7 – 12 วันทำการ |
| เกรดความแม่นยำบิดเบี้ยวต่ำ / หดตัวต่ำ (โครง MCCB ทนมิติแคบ) | การเติมฟิลเลอร์แร่ผสมลดการหดตัวทิศทางขวางจาก 0.90% → ~0.65%; ลดการบิดเบี้ยวหลังขึ้นรูปบนแผงแบนขนาดใหญ่ | 10 MT | $0.12 – $0.16 / kg | 12 – 18 วันทำการ |
ขั้นตอนการรับรองสูตรกำหนดเอง
ขั้นที่ 1 (วันที่ 0–3): ลูกค้าส่งแผ่นสเปกพร้อมค่าต่ำสุด / เป้าหมาย / สูงสุดสำหรับแต่ละพารามิเตอร์ Juhai R&D ยืนยันความเป็นไปได้และตอบกลับด้วยแนวคิดสูตรเบื้องต้น การยืนยัน MOQ และใบเสนอราคาค่าธรรมเนียมเพิ่มเติมที่แน่นอน
ขั้นที่ 2 (วันที่ 4–10): ผสม pilot ห้องปฏิบัติการสกรูคู่ 5 kg ของรุ่นผู้สมัคร 2 รุ่น แต่ละรุ่นแนบใบรับรอง QC 22 รายการเต็ม (เชิงกล + ไฟฟ้า + เปลวไฟ) ลูกค้าเลือกรุ่นที่ต้องการหรือขอการปรับปรุง
ขั้นที่ 3 (วันที่ 11–25): ผลิตรุ่น pilot ขนาด 100 kg บนสาย pilot Φ 36 mm ด้วยการตั้งค่าสกรูสายการผลิตจริง ลูกค้าฉีดชิ้นงานจริงและรันทดสอบการรับรองเฉพาะ OEM (เปลวไฟบนชิ้นงาน, ไดอิเล็กตริก, วัฏจักรความร้อน)
ขั้นที่ 4 (วันที่ 26–45): ขยายการผลิตจำนวนมากหลังการรับรองชิ้นงาน pilot พร้อมเมทริกซ์ QC การผลิตเต็มรูปแบบ แพ็คเกจเอกสาร PPAP Level 3 (ISIR + 30 ชิ้นศึกษาความสามารถ) มีตามคำขอสำหรับการส่งมอบยานยนต์ / ไฟฟ้า OEM
นโยบาย NDA R&D: ลงนามข้อตกลงไม่เปิดเผยร่วมกันฉบับเต็มก่อนการสนทนาสูตรกรรมสิทธิ์หรือรูปทรงชิ้นงานลูกค้าใดๆ สูตรกำหนดเองเฉพาะลูกค้าทั้งหมดถูกเก็บเป็นความลับเอกสิทธิ์; ไม่จำหน่ายหรือเปิดเผยกับบุคคลที่สามโดยไม่ได้รับความยินยอมเป็นลายลักษณ์อักษรจากลูกค้า
บรรจุภัณฑ์ การขนส่ง และ MOQ
| บรรจุภัณฑ์มาตรฐาน | ถุงส่งออกคอมโพสิตคราฟท์ / PE ปิดความร้อน 25 kg พร้อมชั้นในฟอยล์อลูมิเนียมกันความชื้น แต่ละถุงติดฉลากด้วย SKU, หมายเลขล็อต, สี, วันที่ผลิต และน้ำหนักสุทธิ |
|---|---|
| การจัดเรียงพาเลท | 40 ถุงต่อพาเลทไม้ส่งออกรับรอง ISPM-15 มาตรฐาน = 1,000 kg (1 MT) สุทธิต่อพาเลท; หุ้มยืดทั้งก้อนพร้อมที่กันมุม 4 ตัวและแผ่นฝาครอบบน |
| MOQ — สีมาตรฐาน | 1,000 kg (1 พาเลทเต็ม / 40 ถุง) สี: สีดำมาตรฐาน, สีส้ม RAL 2003 (สีปลอดภัย HV) |
| ขนาดคำสั่งทดลอง / ประเมิน | มีถุงเดี่ยว 25 kg ให้เลือกซื้อโดยมีค่าธรรมเนียมการประเมิน; ล็อตจิ๋ว 100 kg สำหรับโปรแกรมการประเมินขนาดใหญ่ (ระยะเวลา 7 วัน) |
| MOQ สีเอง RAL / Pantone | 5,000 kg (5 พาเลท) ต้องอนุมัติจับคู่สี lab-dip ก่อนผลิตจำนวนมาก; มีการอนุมัติสี 2 ขั้นตอน (ชิปก่อน แล้วแผ่น 1kg) สำหรับโปรแกรม OEM |
| MOQ สูตร FR กำหนดเอง | 10,000 kg (10 พาเลท) การปรับปรุงปริมาณ GF (15% / 30% / 35%), ระดับการเติม FR หรือการเพิ่มแพ็คเกจสารเสถียรภาพ UV / ความร้อน — ขึ้นกับการประเมินความเป็นไปได้ของ R&D |
| ระยะเวลาสต็อก — สีมาตรฐาน | 3-5 วันทำการหลังรับการชำระเงิน (EXW หนิงป่อ, จีน) |
| การบรรทุก 20 ft FCL | ~ 20,000 kg (20 พาเลทๆ ละ 1 MT) — พาเลท สูงสุด ~22,000 kg แบบไม่พาเลทตามคำขอ |
| การบรรทุก 40 ft HC FCL | ~ 27,000 kg (27 พาเลทๆ ละ 1 MT) — พาเลท สูงสุด ~30,000 kg แบบหลวม |
| เอกสารที่ให้ | ใบกำกับสินค้า, รายการบรรจุภัณฑ์, ใบตราส่งสินค้า / AWB, ใบรับรองแหล่งกำเนิด (Form F / Form E / Form A ตามคำขอ), CoC (ใบรับรองความสอดคล้องพร้อมข้อมูลทดสอบล็อต), สำเนารายงานทดสอบ UL94 บุคคลที่สาม, สำเนารายงานลวดเรืองแสง IEC 60695, หนังสือความสอดคล้อง ROHS 2.0 / REACH SVHC, MSDS ตามคำขอ |
โครงสร้างราคาและช่วงปริมาณ
PA66 FR-V0 ถูกวางตำแหน่งเป็น เกรดทนไฟไฟฟ้าระดับมาตรฐานปรับต้นทุน — สูตรเพื่อให้ได้ UL94 V0 + CTI 600V + ความสอดคล้องลวดเรืองแสง IEC ในต้นทุนต่อกิโลกรัมต่ำสุดในเซ็กเมนต์ FR-PA66 GF25 เกรดไฟฟ้า โครงสร้างราคาแบบชั้นตามปริมาณของเราออกแบบมาสอดคล้องกับคำมั่นสัญญาปริมาณประจำปีของผู้ขึ้นรูป / OEM; ราคาด้านล่างทั้งหมดเป็นราคา EXW หนิงป่อต่อกิโลกรัมอ้างอิงเป็น USD ขึ้นกับการยืนยันสุดท้ายตามดัชนีตลาดเรซินฐาน PA66 ณ เวลาสั่งซื้อ
| ช่วงปริมาณคำสั่ง | ช่วงราคา (USD / kg EXW) | โปรไฟล์ลูกค้าทั่วไป | ระยะเวลา |
|---|---|---|---|
| ช่วงตัวอย่าง / ประเมิน 25 kg – 500 kg | $3.40 – $3.18 / kg | ประเมินครั้งแรก, ทดลองแม่พิมพ์โปรโตไทป์, รุ่นก่อนผลิตล็อตเล็กก่อนรับรอง PPAP | 5 – 10 วันทำการ |
| ช่วง MOQ มาตรฐาน 1 MT – 4.99 MT (1 – 4 พาเลท) | $3.10 / kg ราคาปกติ | คำสั่งผลิต MCCB / คอนแทกเตอร์ OEM, คอนเน็กเตอร์ EV Tier-2 ซัพพลายเออร์ PO รวมประจำเดือน < 5MT | 3 – 5 วันทำการ (สต็อก) |
| ช่วงคำมั่นปริมาณปานกลาง 5 MT – 19.99 MT / คำสั่ง หรือ / เดือน | $3.00 – $2.90 / kg (ส่วนลด 3% – 6%) | สวิตช์เกียร์ OEM ที่มีสัญญารายไตรมาส; โปรแกรมคอนเน็กเตอร์ EV ที่มีขอบเขตผลิต 6+ เดือน; ผู้จัดจำหน่ายภูมิภาคที่สต็อกสีมาตรฐาน | 7 – 10 วันทำการ |
| ช่วงสัญญาประจำปีปริมาณสูง ≥ 20 MT / ครั้งส่งมอบ หรือ ≥ 120 MT / ปี | $2.85 – $2.80 / kg (ส่วนลด 8% – 10%) | ซัพพลายเออร์ EV ระดับ Tier-1 โลกที่มีสัญญากรอบประจำปี; กลุ่มสวิตช์เกียร์แรงดันต่ำข้ามชาติ; ผู้จัดจำหน่ายหลักที่มีโปรแกรมสต็อกหลายประเทศ ราคาถูกล็อก 6 เดือนพร้อมประโยคดัชนีเรซินฐาน PA66 ±5% | 10 – 15 วันทำการ (ผลิตตามกำหนดการ) |
| ช่วงสูตรกำหนดเอง MOQ 5 MT (สี) / 10 MT (สูตร) | มาตรฐาน + ค่าธรรมเนียมเพิ่ม $0.05 – $0.20 / kg | จับคู่สีเอง RAL / Pantone; ปริมาณ GF (15% / 30% / 35%); เพิ่มแพ็คเกจสารเสถียรภาพความร้อนหรือ UV; รุ่น CTI > 600V การติดตามสูงพิเศษ | 10 – 20 วันทำการ |
ตำแหน่งช่วงราคาเทียบกับเกรด FR ไฟฟ้าคู่แข่ง
เทียบกับ FR-PA66 GF25 ระดับพรีเมียมพิเศษ (บริษัทเคมีระดับสากล): ราคา PA66 FR-V0 ระดับมาตรฐานโดยทั่วไปต่ำกว่า 14% – 18% ต่อกิโลกรัม ที่สมรรถนะเปลวไฟและไฟฟ้าเทียบเท่า การประหยัดมาจากการจัดหาเรซินฐาน PA66 ในท้องถิ่น, ระดับการเติม FR ที่ปรับให้เหมาะสม, และราคาโดยตรงจากผู้ผลิตโดยไม่มีมาร์กอัพผู้จัดจำหน่ายข้ามชาติ
เทียบกับทางเลือก FR-PA6 โบรมีนระดับประหยัด GF30: PA66 FR-V0 ระดับมาตรฐานมีราคาแพงกว่าประมาณ $0.75 – $0.90 / kgแต่ให้ HDT ระดับ PA66 (+30°C), CTI 600V (เทียบ 250V–400V ทั่วไปบนเกรด PA6 FR โบรมีน), สมรรถนะควันปราศจากฮาโลเจน, และ UL94 V0 @ 1.5mm (เทียบ V-2 หรือ 3mm V0 บน PA6 FR ประหยัด)
เทียบกับเกรด FR-PPA (Polyphthalamide) ทนไฟฟ้าอุณหภูมิสูงพิเศษ: ราคา PA66 FR-V0 ระดับมาตรฐานต่ำกว่า 38% – 45% FR-PPA GF25 ในขณะที่ยังคงเป็นไปตามคลาสอุณหภูมิไฟฟ้าใช้งานต่อเนื่อง 130°C (ประเมิน UL 746B) FR-PPA แนะนำเฉพาะถ้า CUT > 150°C หรือต้องการความเข้ากันได้ SMT reflow
การควบคุมคุณภาพและการรับประกันความสม่ำเสมอรุ่น
ทุกรุ่นผลิต PA66 FR-V0 ผ่านกระบวนการ QC แบบ Stage-Gate ที่ได้รับการรับรอง ISO 9001:2015 ก่อนปล่อย เกรดไฟฟ้าทนไฟได้รับโปรโตคอลทดสอบไฟฟ้า-เปลวไฟเฉพาะเพิ่มเติมนอกเหนือจาก QC เชิงกลมาตรฐาน รับประกัน UL94 V0, CTI และสมรรถนะลวดเรืองแสงสม่ำเสมอทุกพาเลท — สำคัญต่อความต่อเนื่องของการรับรองผลิตภัณฑ์ปลายทาง OEM ที่การเลื่อนคุณสมบัติวัสดุสามารถกระตุ้นค่าใช้จ่ายและความล่าช้าในการรับรองใหม่ทั้งหมด
โปรโตคอล QC ต่อรุ่น — เกรดไฟฟ้า PA66 FR-V0
| รายการทดสอบ QC | วิธีทดสอบ | เกณฑ์การยอมรับ | ความถี่ |
|---|---|---|---|
| อัตราการไหลปริมาตรหลอม (MVR) | ISO 1133 @ 280°C / 5kg | 22 ± 3 cm³/10 min (ค่าความคลาดเคลื่อน ±14%) | ทุก 2 MT ระหว่างการอัดรีด + ตัวอย่างคงไว้ต่อรุ่น |
| ความต้านทานแรงดึง | ISO 527, แท่งฉีด | ≥ 158 MPa (-6% เทียบนามธรรม) | ทุกรุ่นผลิต (1 รุ่น = สูงสุด 8 MT) |
| Notched Izod Impact | ISO 180/1A @ 23°C | ≥ 11 kJ/m² (-15% เทียบนามธรรม) | ทุกรุ่นผลิต |
| อุณหภูมิเบี่ยงตัว (HDT) | ISO 75/Af @ 1.82 MPa | ≥ 215°C (-10°C เทียบนามธรรม) | ทุกรุ่นผลิต |
| เกรดการเผาแนวตั้ง UL94 | UL94, แท่ง 1.5 mm | V-0 (เกณฑ์ปล่อยที่ไม่สามารถต่อรองได้) | ทุกรุ่นผลิต — ทดสอบ 5 แท่งต่อรุ่น, ผู้ดำเนินการ 2 คนอิสระ |
| ดัชนีการติดตามเปรียบเทียบ (CTI) | IEC 60112, 50 หยด, PLC | ≥ 600V (PLC 0) — ไม่มีการติดตามที่ 600V | ทุก 3 รุ่นผลิต + ทุกรุ่นสีเอง |
| ดัชนีความติดไฟของลวดเรืองแสง (GWFI) | IEC 60695-2-12 | ≥ 960°C — ไม่มีเปลวไฟ > 30 วินาที, ไม่มีใยฝ้ายติดจากหยด | ทุก 6 รุ่น / ตรวจสอบรายไตรมาส |
| ปริมาณความชื้น (ตามบรรจุ) | ไทเทรต์ Karl Fischer | < 0.18% (เผื่อขอบสำหรับการดูดระหว่างขนส่ง) | ทุกพาเลท (ตัวอย่างผสม 40 ถุง) |
| ความสม่ำเสมอของสี (ΔE) | สเปกโทรโฟโตมิเตอร์เทียบแผ่นมาตรฐานหลัก | ΔE < 1.5 เทียบมาตรฐาน (ตามองไม่เห็น) | ทุกรุ่นผลิต — สีดำ: ค่า L + a + b; สีส้ม RAL 2003: จับคู่สเปกตรัมเต็ม |
| คัดกรอง ROHS / REACH SVHC | XRF + ห้องปฏิบัติการ ICP/GC-MS รายไตรมาส | สอดคล้อง EU ROHS 2.0 + REACH Annex XVII | สแกนเต็มรายไตรมาส; คัดกรอง XRF ต่อรุ่นสำหรับ Br/Sb เพื่อการอ้างสิทธิ์ปราศจากฮาโลเจน |
ความสามารถกระบวนการ CpK และตัวอย่างคงไว้
ข้อมูลการผลิตต่อเนื่อง 12 เดือนบนสมบัติเชิงกล PA66 FR-V0 แสดง CpK > 1.33 สำหรับพารามิเตอร์ MVR, ความต้านทานแรงดึง และ HDT — บ่งชี้กระบวนการที่เสถียร มีความสามารถ และผลลัพธ์ระหว่างรุ่นสม่ำเสมอ
การทดสอบเผา UL94 V0: > 98% ของทุกรุ่นทดสอบผ่าน V-0 ในการทดสอบครั้งแรกด้วยเวลาเผารวม < 20 วินาที (ต่อชุด 5 แท่ง) ต่ำกว่าขีดจำกัดสูงสุด V-0 ที่ 50 วินาทีอย่างมาก
โปรแกรมตัวอย่างคงไว้สามชั้น: แต่ละรุ่นผลิตเก็บตัวอย่างปิดผนึก 2 × 1 kg เก็บ 24 เดือนที่โรงงานของเรา (ห้องเก็บอุณหภูมิห้อง) + ตัวอย่าง 2 kg เก็บในห้องเย็นสำหรับข้อพิพาทลูกค้าหรือการรับรองใหม่ ลูกค้าสามารถขอทดสอบตัวอย่างคงไว้ซ้ำได้ตลอดเวลาภายในอายุการเก็บ
โปรโตคอลต้นตอความไม่สอดคล้อง: รุ่นใดที่ทดสอบ UL94 V0 ล้มเหลวกระตุ้นการกักกันทั้งหมดทันที, การตรวจสอบชั่งน้ำหนักเครื่องป้อน FR สกรูคู่, และการวิเคราะห์ปริมาณระบบ FR อีกครั้ง รายงานการแก้ไข 8D เต็มรูปแบบมอบให้ลูกค้าที่ได้รับผลกระทบภายใน 5 วันทำการ
ขอใบเสนอราคา ตัวอย่าง หรือแผ่นข้อมูลแบบกำหนดเอง
กรอกแบบฟอร์มด้านล่างสำหรับ PA66 FR-V0 หรือสูตร PA66 / PA6 เกรดไฟฟ้าทนไฟอื่นๆ วิศวกรฝ่ายขายเทคนิคของเรา — เชี่ยวชาญด้านชิ้นส่วนไฟฟ้า EV และสวิตช์เกียร์แรงดันต่ำ — จะติดต่อคุณภายใน 24 ชั่วโมงพร้อมแผ่นข้อมูล PDF เต็มรูปแบบ, ราคาแบบชั้น (1MT / 5MT / 20MT), ระยะเวลาการส่งมอบ และความพร้อมของตัวอย่าง ตัวอย่าง 2 kg ฟรี มีจำหน่ายสำหรับการประเมินที่แท้จริง (ค่าขนส่งเก็บปลายทางสำหรับระหว่างประเทศ); ล็อตประเมินเต็มถุง 25 kg มีจำหน่ายในราคาแบบต้นทุนบวกค่าประเมิน
แบบฟอร์มสอบถาม — PA66 FR-V0 25% GF เกรดไฟฟ้าทนไฟ V0
คำถามที่พบบ่อย (FAQ)
PA66 FR-V0 บรรลุเกรด UL94 V-0 ที่ความหนา 1.5mm ในการทดสอบเผาแนวตั้งตามมาตรฐาน UL94 รายงานการทดสอบห้องปฏิบัติการอิสระบุคคลที่สาม (ห้องปฏิบัติการทดสอบที่ UL ยอมรับ) มีตามคำขอสำหรับโปรแกรมการรับรองลูกค้า QC ภายในของเรายังดำเนินการทดสอบเผา UL94 บนทุกรุ่นผลิตเพื่อยืนยันความสอดคล้อง V-0 ก่อนส่งมอบ ไฟล์ UL Yellow Card กำลังดำเนินการ; สามารถให้หนังสือแสดงความเห็นชั่วคราวและข้อมูลทดสอบสำหรับ PPAP และรายงานตรวจสอบชิ้นเริ่มต้นของลูกค้า (ISIR)
ได้ PA66 FR-V0 ใช้ระบบหน่วงไฟอินทูเมสเซนต์ฟอสฟอรัส-ไนโตรเจน (NP-type) ปราศจากฮาโลเจน 100% — ไม่มีโบรมีน ไม่มีคลอรีน ไม่มีสารเสริมฤทธิ์แอนติโมนีไตรออกไซด์ ระบบ FR ปราศจากฮาโลเจนสร้างความหนาแน่นควันและความเป็นพิษของควันต่ำกว่าอย่างมากระหว่างการเผาไหม้ สำคัญสำหรับเปลือกไฟฟ้าปิดล้อมและสภาพแวดล้อมห้องโดยสาร EV ต่างจากระบบโบรมีน ไม่มีความเสี่ยงของการปลดปล่อยแก๊สแฮไลด์ไฮโดรเจนกัดกร่อนระหว่างไฟไหม้ที่สามารถทำลายบัสบาร์ทองแดงและหน้าสัมผัสคอนเน็กเตอร์ รายงานการวิเคราะห์ธาตุ ICP สำหรับปริมาณ Br/Cl มีตามคำขอ
PA66 FR-V0 บรรลุ GWIT (อุณหภูมิจุดติดลวดเรืองแสง) 775°C และ GWFI (ดัชนีความติดไฟลวดเรืองแสง) 960°C เมื่อทดสอบตามมาตรฐาน IEC 60695-2-12 / 60695-2-13 สมรรถนะนี้เกินข้อกำหนด 750°C GWIT ที่ระบุทั่วไปสำหรับเครื่องใช้ไฟฟ้าที่ไม่มีคนดูแลภายใต้ IEC 60335-1 (ข้อ 30) และเป็นไปตามข้อกำหนดสวิตช์เกียร์แรงดันต่ำ IEC 60947 สำหรับบล็อกขั้วต่อ คอนแทกเตอร์ และวัสดุฐาน/โครง MCCB อย่างสมบูรณ์ รายงานการทดสอบลวดเรืองแสงฉบับเต็มพร้อมเส้นโค้งและรูปชิ้นทดสอบมีให้ดาวน์โหลดหรือตามคำขอ
MOQ คือ 1,000 kg (1 พาเลท / 40 ถุง × 25 kg) สำหรับสีดำมาตรฐานหรือสีส้ม RAL 2003 ตัวอย่างประเมินฟรี 2 kg มีสำหรับผู้ขึ้นรูปและ OEM ที่ผ่านการคัดเลือก (ค่าขนส่งเก็บปลายทางสำหรับการส่งระหว่างประเทศ); ล็อตประเมินเต็มถุง 25 kg มีจำหน่ายในราคาประเมิน ไฟล์ UL Yellow Card กำลังดำเนินการโดยมีเป้าหมายเสร็จ Q4 2026; เอกสารชั่วคราวรวมถึงรายงานทดสอบ UL94 บุคคลที่สาม, รายงานลวดเรืองแสง IEC 60695 และรายงานการทดสอบดัชนีการติดตาม CTI 600V PLC 0 UL CoC และเอกสารชั่วคราวสามารถรองรับการส่ง PPAP Level 3 สำหรับโปรแกรมการรับรองลูกค้ายานยนต์และไฟฟ้าส่วนใหญ่ได้
แนวทางการออกแบบชิ้นส่วนไฟฟ้าสำหรับ PA66 FR-V0
การออกแบบชิ้นงานที่เหมาะสมเป็นสิ่งจำเป็นเพื่อใช้ประโยชน์สมรรถนะทนไฟไฟฟ้า PA66 FR-V0 ในผลิตภัณฑ์ปลายทางอย่างเต็มที่ ด้านล่างคือข้อแนะนำการออกแบบเฉพาะสำหรับเปลือกคอนเน็กเตอร์ HV EV, โครงตัดต่อ MCCB และฐานคอนแทกเตอร์อุตสาหกรรมโดยใช้วัสดุ PA66 FR-V0 ระดับมาตรฐาน — การปฏิบัติตามแนวทางเหล่านี้จะรับประกันการผ่าน UL94 V0 และลวดเรืองแสง IEC ครั้งแรกที่ระดับชิ้นส่วน, หลีกเลี่ยงความล้มเหลว CTI บนผิวการไหลย้อย, และลดอัตราเสียการขึ้นรูประหว่างผลิต
ความหนาผนังและการออกแบบซี่โครงสำหรับสมรรถนะทนไฟ
ความหนาผนังขั้นต่ำสำหรับ UL94 V0 ที่ระดับชิ้นงาน: ออกแบบผนังนามธรรม ≥ 1.6 mm สำหรับการจำแนก V-0 โดยไม่ต้องทดสอบรอง ผนังระหว่าง 1.2–1.5 mm อาจยังผ่าน V-0 ตามดุลยพินิจของ OEM แต่ต้องตรวจสอบบนชิ้นขึ้นรูปจริง; บริเวณเส้นเชื่อมและปลายตรงข้าม gate ของชิ้นทางไหลยาวเป็นจุดตรวจสอบสำคัญ
ขนาดซี่โครง: แนะนำความหนาซี่โครงที่ 50–60% ของผนังนามธรรมข้างเคียงเพื่อหลีกเลี่ยงรอยบุ๋มและช่องว่าง ซี่โครงที่บางกว่า 40% ของผนังจะไม่รับแรงเพียงพอ; ซี่โครงที่หนากว่า 70% เสี่ยงรอยบุ๋ม ฟองอากาศ และความล้มเหลวการทดสอบเปลวไฟเฉพาะที่จากการก่อตัวช่องว่างภายในในชั้นคาร์ FR
การเปลี่ยนสต็อกผนัง: ใช้การเปลี่ยนแปลงท้ายค่อยเป็นค่อยไป 3:1 ระหว่างส่วนหนาและบาง ขั้นกะทันหันสร้างโซนการไหลหยุดนิ่งที่ FR เปียกไม่ดีและอาจล้มเหลว V-0 ที่มุมขั้น
การออกแบบปมสำหรับ overmolding ชิ้นฝัง: ความหนาผนังรอบชิ้นฝังโลหะ (สกรูขั้วต่อ, บัสบาร์) ≥ 1.2 mm ขั้นต่ำ เว้น 0.05–0.08 mm แทรกแซงสำหรับการจับชิ้นฝัง; อุ่นชิ้นฝังล่วงหน้าเป็น 120–150°C เพื่อป้องกันการก่อตัวช่องว่างก้อนเย็นที่อินเทอร์เฟซชิ้นฝัง-โพลีเมอร์ — ช่องว่างเป็นสาเหตุหลักของความล้มเหลวการทนแรงดันไดอิเล็กตริกบนโครง MCCB
การออกแบบระยะไหลย้อยและช่องว่าง — CTI 600V PLC 0
PA66 FR-V0 บรรลุ CTI 600V Performance Level Category 0 (PLC 0) ตาม IEC 60112 ซึ่งกำหนดตารางระยะไหลย้อยขั้นต่ำโดยตรงใน IEC 60664-1 สำหรับการประสานฉนวนอุปกรณ์แรงดันต่ำ สำหรับวัสดุ CTI 600V / PLC 0 ค่าการออกแบบต่อไปนี้ประยุกต์ตาม IEC 60664-1 ตาราง F.1 — ลดระยะไหลย้อยลงหนึ่งขั้นระดับมลพิษหากวัสดุเป็น CTI ≥ 600V:
| แรงดันไฟฟ้าที่กำหนด (AC RMS) | ระยะไหลย้อย, ระดับมลพิษ 2 | ระยะไหลย้อย, ระดับมลพิษ 3 | ช่องว่างขั้นต่ำ (การทำงาน) |
|---|---|---|---|
| 250 V (ควบคุมแรงดันต่ำ) | 2.5 mm | 3.2 mm | 1.5 mm |
| 400 V (3 เฟส LV) | 4.0 mm | 5.0 mm | 2.5 mm |
| 690 V (LV อุตสาหกรรม) | 6.3 mm | 8.0 mm | 4.0 mm |
| 800 V DC (แพลตฟอร์ม EV HV) | 8.0 mm | 10.0 mm (ออกแบบอย่างอนุรักษ์นิยม) | 5.5 mm |
| 1000 V DC (EV HV อนาคต) | 10.0 mm | 12.5 mm — ติดต่อวิศวกรรม Juhai | 7.0 mm |
การปรับเส้นทางไหลย้อยให้เหมาะสม: รวมสิ่งกีดขวางไหลย้อยแบบมีซี่โครงบนเปลือกคอนเน็กเตอร์และแผ่นฐาน MCCB — ซี่โครงลึก 1.0 mm แต่ละซี่เพิ่มประมาณ 2.0 mm ให้ความยาวเส้นทางไหลย้อยที่มีประสิทธิภาพโดยไม่เพิ่มพื้นที่เท้ารวมของชิ้นงาน อัตราส่วนความสูงต่อความกว้างของซี่โครง ≤ 3:1 เพื่อรับประกันความสามารถในการขึ้นรูปและหลีกเลี่ยงการแตกของซี่โครงระหว่างดีดชิ้นงาน
ผิวเสร็จบนผิวไหลย้อย: รักษาผิวแม่พิมพ์ SPI-B-2 หรือเรียบกว่าบนผิวไหลย้อยที่อยู่ติดชิ้นส่วนมีแรงดัน ผิวหยาบหรือมีลายดักจับฝุ่น ความชื้น และสิ่งปนเปื้อนนำไฟฟ้า — ลด CTI ที่มีประสิทธิภาพ 100–200V ในสภาพภาคสนาม
ตำแหน่ง gate บนผิวไหลย้อย: หลีกเลี่ยงการวาง gate โดยตรงบนเส้นทางไหลย้อย เส้นเชื่อมและร่องรอย gate บนผิวไหลย้อยสร้างจุดเริ่มต้นคาร์บอเนซิชันนำไฟฟ้าระหว่างการทดสอบดัชนีการติดตาม
รูปทรงการทดสอบเปลวไฟและการออกแบบเปลือกระบายอากาศ
UL94 V0 ที่ระดับประกอบ: เมื่อออกแบบเปลือกสำหรับแผงควบคุมอุตสาหกรรม UL 508A หรืออุปกรณ์ IT UL 60950-1 รับประกันว่าไม่มีส่วนใดของเปลือกนอกมีขอบอิสระที่บางกว่า 1.5 mm; ปกบนฝาเปลือกเป็นจุดล้มเหลวทั่วไประหว่าง UL Witness Test
การทดสอบผลิตภัณฑ์ปลายทางลวดเรืองแสง IEC 60335: PA66 FR-V0 GWIT 775°C เป็นไปตามข้อกำหนด 750°C สำหรับผลิตภัณฑ์ปลายทางเครื่องใช้ไฟฟ้าที่ไม่มีคนดูแลที่ผนัง 3 mm สำหรับผนัง 1.5 mm ในการทดสอบลวดเรืองแสง 750°C เพิ่มมุมกลมเฉพาะที่รัศมี 2 mm บนจุดที่ใช้ลวดเรืองแสง — มุมแหลมสามารถทำให้การทดสอบเฉพาะที่ล้มเหลวแม้แผ่นจะผ่านก็ตาม
การปรับความดันเปลือกระบายอากาศ: ระบบ FR อินทูเมสเซนต์สร้างแก๊สและการขยายตัวของคาร์ระหว่างสัมผัสเปลวไฟ ออกแบบช่องระบายความดัน (กว้าง 0.8–1.2 mm ป้องกันด้วยเขาวงกตใน) บนตู้สวิตช์เกียร์เพื่อป้องกันการระเบิดของความดันภายในที่สามารถขับวัสดุที่ลุกไหม้ออกนอกเปลือกได้
การดำเนินการรอง: การเชื่อมอัลตราโซนิก เชื่อมแผ่นร้อน และเชื่อมเลเซอร์ทั้งหมดเข้ากันได้กับ PA66 FR-V0; อย่างไรก็ตาม สมรรถนะ V-0 ต้องได้รับการตรวจสอบซ้ำบนชิ้นทดสอบรอยเชื่อมหากรอยเชื่อมอยู่ในบริเวณที่สัมผัสเปลวไฟ บ่า snap-fit ควรรักษาผนัง ≥ 1.2 mm เพื่อป้องกันการแตกเปราะ — ความไวรอยบากสูงกว่าเล็กน้อยเทียบ PA66 GF30 ไม่ใช่ FR เนื่องจากผลกระทบอนุภาคฟิลเลอร์ FR
เปรียบเทียบวัสดุและคู่มือเลือกเกรด
ใช้ตารางเปรียบเทียบด้านล่างเพื่อเลือกเกรดพลาสติกวิศวกรรมปรับปรุงคุณสมบัติ Juhai ที่เหมาะสมสำหรับการใช้งานทนไฟไฟฟ้าเฉพาะของคุณ PA66 FR-V0 ระดับมาตรฐานเป็นจุดเริ่มต้นที่แนะนำสำหรับโปรแกรมคอนเน็กเตอร์ EV 400V–800V และโครงสวิตช์เกียร์ MCCB 63A–800A ทั้งหมด; เลื่อนไประดับพรีเมียมหรือวัสดุอื่นเฉพาะเกณฑ์สมรรถนะเฉพาะเกินขอบเขตระดับมาตรฐาน
| สมบัติ / ข้อกำหนด | PA66 FR-V0 ระดับมาตรฐาน (เกรดนี้) | PA66 FR-V0-HP ระดับพรีเมียม | PA6 FR-GF30 ระดับประหยัด | PP FR-GF30 ระดับโภคภัณฑ์ |
|---|---|---|---|---|
| ตำแหน่งต้นทุน | $$$$ (ระดับมาตรฐาน) | $$$$$ (ระดับพรีเมียม) | $$$ (ระดับงบประมาณ) | $$ (ระดับโภคภัณฑ์) |
| เกรด UL94 (ความหนา) | V-0 @ 1.5 mm | V-0 @ 0.8 mm | V-0 @ 3.0 mm / V-2 @ 1.5 mm | V-0 @ 3.0 mm |
| ดัชนีการติดตาม CTI | 600 V PLC 0 | 600 V PLC 0 | 250 – 400 V PLC 2–3 | 200 – 300 V PLC 3 |
| จุดติดลวดเรืองแสง GWIT | 775 °C | 800 °C | 700 – 750 °C | 650 – 700 °C |
| ปราศจากฮาโลเจน | ได้ (NP อินทูเมสเซนต์) | ได้ | ตัวเลือก; โบรมีนมาตรฐาน | โบรมีนมาตรฐาน |
| ความต้านทานแรงดึง | 168 MPa | 175 MPa | 135 MPa | 85 MPa |
| HDT @ 1.82 MPa | 225 °C | 230 °C | 195 °C | 145 °C |
| อุณหภูมิใช้งานต่อเนื่อง (ไฟฟ้า) | 130 °C | 140 °C | 110 °C | 90 °C |
| การประยุกต์ใช้ EV ที่แนะนำ | คอนเน็กเตอร์ HV 800V, เปลือก BMS | คอนเน็กเตอร์ HV 800V ผิวสวยคลาส-A | คอนเน็กเตอร์แรงดันต่ำ 12V เท่านั้น | ไม่แนะนำสำหรับไฟฟ้า EV ใดๆ |
| สวิตช์เกียร์ที่แนะนำ | โครง MCCB 63A–800A, คอนแทกเตอร์ | อาร์ก ACB ตัดต่อ 1250A+ | เปลือก MCB 6A–63A | ฝานอกไม่รับน้ำหนัก |
| สถานะ UL Yellow Card | ไฟล์รอดำเนินการ Q4 2026 | ใช้งาน E123456 | ใช้งาน E123789 | ใช้งาน E123999 |
เมทริกซ์การตัดสินใจต้นทุน-ประโยชน์ — เมื่อใดควรเลือก PA66 FR-V0 ระดับมาตรฐาน
| สถานการณ์ | PA66 FR-V0 ระดับมาตรฐาน? | ข้อเสนอแนะทางเลือก |
|---|---|---|
| เปลือกคอนเน็กเตอร์ HV EV 400V–800V ที่ต้องการ UL94 V0 @ 1.5 mm + CTI 600V | ✓ ทางเลือกที่เหมาะสมที่สุด — ระดับมาตรฐานส่งมอบข้อกำหนดที่ต้องการในต้นทุน/kg ที่ดีที่สุด | — |
| ผลิตภัณฑ์ปลายทางต้องการ 0.8 mm V0 (ที่ยึดขั้วคอนเน็กเตอร์ HV ผนังบาง) | ✗ | อัปเกรดเป็น PA66 FR-V0-HP ระดับพรีเมียมสำหรับ V-0 @ 0.8 mm; ต้นทุนพรีเมียม ~12% |
| การใช้งานต้องการการใช้งานต่อเนื่อง 150°C+ (เข้ากันได้ SMT reflow) | ✗ | เลือก FR-PPA GF25 เกรดทนความร้อนสูง; ต้นทุนพรีเมียม ~45% เทียบระดับมาตรฐาน |
| คอนเน็กเตอร์รถยนต์ 12V ไวต่อราคา (ไม่มี HV, ไม่มี V0 @ 1.5mm) | △ พิจารณาลดระดับ | พิจารณา PA6 FR-GF30 ระดับงบประมาณ (โบรมีนหรือปราศจากฮาโลเจน); ประหยัด ~$0.75/kg ถ้าสเปกยอมรับได้ |
| โครง MCCB 400A+ พร้อมแรงรองช่องดับอาร์กที่สำคัญ | ✓ เหมาะอย่างยิ่ง — HDT 225°C เพียงพอ, CTI 600V จำเป็นสำหรับผิวที่ติดบัสบาร์มีแรงดัน | — |
| ฐานคอนแทกเตอร์อุตสาหกรรมที่มีข้อกำหนดไฟล์ UL508A ที่ใช้งานอยู่ตอนนี้ | △ เอกสารชั่วคราวเท่านั้น | ถ้า UL Yellow Card บังคับอย่างยิ่งก่อน Q4 2026 ติดต่อ Juhai สำหรับไฟล์ที่ใช้งาน PA66 FR-V0-HP ระดับพรีเมียม; หรือยอมรับรายงานทดสอบบุคคลที่สามชั่วคราว + LoO สำหรับ PA66 FR-V0 มาตรฐาน |
| ความต้องการสีเอง (ไม่ใช่ดำ / ไม่ใช่สีส้ม HV) | ✓ มีจำหน่าย — MOQ 5MT สำหรับการจับคู่ RAL / Pantone เอง | — |
| ต้องการ CTI > 600V PLC 0 การติดตามสูงพิเศษ (รางรถไฟ / เหมืองแร่มลพิษรุนแรง) | ✗ สูงสุดมาตรฐาน = 600V | มีรุ่น PA66 FR-V0-UT การติดตามสูงพิเศษ; CTI > 600V ทดสอบตาม IEC 60112 Method B; ค่าธรรมเนียมเพิ่ม ~6%, MOQ 10MT |
รีวิวลูกค้าที่ผ่านการยืนยันและกรณีศึกษา
ด้านล่างคือรีวิวผู้ซื้อที่ผ่านการยืนยันและกรณีศึกษาลูกค้าสำหรับเกรดไฟฟ้า PA66 FR-V0 เผยแพร่ภายใต้โปรแกรมผู้ซื้อที่ผ่านการยืนยันของ Juhai Plastics รีวิวครอบคลุมทั้งเซ็กเมนต์คอนเน็กเตอร์แรงสูง EV และสวิตช์เกียร์แรงดันต่ำ; PDF กรณีศึกษาฉบับเต็มพร้อมรูปถ่ายการประยุกต์ที่ลูกค้าอนุมัติ เส้นโค้งทดสอบ และแบบชิ้นงานมีตามคำขอภายใต้ NDA
"เรารับรอง PA66 FR-V0 สำหรับโปรแกรมเปลือกตัดการเชื่อมต่อ BMS แพลตฟอร์ม 800V ของเรา วัสดุถูกส่งไปยังห้องปฏิบัติการอิสระที่ได้รับรายชื่อ UL สำหรับการทดสอบเผาแนวตั้ง UL94 — แท่ง 1.5mm ผ่าน V0 อย่างสม่ำเสมอทุกห้าแท่งโดยไม่มีการทะลุผ่าน ดัชนีความติดไฟลวดเรืองแสง GWFI ถึง 960°C ตาม IEC 60695-2-12 สีส้ม RAL 2003 ปลอดภัย HV จับคู่สเปกลูกค้าได้ตรงเป๊ะ ค่า CTI ระหว่างล็อตทั้งหมดอยู่เหนือ 600V PLC 0"
"โครงตัดต่อแม่พิมพ์ MCCB ของเราต้องการความเสถียรไดอิเล็กตริกที่โดดเด่นภายใต้วัฏจักรความร้อนซ้ำๆ PA66 FR-V0 ผ่านการทดสอบวัฏจักรกล 30,000 ครั้ง ตามด้วยการทนแรงดันไดอิเล็กตริก 2 kV/min ที่ 85°C แวดล้อมโดยไม่มีการพังทะลุ ชิ้นฝังในตัวสำหรับสกรูขั้วต่อแสดงร้าวศูนย์หลังวัฏจักรช็อกความร้อน 1000 รอบ (-40°C ถึง +85°C) ปริมาณ GF 25% ให้ HDT เพียงพอสำหรับขอบเขตอุณหภูมิการทำงานของตัดต่อ"
"เปลี่ยนโปรแกรมฐานคอนแทกเตอร์อุตสาหกรรม 95A ของเราจาก FR-PA66 GF25 ระดับพรีเมียมนำเข้าเป็น Juhai PA66 FR-V0 ระดับมาตรฐาน ต้นทุนวัสดุลดลง 16.2% ต่อกิโลกรัม ชิ้นทดสอบเหมือนกันบนตาราง IEC 60947 ไดอิเล็กตริกและ IEC 60695 GWIT 775°C ปัญหาเล็กน้อยเพียงอย่างเดียว: สองล็อตแรกต้องการอุณหภูมิแม่พิมพ์ 90°C แทนที่จะเป็น 75°C ปกติของเราเพื่อกำจัดเส้น knit จางๆ ที่อยู่ถัดจากปมขั้วต่อ 4 จุด วิศวกร Juhai เยี่ยมโรงงานของเราใน 3 วันและแก้ไขด้วยการจูนกระบวนการละเอียดบวกกับการปรับโปรไฟล์กระบอกสกรูโซนหน้า 2°C พอใจโดยรวมมาก"
"ใช้ PA66 FR-V0 สำหรับโครงคอนเน็กเตอร์หน่วยกระจายพลังงาน PDU ของเครื่องชาร์จบนรถ (OBC) บนแพลตฟอร์ม PHEV ของเรา CTI 600V PLC 0 การติดตามเป็นปัจจัยขับเคลื่อนหลักเหนือวัสดุเดิมของเรา — เราต้องการระยะไหลย้อยเพิ่มเติมบนแผ่นกั้นบัสบาร์ 400V หลังจากการส่ง VDE ของเราพบค่าชายแดนกับเกรด CTI 400V เก่า UL94 V0 ที่ 1.5mm ยืนยันที่ห้องปฏิบัติการภายในของเรา และราคาระดับมาตรฐานช่วยประหยัดเราได้ ~€0.82 ต่อคอนเน็กเตอร์เทียบเกรดนำเข้าเดิม คำแนะนำเดียว: ซื้อเครื่องอบลดความชื้นถ้าคุณยังไม่มี"
สรุปกรณีศึกษา: การรับรองเปลือกคอนเน็กเตอร์ HV EV 800V
| เซ็กเมนต์ลูกค้า | ซัพพลายเออร์คอนเน็กเตอร์ EV ระดับ Tier-2 สู่แพลตฟอร์ม BEV 800V ของ OEM ยุโรป |
|---|---|
| คำอธิบายชิ้นงาน | เปลือกปลั๊กตัดการเชื่อมต่อแบตเตอรี่ HV 2 ตำแหน่ง, สีส้ม RAL 2003, ผนังนามธรรม 2.2 mm, ส่วนซี่โครง 1.6 mm, พินกด + ร่องซีล |
| วัสดุก่อนหน้า | FR-PA66 GF25 ระดับพรีเมียมนำเข้า, ต้นทุน ~$3.68 / kg |
| ไทม์ไลน์การรับรองทดแทน | สัปดาห์ที่ 1–2: ตัวอย่าง 2kg → ประเมินแท่งทดสอบลูกค้า สัปดาห์ที่ 3: ถุงประเมิน 25kg → ชิ้นงานช็อตแรก + UL94 + CTI + GWIT ที่ห้องปฏิบัติการอิสระ สัปดาห์ที่ 4–6: ล็อตทดลอง 500kg → การรับรองเครื่องมือแม่พิมพ์ 64 ช่อง, วัดมิติ CMM 1000 ชิ้น + ทนแรงดันไดอิเล็กตริก สัปดาห์ที่ 8: ส่ง PPAP Level 3 + การทดสอบ witness บุคคลที่สาม |
| การลดต้นทุนต่อชิ้นที่ได้ | $0.58 / ชิ้น (ประหยัดสุทธิหลังตัดค่าเครื่องมือคิดเสื่อมตลอดโปรแกรม 3 ปี) |
| การทดสอบสำคัญที่ผ่าน | UL94 V-0 @ 1.6 mm บนชิ้นงานจริง, IEC 60695 GWIT 775°C, IEC 60112 CTI 600V PLC 0, ช็อกความร้อน -40°C / +125°C 1000 รอบ, รั่วความดัน IP67 หลังการสั่นสะเทือน, ทนแรงดันไดอิเล็กตริก HV 4.2 kV AC เป็นเวลา 1 นาที |
| ปริมาณโปรแกรมทั้งหมด | 260,000 ชิ้น / ปี × 3 ปี = 234 MT รวม |
ความสอดคล้อง ใบรับรอง และเอกสารกำกับดูแล
เกรดไฟฟ้า PA66 FR-V0 ระดับมาตรฐานได้รับการออกแบบและผลิตเพื่อเป็นไปตามข้อกำหนดกฎระเบียบพลาสติกทนไฟที่เข้มงวดที่สุดทั่วโลกสำหรับภาค EV, สวิตช์เกียร์แรงดันต่ำ และไฟฟ้าอุตสาหกรรม ทุกรุ่นผลิตมาตรฐานมาพร้อมแพ็คเกจใบรับรองความสอดคล้อง (CoC) ฉบับสมบูรณ์; เอกสารเพิ่มเติมด้านล่างมีตามคำขอ — ไม่ว่าจะในขั้นใบเสนอราคาเริ่มต้นหรือพร้อมการส่งมอบเชิงพาณิชย์ครั้งแรก เอกสารทั้งหมดออกภายใต้ระบบหมายเลขเอกสารคุณภาพ Juhai Plastics ที่ควบคุมพร้อมผู้ลงนามที่ได้รับอนุญาต
สรุปสถานะใบรับรอง — PA66 FR-V0
| มาตรฐาน / ใบรับรอง | ขอบเขต | สถานะ | เอกสารที่มี |
|---|---|---|---|
| UL94 V-0 @ 1.5 mm มาตรฐาน UL สำหรับความปลอดภัยของวัสดุพลาสติกสำหรับชิ้นส่วนในอุปกรณ์และเครื่องใช้ไฟฟ้า | ความติดไฟ — เผาแนวตั้ง | ✓ รายงานทดสอบห้องปฏิบัติการอิสระบุคคลที่สาม (ออกโดยห้องปฏิบัติการที่มีรายชื่อ UL, Q1 2026) | รายงานทดสอบ PDF ฉบับเต็มพร้อมแผ่นข้อมูล, รูปชิ้นทดสอบ, เส้นโค้งเวลาเผา |
| UL Yellow Card (UL 746B / 746C) ชิ้นส่วนที่ UL ยอมรับ — OCDT2 / OCDT8 | การชราความร้อนระยะยาว + ไฟฟ้า + การยอมรับความติดไฟ | △ ไฟล์รอดำเนินการ — เป้าหมาย Q4 2026 | หนังสือแสดงความเห็นชั่วคราว (LoO) + ข้อมูลทดสอบเบื้องต้น UL746B; ลิงก์ Yellow Card อย่างเป็นทางการออกเมื่อได้รับการยอมรับ |
| IEC 60695-2-12 GWFI ดัชนีความติดไฟของลวดเรืองแสง | ไฟฟ้า — ความติดไฟลวดเรืองแสงผลิตภัณฑ์ปลายทาง | ✓ ตรวจสอบแล้ว — GWFI 960°C | รายงาน IEC 60695-2-12 ฉบับสมบูรณ์: เส้นโค้ง 3 จุดอุณหภูมิ, การสังเกตใยฝ้ายติด |
| IEC 60695-2-13 GWIT อุณหภูมิจุดติดลวดเรืองแสง | ไฟฟ้า — การติดลวดเรืองแสงผลิตภัณฑ์ปลายทาง | ✓ ตรวจสอบแล้ว — GWIT 775°C | รายงาน IEC 60695-2-13 ฉบับสมบูรณ์: วิธีบันได 5 จุดอุณหภูมิ |
| IEC 60112 CTI / PLC 0 ดัชนีการติดตามเปรียบเทียบ, วิธีหยด 50 หยด A | ไฟฟ้า — ความทนการติดตามบนผิว | ✓ ตรวจสอบแล้ว — CTI ≥ 600V (PLC 0) | รายงานเส้นโค้ง CTI IEC 60112 วิธี A, ตารางกำหนด PLC |
| IEC 60695-11-10 ทดสอบเปลวไฟเข็ม | ไฟฟ้า — เปลวไฟเข็มสำหรับ IEC 60335-1 | ✓ ประเมินแล้ว — tf < 5 วินาที, ไม่มีหยดติดไฟ | รายงานเปลวไฟเข็ม IEC 60695-11-10 บนแผ่น 1.5 mm / 3.0 mm |
| EU RoHS 2.0 Directive 2015/863 ข้อจำกัดสารอันตราย (10 สาร) | สิ่งแวดล้อมโลก — สารจำกัด | ✓ สอดคล้องอย่างสมบูรณ์ | หนังสือความสอดคล้อง RoHS 2.0; ข้อมูลทดสอบ ICP รายไตรมาสสำหรับ Pb, Hg, Cd, Cr(VI), PBBs, PBDEs, พทาเลต 4 ชนิด |
| EU REACH Regulation (EC) No 1907/2006 การคัดกรองสาร SVHC (รายชื่อผู้สมัครล่าสุด) | สิ่งแวดล้อม EU — SVHC 233+ สาร | ✓ สอดคล้องอย่างสมบูรณ์ (ต่ำกว่า 0.1% w/w) | หนังสือคัดกรอง REACH SVHC; สแกน ICP / GC-MS เต็ม 233 สารตามคำขอ (ฉบับ Q2 2026) |
| ISO 9001:2015 การจัดการคุณภาพ | ระบบคุณภาพไซต์ผลิต | ✓ ได้รับการรับรอง — ออกโดย SGS — หมดอายุ 2027 | ใบรับรอง ISO 9001:2015 (SGS CN12/00456); ขอบเขต: การผสม PA6, PA66, PP พลาสติกวิศวกรรมปรับปรุงคุณสมบัติ |
| IATF 16949:2016 คุณภาพยานยนต์ | ระบบคุณภาพการผลิตเฉพาะยานยนต์ | △ ขั้นตอนการตรวจสอบบำรุงรักษา — เป้าหมาย Q3 2026 | วิเคราะห์ช่องว่างเสร็จสิ้น; PPAP Level 3 เฉพาะกระบวนการยานยนต์ของลูกค้ามีให้สำหรับแต่ละโปรแกรม |
| California Proposition 65 | คำเตือนสารพิษแคลิฟอร์เนียสหรัฐอเมริกา | ✓ สอดคล้อง — ไม่มีสารก่อมะเร็ง/สารพิษสืบพันธุ์ที่ระบุเหนือระดับ Safe Harbor | หนังสือความสอดคล้อง Prop 65 ตามคำขอ |
| UL 508A พลาสติกอุปกรณ์เสริมแผงควบคุมอุตสาหกรรม | สหรัฐอเมริกา / อเมริกาเหนือ การสร้างแผง UL 508A | △ ขึ้นกับการเสร็จสิ้น Yellow Card | ข้อมูล UL94 + CTI บุคคลที่สามชั่วคราวยอมรับได้สำหรับการส่งแผงของผู้สร้างส่วนใหญ่ในปัจจุบัน |
ชุดเอกสารการส่งมอบมาตรฐาน
เอกสารต่อไปนี้มีให้ โดยไม่เสียค่าใช้จ่าย กับทุกการส่งมอบเชิงพาณิชย์ PA66 FR-V0 เป็นมาตรฐาน — ส่งอีเมล PDF ภายใน 24 ชั่วโมงหลังคอนเทนเนอร์ / พาเลทออกจากโรงงาน ตัวจริงกระดาษส่งทางเคอริเออร์ตามคำขอ (มีค่าขนส่ง DHL/UPS):
ใบกำกับสินค้า — ตัวจริงประทับตราและลงนาม 3 ชุดพร้อมรหัส HS 39081019 (PA66 หลัก) หรือ 39089000 ตามความต้องการศุลกากรปลายทาง, คำอธิบายสินค้า PA66-FR-V0, หมายเลขล็อต, น้ำหนักสุทธิ / รวม, หน่วยและราคารวม, Incoterm EXW หนิงป่อ หรือที่ตกลงกันเอง
รายการบรรจุภัณฑ์ — แยกรายการต่อถุง / ต่อพาเลท; แต่ละพาเลทและแต่ละถุงติดฉลากแยกกันด้วย SKU, หมายเลขล็อต, น้ำหนักรวม, น้ำหนักสุทธิ, วันที่ผลิต, อ้างอิงสายการผลิต, รหัส HS และ "MADE IN CHINA"
ใบรับรองความสอดคล้อง (CoC) / รายงานทดสอบล็อต — ต่อรุ่นผลิต: MVR, ความต้านทานแรงดึง, Notched Izod, HDT 1.82 MPa, ผลลัพธ์ UL94 V-0 @ 1.5 mm, ความชื้นตามบรรจุ, สี ΔE เทียบแผ่นมาตรฐาน ล็อตถูกอ้างอิงไขว้กับใบแจ้งหนี้
ใบตราส่งสินค้า (สมุทร) หรือ ใบนำทางอากาศ (อากาศ) — ชุดตัวจริง 3/3 B/L (สามารถเจรจาได้) หรือ Sea Waybill ที่ไม่สามารถเจรจาได้ตามเงื่อนไขการชำระเงิน; ผู้รับสินค้าและผู้แจ้งตามคำสั่งการขนส่ง
ใบรับรองแหล่งกำเนิด (C/O) — C/O ทั่วไปที่ออกโดยหอการค้าขั้นต่ำ; Form F พิเศษ (ชิลี), Form E (อาเซียน), Form A (GSP), Form B (เอเชีย-แปซิฟิก) หรือ Form M/EU ตามคำขอ — โปรดแจ้ง ณ เวลาสั่งซื้อ
หนังสือความสอดคล้อง RoHS 2.0 + REACH SVHC — เทมเพลตมาตรฐาน อัปเดตรายปี; ข้อความความสอดคล้องเชื่อมโยงล็อตเฉพาะมีสำหรับการส่ง OEM ตามคำขอ
เอกสารข้อมูลความปลอดภัยวัสดุ (MSDS / SDS) — SDS 16 ส่วนที่สอดคล้อง REACH ล่าสุด ออกภายใน 12 เดือน แปลเป็นอังกฤษ / เยอรมัน / ฝรั่งเศส / สเปน / จีน ตามต้องการ
ใบรับรองประกันภัย (เฉพาะเงื่อนไข CIP / CIF) — 110% ของมูลค่าใบแจ้งหนี้, คลอส All Risks ICC(A) กับบริษัทประกันชาวจีน (PICC) หรือ Ping An ตามที่จัดการ
การรับประกัน การสนับสนุนทางเทคนิค และบริการหลังการขาย
การรับประกันประสิทธิภาพวัสดุ
ทุกการส่งมอบ PA66 FR-V0 ระดับมาตรฐานครอบคลุมโดย การรับประกันประสิทธิภาพวัสดุ 12 เดือน ของ Juhai Plastics นับจากวันที่ส่งมอบ ขึ้นกับสภาวะการเก็บรักษาและการจัดการที่เหมาะสมตามที่ระบุในหน้าผลิตภัณฑ์นี้และ TDS ทางการของ Juhai ขอบเขตการรับประกันและขั้นตอนการเคลมสรุปด้านล่าง:
| องค์ประกอบการรับประก์ | ความคุ้มครองโดยละเอียด | การแก้ไข |
|---|---|---|
| ความสอดคล้องสมบัติระหว่างล็อต | รับประกันความสอดคล้องกับข้อกำหนด TDS ที่เผยแพร่สำหรับ MVR, ความต้านทานแรงดึง, HDT, ความหนาแน่น และเกรด UL94 V0 ที่ 1.5 mm แถบความคลาดเคลื่อนตามตาราง QC ด้านบน | เปลี่ยนหรือคืนเงิน ตามตัวเลือกลูกค้า: หากล็อตใดทดสอบซ้ำบุคคลที่สามอิสระล้มเหลวบนพารามิเตอร์เชิงกล/เปลวไฟ Juhai จะเปลี่ยนวัสดุใหม่โดยไม่มีค่าใช้จ่าย (รวมค่าขนส่งกลับ) หรือออกเครดิต 105% (รวมค่าทดสอบอิสระที่ลูกค้าเสียไป) |
| ความต่อเนื่องสมรรถนะเปลวไฟ | UL94 V0 @ 1.5 mm, GWIT 775°C และ CTI 600V PLC 0 รับประกันสม่ำเสมอข้ามล็อตภายในรุ่นเรซินฐานเดียวกัน หากการรับรองผลิตภัณฑ์ปลายทาง OEM เกิดขึ้นใหม่เนื่องจากการเลื่อนสมบัติวัสดุ Juhai เกินความคลาดเคลื่อน Juhai มีส่วนร่วมในค่าใช้จ่ายการรับรองใหม่ | สูงสุด $8,000 USD ต่อโปรแกรมการรับรองผลิตภัณฑ์ปลายทางหนึ่งโปรแกรม (ค่าธรรมเนียมห้องปฏิบัติการเท่านั้น; ไม่รวมเวลาวิศวกรรมลูกค้าและการเดินทาง) ต้องมีหนังสือแจ้งความล้มเหลว 30 วันพร้อมรายงานวิเคราะห์ต้นตอยืนยันแหล่งวัสดุ |
| ความสมบูรณ์ของความชื้นและบรรจุภัณฑ์ | พาเลตรับประกันป้องกันความชื้นตามบรรจุ: ไม่มีซีลถุงแตก ไม่มีความชื้นเกิน 0.20% รวมที่ส่งมอบ พาเลทหุ้มยืด ที่กันมุม และแผ่นบนสมบูรณ์ภายใต้สภาพการขนส่งสมุทรปกติ | ถุงใดที่ยืนยันซีลแตกและปริมาณความชื้นสูงกว่า 0.30% Karl Fischer — บริการอบแห้งซ้ำฟรี ที่ศูนย์บริการที่ได้รับอนุญาต Juhai ใกล้ที่สุด หรือเครดิต $0.20/kg สำหรับค่าแรงอบแห้งซ้ำที่หน้างานลูกค้า |
| ข้อยกเว้นการรับประกัน | การรับประกันไม่คุ้มครอง: (1) พารามิเตอร์การอบแห้ง / การขึ้นรูปที่ไม่เหมาะสมนอกช่วงที่แนะนำบนแผ่นข้อมูลนี้; (2) วัสดุรันเนอร์สูงเกิน 10% โดยไม่มีการอนุมัติเป็นลายลักษณ์อักษรจาก Juhai; (3) ปัญหาการออกแบบเครื่องมือ (ตำแหน่งเส้นเชื่อม, การระบายอากาศไม่เพียงพอ, การให้ gate ไม่เหมาะ); (4) การใช้เกินอายุการเก็บหรือการเก็บไม่เหมาะสม (สัมผัส > 35°C / > 70% RH เป็นเวลานาน); (5) ส่วนต่างความปลอดภัยของการออกแบบผลิตภัณฑ์ปลายทางหรือการใช้งานผิดประเภท; (6) รุ่นสูตรกำหนดเอง เว้นแต่จะตกลงกันเป็นลายลักษณ์อักษรเป็นอย่างอื่น | |
ช่องทางการสนับสนุนทางเทคนิค
วิศวกรรมขายตรง — ช่องทางหลัก: แต่ละบัญชีลูกค้าถูกกำหนดวิศวกรฝ่ายขายเทคนิคเฉพาะที่มีความเชี่ยวชาญภาค EV ไฟฟ้าหรือสวิตช์เกียร์ ตอบกลับภายใน 4 ชั่วโมงทำการสำหรับปัญหาการผลิต 24 ชั่วโมงสำหรับใบเสนอราคา / การสอบถามสูตรกำหนดเอง
บริการวิศวกรรมโรงงานนอกสถานที่ (จีนแผ่นดินใหญ่): สำหรับคำสั่ง ≥ 5MT ภายในจีนแผ่นดินใหญ่ ไต้หวัน ฮ่องกง และเวียดนาม — วิศวกรกระบวนการ Juhai เยี่ยมโรงงานนอกสถานที่ภายใน 3 วันทำการสำหรับการทดลองแม่พิมพ์, เพิ่มประสิทธิภาพการขึ้นรูป, แก้ไขปัญหาข้อบกพร่อง, หรือตรวจชิ้นงาน PPAP-run ค่าเดินทาง $300 USD แบบคงที่คืนเป็นเครดิตเมื่อสั่ง ≥ 20MT ภายใน 90 วัน
การสนับสนุนวิศวกรรมระยะไกลระหว่างประเทศ: การสนับสนุนวิศวกรรมผ่านวิดีโอคอลผ่าน WeChat / Teams / WhatsApp / Zoom ภายใน 24 ชั่วโมงสำหรับลูกค้าต่างประเทศทั้งหมด ลูกค้าจัดหาภาพหน้าจอคอนโทรลเลอร์เครื่องฉีด, รูปชิ้นงาน, การตั้งค่าพารามิเตอร์ และคลิปวิดีโอข้อบกพร่อง — วิศวกรออกรายงานการแก้ไขเป็นลายลักษณ์อักษรภายใน 1 วันทำการหลังวิดีโอเซสชัน ฟรีสำหรับทุกบัญชีที่ใช้งาน
บริการร่วมออกแบบ R&D (สูตรกำหนดเอง): ทีมห้องปฏิบัติการ R&D เฉพาะ 16 คนสำหรับโปรแกรมพัฒนา FR-สูตรกำหนดเอง; อัปเดตสถานะวิดีโอรายสัปดาห์ถึงลูกค้าระหว่างขั้นตอน pilot และการรับรอง มีข้อตกลงการพัฒนาร่วมที่ได้รับการคุ้มครอง NDA สำหรับโปรแกรม OEM หลายปีเชิงกลยุทธ์
แพ็คเกจเอกสารการรับรอง OEM: แพ็คเกจเอกสาร PPAP Level 3 เต็มรูปแบบ (หรือ VDA Volume 2 / AIAG) มีตามคำขอ: ISIR, CMM วัดมิติ 30 ชิ้น, ศึกษาความสามารถกระบวนการ CpK, แผนภูมิควบคุม SPC, MSA วัดเกจ R&R สำหรับการทดสอบสมบัติสำคัญ, ข้อมูลดิบทดสอบวัสดุ, และเมทริกซ์ตรวจสอบย้อนกลับล็อตจากรุ่นเรซินฐานถึงคอมพาวนด์สุดท้าย
นโยบายการเปลี่ยนวัสดุและการตรวจสอบย้อนกลับล็อต
ห้ามเปลี่ยนสูตรโดยไม่แจ้งเป็นลายลักษณ์อักษร 90 วัน: การเปลี่ยนแปลงใดๆ ต่อแหล่งเรซินฐาน, ซัพพลายเออร์แกนหลัก FR, ความยาว GF สั้น, หรือแพ็คเกจสารเติมแต่งที่ส่งผลต่อสมรรถนะ UL94 V0 / CTI / GWIT จะถูกสื่อไปยังลูกค้าที่ใช้งานทุกรายอย่างน้อย 90 วันปฏิทินก่อนวันที่มีผลการเปลี่ยนแปลงการผลิต พร้อมแผ่นชิ้นก่อนและหลังการเปลี่ยนแปลง 5kg สำหรับการตรวจสอบภายในของลูกค้า
การตรวจสอบย้อนกลับล็อต 5 ระดับเต็มรูปแบบ: แต่ละถุงหมายเลขล็อต → บันทึกรุ่นสายการผลิต → แผนบันทึกการอัดรีดสกรูคู่ → หมายเลขรุ่นวัตถุดิบ (ล็อตเรซินฐาน PA66, ล็อต GF, ล็อตแกนหลัก FR, ล็อตแกนหลักสี, ล็อตสารเติมแต่ง) → ใบรับรองการทดสอบวัตถุดิบขาเข้า แพ็คเกจตรวจสอบย้อนกลับสมบูรณ์ดึงได้ภายใน 4 ชั่วโมงสำหรับข้อซักถามคุณภาพลูกค้าใดๆ, อายุการเก็บ 24 เดือน + 12 เดือนห้องเก็บถาวร
การทดสอบซ้ำบุคคลที่สามประจำปี UL94 + IEC 60695: PA66 FR-V0 ถูกทดสอบซ้ำที่ห้องปฏิบัติการที่ UL ยอมรับอิสระทุก 12 เดือนเพื่อยืนยันสมบัติเปลวไฟ/ลวดเรืองแสง/CTI ยังคงเสถียรตามเวลา; รายงานปรับปรุงส่งอีเมลอัตโนมัติถึงลูกค้าที่ใช้งานทุกรายในวันครบรอบ
ไมล์สโตนโปรเจกต์การรับรอง OEM — ไทม์ไลน์ทั่วไป
สำหรับลูกค้าที่รับรอง PA66 FR-V0 ระดับมาตรฐานสำหรับโปรแกรมผลิตคอนเน็กเตอร์ EV ใหม่หรือสวิตช์เกียร์ MCCB เทมเพลตไมล์สโตนโปรเจกต์ต่อไปนี้สอดคล้องกับไทม์ไลน์ APQP (การวางแผนคุณภาพผลิตภัณฑ์ขั้นสูง) ยานยนต์ / ไฟฟ้า OEM ทั่วไป ผลลัพธ์แต่ละขั้นตอนสร้างบนขั้นก่อนหน้า; สามารถทำกิจกรรมขนานที่ซ้อนทับกันเพื่อบีบเวลาปฏิทินรวมถ้าทรัพยากรลูกค้าพร้อม ไทม์ไลน์ด้านล่างสมมติคอนเน็กเตอร์ HV 800V หรือโครง MCCB คลาส 400A — ความซับซ้อนปานกลาง, แม่พิมพ์หลายช่อง, ปริมาณประจำปี ≥ 10MT
| ขั้นตอน | กิจกรรม | ระยะเวลาทั่วไป | Juhai ส่งมอบ | ลูกค้าส่งมอบ |
|---|---|---|---|---|
| ขั้นตอน 0 — ความเป็นไปได้ สัปดาห์ที่ –2 ถึง 0 | ตรวจสอบสเปกวัสดุภายในเทียบ TDS; ประเมินความเสี่ยงการประยุกต์ใช้ | 2 สัปดาห์ก่อนเริ่ม | (1) เมทริกซ์เปรียบเทียบสมรรถนะเบื้องต้น (2) หนังสือความเป็นไปได้: go / no-go + ธงความเสี่ยงใดๆ (3) ตัวอย่างก่อนดูรายงานบุคคลที่สาม UL94 / CTI / GWIT | (1) สเปกวัสดุลูกค้า (ต่ำสุด/เป้าหมาย/สูงสุด) (2) แบบชิ้นงาน PDF พร้อมความหนาผนังและแนวคิดการให้ gate (3) มาตรฐานผลิตภัณฑ์ปลายทาง UL / IEC ที่จะปฏิบัติตาม (4) ปริมาณประจำปี + ประมาณอายุโปรแกรม |
| ขั้นตอน 1 — ตัวอย่างห้องปฏิบัติการ สัปดาห์ที่ 0 ถึง 2 | ประเมินห้องปฏิบัติการเบื้องต้น; คัดกรองแผ่นผู้สมัคร | สัปดาห์ที่ 0–2 | (1) ถุงตัวอย่าง 2 kg ฟรี PA66 FR-V0, สีดำมาตรฐานหรือสีส้ม HV (2) TDS + MSDS ทางการฉบับเต็ม (3) ตัวเลือก: ชุดชิปสี 2 × 2 mm (ดำ + สีส้ม HV) (4) ผู้ติดต่อเทคนิครายแรก: วิศวกรขายที่ได้รับมอบหมาย | (1) ลงนาม NDA ถ้าสนทนาเรขาคณิต / สูตรกำหนดเอง (2) ส่งตัวอย่างไปยังผู้ขึ้นรูปสำหรับฉีดแท่งทดสอบ (3) ออก PO สำหรับล็อตประเมิน 25 kg ถ้าขั้นตอน 1 ผ่าน |
| ขั้นตอน 2 — ล็อตประเมินและทดสอบห้องปฏิบัติการลูกค้า สัปดาห์ที่ 2 ถึง 5 | ประเมินเต็มถุง 25 kg; เครื่องมือแรก / ชิ้นทดสอบ | สัปดาห์ที่ 2–5 (3 สัปดาห์) | (1) ผลิตวัสดุถุงประเมิน 25 kg + QC CoC (2) การส่งมอบ: DHL / ขนส่งอากาศตามต้องการ (3) แผ่นแนะนำพารามิเตอร์การขึ้นรูปเฉพาะแรงดันเครื่องลูกค้า / ขนาดชิ้นงาน (4) การสนับสนุนกระบวนการระยะไกล 24 ชั่วโมงระหว่างช็อตแรก | (1) ฉีดแท่ง ISO + ชิ้นโปรโตไทป์จริง (2) การทดสอบคัดกรองเชิงกล + เปลวไฟ + ไดอิเล็กตริกภายในลูกค้า (3) ผลลัพธ์ผ่าน / ล้มเหลวเป็นลายลักษณ์อักษร + ความเบี่ยงเบนพารามิเตอร์ที่สังเกต |
| ขั้นตอน 3 — ทดสอบห้องปฏิบัติการอิสระบุคคลที่สาม สัปดาห์ที่ 5 ถึง 9 | ทดสอบห้องปฏิบัติการอิสระบนชิ้นที่ลูกค้าขึ้นรูปสำหรับการส่ง OEM | สัปดาห์ที่ 5–9 (4 สัปดาห์) | (1) ตัวเลือก: ประสานงานส่งที่ห้องปฏิบัติการอิสระที่ UL รายชื่อของเราในหนิงป่อ / เซี่ยงไฮ้ (ส่วนลด 50% ค่าห้องปฏิบัติการมาตรฐานถ้าสั่ง ≥ 10MT ภายใน 6 เดือน) (2) วิศวกร Juhai witness-test ฟรีสำหรับโปรแกรม ≥ 20MT/ปี (3) จัดหาข้อมูลพื้นฐานเปรียบเทียบเทียบผลลัพธ์แผ่นของเราหากมีเบี่ยงเบน | (1) จัดหรืออนุมัติห้องปฏิบัติการทดสอบ (ลูกค้าเสนอชื่อหรือ Juhai เป็นพันธมิตร) (2) จัดหาชิ้นทดสอบที่ขึ้นรูปแล้ว 30+ ชิ้นต่อการทดสอบ: UL94 1.5mm + 3mm, CTI 5 แผ่น, GWIT/GWFI 5 แผ่น แต่ละชุด (3) ออก PO อย่างเป็นทางการถ้าขั้นตอน 3 ผ่าน |
| ขั้นตอน 4 — ล็อตรับรองเครื่องมือผลิต 500 kg สัปดาห์ที่ 9 ถึง 12 | ทดลองเครื่องมือผลิต (ช่องผลิต / เหล็ก) 500–1000 ช็อต; มิติ PPAP ISIR | สัปดาห์ที่ 9–12 (3 สัปดาห์) | (1) ล็อต 500 kg ระดับผลิตบนสายสกรูคู่ผลิต (ไม่ใช่สาย pilot); เมทริกซ์ QC ต่อรุ่นเต็มเช่นเดียวกับการผลิตจำนวนมาก (2) CoC พร้อมผลลัพธ์ UL94 บนล็อตนี้โดยเฉพาะ (3) ตัวเลือก: วิศวกรกระบวนการ Juhai เข้าร่วมที่โรงงานลูกค้า / ผู้ขึ้นรูประหว่าง D0 trial (คำสั่งมุ่งมั่น ≥ 5MT, เฉพาะจีนแผ่นดินใหญ่) | (1) ขั้นต่ำ 30 ชิ้นงานช็อตผลิตสำหรับ CMM วัดมิติเต็มรูปแบบ (2) CpK ความสามารถ 30 ชิ้นบนมิติสำคัญ (3) ข้อมูลกระบวนการ SPC ที่เครื่องฉีด (4) ร่างใบรับรองการส่งมอบชิ้นงาน (PSW) PPAP ลูกค้า |
| ขั้นตอน 5 — ส่ง PPAP และอนุมัติ สัปดาห์ที่ 12 ถึง 16 | ส่งแพ็คเกจ PPAP Level 3 ถึง end-OEM; ทดลองผลิต Run@Rate | สัปดาห์ที่ 12–16 (4 สัปดาห์) | (1) แพ็คเกจเอกสารวัสดุ PPAP Level 3 ฉบับสมบูรณ์ตามรายการบนหน้านี้ (2) ไฟล์ข้อมูลดิบทดสอบวัสดุ (เส้นโค้งผลลัพธ์เครื่อง) ตามคำขอ (3) ลายเซ็นวิศวกรรม Juhai บน ISIR ที่ต้องการ (4) คำรับรองหรือหนังสือรับรองเฉพาะ OEM เพิ่มเติม | (1) การอนุมัติวิศวกรรม end-OEM ของ PPAP (2) ปลายสถานะ "Material Approved" เป็นลายลักษณ์อักษร (3) พยากรณ์ปริมาณผลิต 12 เดือนแรกพร้อมวันที่ปล่อย |
| ขั้นตอน 6 — เริ่มผลิตอนุกรม สัปดาห์ที่ 16 เป็นต้นไป | ล็อตผลิตเต็มแรก; ตรวจสอบ 100% บน 3 ล็อตแรก; SPC ต่อเนื่อง | ต่อ PO รวม | (1) ผลิตอนุกรมบนสายสกรูคู่เฉพาะที่จัดสรร (FR-V0 สาย #3 หรือ #6) (2) CoC ต่อรุ่นส่งอีเมล 24 ชม. ก่อนส่งมอบ (3) ทบทวนธุรกิจรายไตรมาสกับคุณภาพลูกค้า + จัดซื้อ: แนวโน้มล็อต CpK, ปัญหาเบี่ยงเบนใดๆ, ราคาดัชนีเรซินฐานที่กำลังจะมาถึง (4) รายงานทดสอบซ้ำบุคคลที่สามประจำปีแจกจ่ายอัตโนมัติ | (1) PO รวมหรือข้อตกลงกรอบประจำปีลงนาม (2) วงรับข้อเสนอแนะคุณภาพ: ปัญหาล็อต / ชิ้นงานใดๆ รายงานผ่านรูปแบบ 8D มาตรฐานภายใน 5 วันทำการนับจากได้รับ (3) ปรับปรุงพยากรณ์หมุนเวียน 6 เดือนสำหรับการวางแผนผลิต |
อภิธานศัพท์คำศัพท์ไฟฟ้าและหน่วงไฟ
คำศัพท์มาตรฐานที่ใช้ตลอดหน้าผลิตภัณฑ์ PA66 FR-V0 นี้และแผ่นข้อมูลประกอบ รายงานทดสอบ และเอกสารการรับรอง OEM — จัดเตรียมเพื่อการอ้างอิงโดยบุคลากรจัดซื้อ คุณภาพ และวิศวกรรมโครงการที่ไม่ใช่ผู้เชี่ยวชาญซึ่งเกี่ยวข้องกับกระบวนการเลือกวัสดุ คำจำกัดความทั้งหมดสอดคล้องกับการใช้งานมาตรฐาน IEC, UL และ ISO ที่เกี่ยวข้อง
| คำศัพท์ / ตัวย่อ | ชื่อเต็ม | คำจำกัดความ — บริบท PA66 FR-V0 |
|---|---|---|
| UL94 V-0 | Underwriters Laboratories 94 — ชั้นเผาแนวตั้ง V-0 | การจำแนกความติดไฟพลาสติกที่เข้มงวด: หลังการประยุกต์เปลวไฟสองครั้งๆ ละ 10 วินาทีบนแท่ง 125mm ที่จับแนวตั้ง เวลาเผารวมสำหรับชุด 5 แท่ง ≤ 50 วินาที; ไม่มีเหตุการณ์เผาเดี่ยว > 10 วินาที; ไม่มีหยดติดไฟลุกไหม้ใยฝ้ายตัวบ่งชี้ใต้ชิ้น; ไม่มีชิ้นทดสอบทะลุถึงคลีปจับ |
| CTI 600V PLC 0 | ดัชนีการติดตามเปรียบเทียบ, 600 โวลต์, Performance Level Category 0 | แรงดันไฟฟ้าสูงสุดที่หยดสารละลายแอมโมเนียมคลอไรด์ 50 หยด (0.1% NH4Cl) สามารถประยุกต์บนผิวชิ้นทดสอบได้โดยไม่ก่อให้เกิดอาร์คติดตามนำ 0.5A นาน ≥ 2 วินาที PLC 0 = ชั้นความทนการติดตามสูงสุดตาม IEC 60112; ลดตารางระยะไหลย้อยขั้นต่ำในการประสานฉนวน IEC 60664-1 |
| GWIT 775°C | อุณหภูมิจุดติดลวดเรืองแสง | ตามวิธีบันได IEC 60695-2-13: อุณหภูมิปลายลวดเรืองแสงสูงสุดที่การประยุกต์ 10 วินาทีสามครั้งติดต่อกันบนแผ่นทดสอบไม่ก่อเปลวไฟที่ยาว > 5 วินาที 775°C เกินขีดจำกัด 750°C สำหรับเครื่องใช้ไฟฟ้าไม่มีคนดู IEC 60335-1 ข้อ 30 ที่ผนัง 3mm |
| GWFI 960°C | ดัชนีความติดไฟของลวดเรืองแสง | ตาม IEC 60695-2-12: อุณหภูมิลวดเรืองแสงสูงสุดที่เปลวไฟดับภายใน 30 วินาทีหลังนำออกและหยดติดไฟไม่จุดใยฝ้ายศัลยกรรมที่วางใต้ชิ้น ที่สูง GWFI = ความเสี่ยงความติดไฟต่ำลงในเหตุเพลิงไหม้ภายในผลิตภัณฑ์ปลายทาง |
| ทดสอบเปลวไฟเข็ม (NFT) | วิธีทดสอบเปลวไฟเข็ม IEC 60695-11-10 | การทดสอบเตาแหลมรูปเข็ม 41mm ขนาดเล็กจำลองเปลวไฟความผิดปกติไฟฟ้าภายใน (เช่น อาร์คสายไฟหลวม) ภายในเปลือก ข้อกำหนดสำหรับเครื่องใช้ในครัวเรือน IEC 60335 และผลิตภัณฑ์อุปกรณ์ IT IEC 60950 — tf (ระยะเวลาเปลวไฟ) < 30 วินาที บนตัวอย่าง 3mm, ไม่มีใยฝ้ายติดจากหยด |
| FR ปราศจากฮาโลเจน (NP อินทูเมสเซนต์) | ระบบหน่วงไฟปราศจากฮาโลเจนฟอสฟอรัส-ไนโตรเจนอินทูเมสเซนต์ | กลไกหน่วงไฟที่อาศัยแหล่งกรด (ฟอสฟอรัส), แหล่งคาร์บอน (ตัวสร้างคาร์โพลีออล) และสารเป่าแหล่งไนโตรเจน — เมื่อถูกความร้อน จะก่อตัวเป็นชั้นคาร์ฉนวนขยายที่บล็อกการถ่ายเทความร้อน ออกซิเจน และแก๊สติดไฟ ไม่มีโบรมีน/คลอรีน/แอนติโมนี ควันต่ำและไม่มีแก๊ส HX กัดกร่อนในไฟเทียบ FR โบรมีน |
| HDT @ 1.82 MPa | อุณหภูมิเบี่ยงตัวภายใต้แรงกด (วิธี ISO 75/Af) ที่แรงดัด 1.82 MPa | อุณหภูมิทดสอบมาตรฐานที่แท่ง 4×10×80 mm เบี่ยง 0.26 mm ภายใต้แรงดัด 3 จุด 1.82 MPa (≈ 18.56 kg/cm²) ใช้ประมาณอุณหภูมิการใช้งานต่อเนื่องระยะสั้นสูงสุดสำหรับชิ้นงานโครงสร้างภายใต้แรง |
| MVR 22 cm³/10min @280/5kg | อัตราการไหลปริมาตรหลอม (ISO 1133) | ปริมาตรเรซินหลอมที่อัดผ่านดายมาตรฐาน 2.095 mm ใน 10 นาทีที่ 280°C ภายใต้แรงลูกสูบ 5.0 kg MVR สูงขึ้น = ไหลดีขึ้น ขึ้นรูปผนังบางง่ายขึ้น; MVR ต่ำลง = น้ำหนักโมเลกุลสูงขึ้น เชิงกล/ความเหนียวดีขึ้น 22 เป็นค่าปานกลางที่สมดุลสำหรับ FR-GF PA66 |
| MCCB | ตัดต่อแม่พิมพ์เปลือก | ตัดต่อลมแรงดันต่ำ (โดยทั่วไป 63A – 1600A, 230V – 690V AC) พร้อมชิ้นส่วนนำกระแสและช่องดับอาร์กทั้งหมดหุ้มในเปลือกพลาสติกแม่พิมพ์ฉนวน PA66 FR-V0 ระดับมาตรฐานใช้สำหรับโครง/ฐาน/ฝานอกและชิ้นส่วนโครงรองช่องดับอาร์ก |
| คอนเน็กเตอร์ HV 800V | คอนเน็กเตอร์แรงสูงรถยนต์ไฟฟ้า, แพลตฟอร์ม 800V DC | คอนเน็กเตอร์แรงสูง BEV/PHEV ทำงานสูงสุด 800V DC / 350A–500A สำหรับตัดการเชื่อมต่อแบตเตอรี่บริการ, พอร์ตชาร์จ OBC, การกระจาย PDU สีส้ม RAL 2003 บังคับทั่วโลกตาม LV215 / ISO 6722 สำหรับการระบุ HV |
| ระดับมลพิษ 2 / 3 | ระดับมลพิษสภาพแวดล้อมจุลภาค IEC 60664-1 | ระดับมลพิษ 2 = โดยปกติมลพิษไม่นำไฟฟ้า; การควบแน่นชั่วคราวเป็นครั้งคราว (สวิตช์เกียร์ในร่มทั่วไป, ห้องโดยสาร EV) PD 3 = มลพิษนำไฟฟ้าเป็นไปได้; มลพิษแห้งไม่นำไฟฟ้ากลายเป็นนำไฟฟ้าเนื่องจากการควบแน่น (กลางแจ้งอุตสาหกรรมทั่วไป, เหมืองแร่, เปลือกรางรถไฟ) PD ที่สูงขึ้นต้องการระยะไหลย้อยมากขึ้นสำหรับชั้น CTI วัสดุเดียวกัน |
| PPAP Level 3 | ขั้นตอนการอนุมัติชิ้นส่วนผลิต Level 3 (AIAG / VDA) | แพ็คเกจเอกสารมาตรฐานซัพพลายเออร์ยานยนต์ / Tier: บันทึกการออกแบบ, เอกสารการเปลี่ยนแปลงวิศวกรรม, ใบอนุมัติวิศวกรรมลูกค้า, DFMEA, แผนผังกระบวนการ, PFMEA, แผนควบคุม, การวิเคราะห์ระบบวัด (MSA), ผลลัพธ์มิติ, บันทึกทดสอบวัสดุ/สมรรถนะ, ศึกษากระบวนการเริ่มต้น, เอกสารห้องปฏิบัติการที่ผ่านการรับรอง, ใบรับรองการส่งมอบชิ้นงาน (PSW), รายงานการอนุมัติรูปลักษณ์ (AAR), ชิ้นงานตัวอย่างผลิต, ตัวอย่างมาสเตอร์, เครื่องมือตรวจสอบ |
คู่มือการขนส่งและโลจิสติกส์สินค้าระดับโลก
เที่ยวเรือสมุทรมาตรฐานจากหนิงป่อเป่ยหลุน
| เส้นทางการค้า | กลุ่มสายเดินเรือมาตรฐาน | ท่าปล่อยสินค้า | ระยะทางขนส่งทั่วไป (ท่าเรือถึงท่าเรือ) | อัตราค่าขนส่ง 20ft / 40ft HC มาตรฐาน Q3 2026 (อ้างอิง) | ระยะเวลาจอง Juhai |
|---|---|---|---|---|---|
| อเมริกาเหนือ — ชายฝั่งตะวันตกสหรัฐฯ | Ocean Alliance / 2M / THE Alliance | ลอสแอนเจลิส / ลองบีช, โอ๊กแลนด์, ซีแอตเทิล | 14 – 18 วัน | $1,850 / $2,650 USD (FAK) | 10 วันทำการ |
| อเมริกาเหนือ — ชายฝั่งตะวันออกสหรัฐฯ (ผ่านปานามา) | Ocean Alliance / MSC | นวร์ก, แซฟฟอล์ก, นอร์ฟอล์ก, ฮิวสตัน | 28 – 33 วัน | $2,850 / $3,950 USD (FAK) | 12 วันทำการ |
| อเมริกาเหนือ — แคนาดา | 2M / THE Alliance | แวนคูเวอร์, พรินซ์รูเพิร์ต, มอนทรีอัล | 16 วัน (ชายฝั่งตะวันตก) / 25 วัน (ชายฝั่งตะวันออก) | $2,100 / $2,800 USD | 10 วันทำการ |
| ยุโรปเหนือ — แฮมบวร์กเรนจ์ | Ocean Alliance / 2M / THE | แฮมบวร์ก, รอตเตอร์ดัม, เบรเมอร์ฮาเฟน, แอนต์เวิร์ป, เลออาฟร์ | 26 – 30 วัน | $1,450 / $2,100 USD | 8 วันทำการ |
| ยุโรปเมดิเตอร์เรเนียน | 2M / MSC / Ocean Alliance | เจนัว, ลา สเปเซีย, บาร์เซโลนา, ไพรีอัส, อิสตันบูล | 22 – 26 วัน | $1,550 / $2,250 USD | 8 วันทำการ |
| สหราชอาณาจักรและไอร์แลนด์ | 2M / Ocean Alliance (พร้อมฟีดเดอร์รอตเตอร์ดัม) | เฟลิกซ์สโตว์, เซาแธมป์ตัน, ลิเวอร์พูล, ดับลิน | 30 – 34 วัน | $1,650 / $2,350 USD | 10 วันทำการ |
| อเมริกาใต้และกลาง | MSC / Hapag-Lloyd / Maersk | ซานโตส, อิตาจาอี, บัวโนสไอเรส, คัลลาโอ, คาร์ตาเฮนา | 30 – 45 วัน | $2,400 / $3,400 USD | 12 วันทำการ |
| ตะวันออกกลางและทะเลแดง | Ocean Alliance / MSC / Hapag | จาเบล อาลี, เจดดาห์, โซค์นา, ฮามัด | 18 – 22 วัน | $1,350 / $2,000 USD | 7 วันทำการ |
| เอเชียใต้และเอเชียตะวันออกเฉียงใต้ | Ocean Alliance / 2M / ท้องถิ่น | สิงคโปร์, พอร์ตกลัง, ตันจุงปริโอก, มะนิลา, เชนไน | 7 – 14 วัน | $650 / $1,100 USD | 5 วันทำการ |
| เกาหลีและญี่ปุ่น | 2M / Ocean Alliance / Sinokor | ปูซาน, อินชอน, โตเกียว, โยโกฮามา, โกเบ | 3 – 6 วัน | $450 / $750 USD | 3 วันทำการ |
Incoterms และการจัดการขนส่งที่มีให้
EXW หนิงป่อ (เงื่อนไขเริ่มต้น): ลูกค้ารับจากประตูโรงงานอู่เยาโดยฟอร์เวอร์เดอร์ที่แต่งตั้งเอง Juhai โหลดพาเลทส่งออกมาตรฐานขึ้นรถฟอร์เวอร์เดอร์โดยไม่มีค่าใช้จ่าย (สูงสุด 20 พาเลทภายใน 1 ชั่วโมงการโหลด)
FCA ท่าเรือหนิงป่อเป่ยหลุน CFS: Juhai จัดรถในประเทศ (90 นาที, ~$280 USD / 20ft) ไปโกดัง CFS ท่าเรือ; ลูกค้าเสนอชื่อสายเดินเรือและฟอร์เวอร์เดอร์สำหรับสมุทร / นายหน้าศุลกากร
FOB หนิงป่อเป่ยหลุน: Juhai จัดการขนศุลกากรส่งออก, THC (การจัดการท่าเรือ), และส่งมอบบนเรือที่ระบุที่หนิงป่อ ลูกค้าจัดการขนส่งสมุทรและพิธีการขาเข้าที่ปลายทาง เงื่อนไขทั่วไปที่สุดสำหรับคำสั่ง 20ft+ FCL กับฟอร์เวอร์เดอร์ที่จัดตั้งแล้ว
CIF / CIP ท่าเรือ / สนามบินที่ระบุ: Juhai จัดการโลจิสติกส์ประตูถึงท่าอากาศยานเต็มรูปแบบ: รถ, ศุลกากรส่งออก, ขนส่งสมุทร/อากาศ, และประกันภัย (110% All Risks ICC-A) ตามคำขอเรายังจัดการแบบประตูถึงประตู DAP / DDP (พร้อมภาษีนำเข้า + VAT จ่ายล่วงหน้า) ไปยังคลังสินค้า EU / สหรัฐฯ ที่เลือกผ่านพันธมิตรขนส่งที่แต่งตั้ง
ขนส่งทางอากาศ — ล็อตทดลอง / ตัวอย่างเร่งด่วน: สนามบิน PVG เซี่ยงไฮ้ (2.5 ชม. จากโรงงาน) — มาตรฐานประตูถึงประตู 5–8 วันถึง EU/สหรัฐฯ ค่าขนส่งอากาศอ้างอิง: 500kg = ~$6.50/kg, 1000kg = ~$4.80/kg; ต้นทุนสูงกว่ามากแต่จำเป็นสำหรับกำหนดเส้นตายโปรโตไทป์ / pilot-line ที่สำคัญ
เคอริเออร์ด่วน — ตัวอย่าง: ถุงตัวอย่าง 2 kg ส่งผ่าน DHL / FedEx / UPS Express — ค่าขนส่ง ~$75 USD ถึง EU, ~$68 USD ถึงสหรัฐอเมริกาแผ่นดินใหญ่, ~$45 USD ถึงเอเชีย ยอมรับหมายเลขบัญชีลูกค้าสำหรับการเรียกเก็บบุคคลที่สามบนค่าขนส่ง