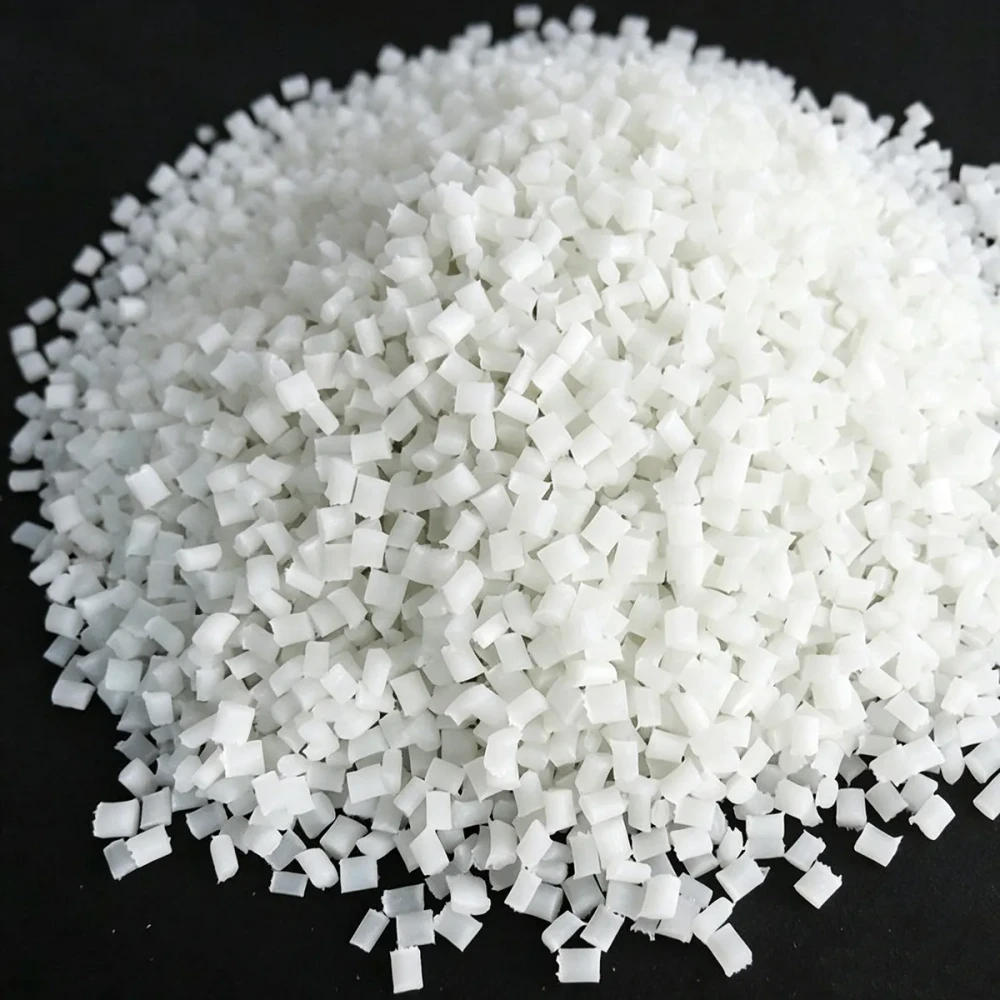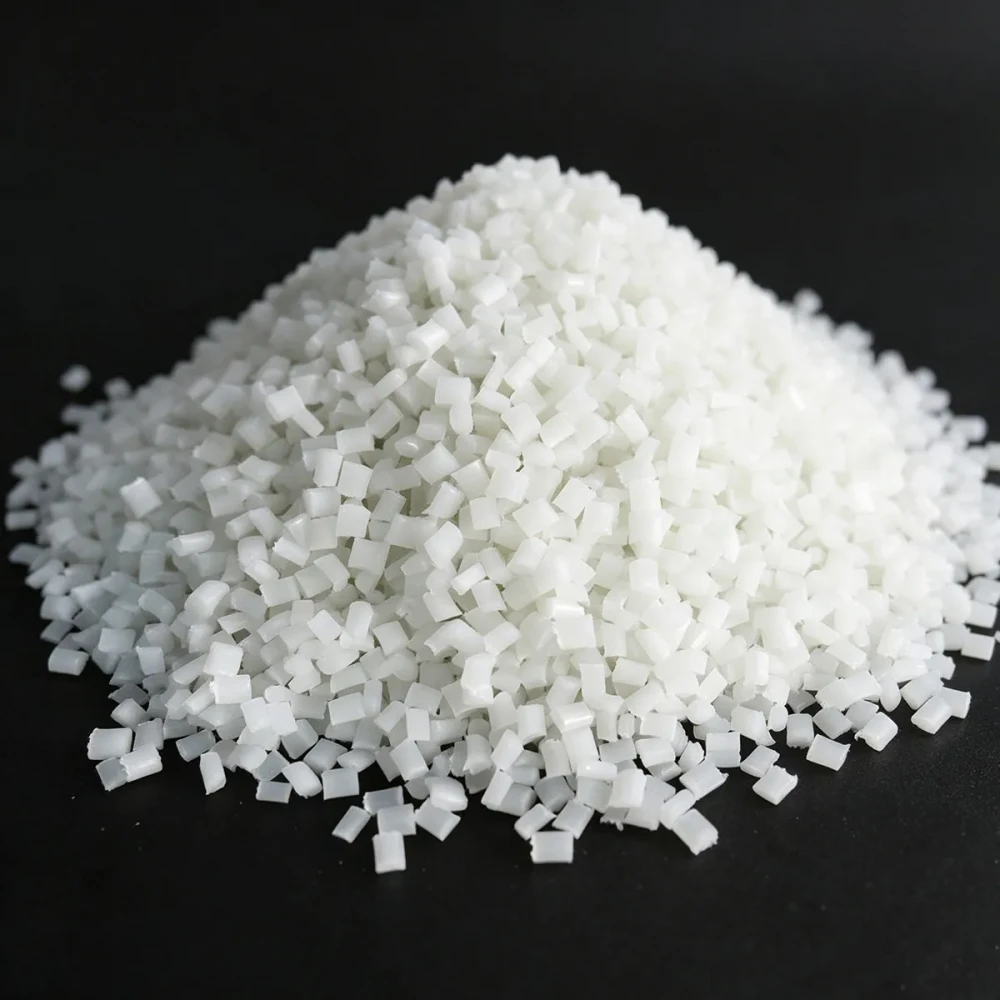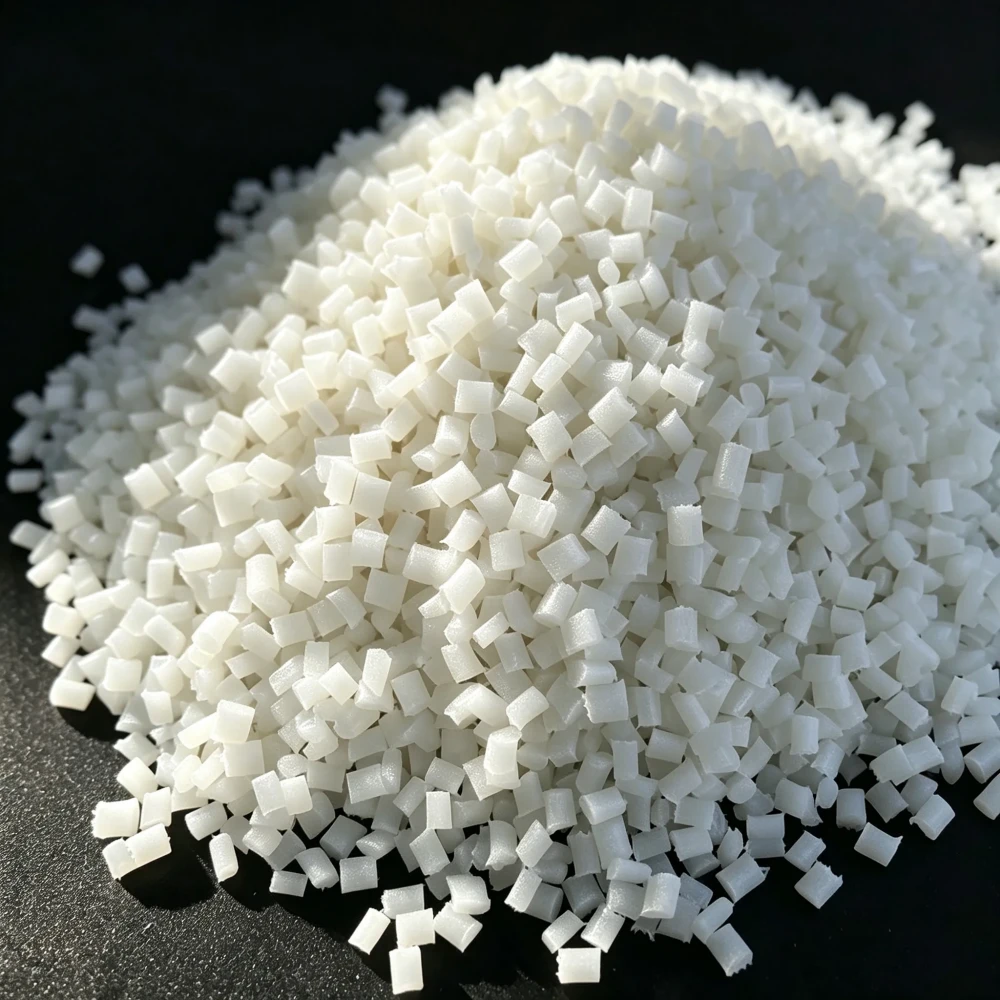
ไนลอนดัดแปลง PA66 · โมดูลัสสูง 50% ใยแก้ว
PA66 GFE50 · เม็ดพลาสติก PA66 โมดูลัสสูงเสริมด้วย 50% ใยแก้ว
คอมโพสิต PA66 เกรดพรีเมียมเสริมด้วย 50% ใยแก้ว-E ตัดสั้น เพื่อให้ได้ความแข็งสูงสุดและเสถียรภาพมิติ ความต้านทานแรงดึงถึง 220 MPa และโมดูลัสการดัด 13500 MPa — ประมาณสองเท่าของโมดูลัส PA66 มาตรฐาน 30% ใยแก้ว ใกล้อัตราส่วนความแข็งต่อมวลของอลูมิเนียมหล่อ ออกแบบสำหรับชิ้นส่วนโครงสร้างทดแทนโลหะที่ต้องการความสามารถในการรับน้ำหนักสูง ความยืดตัวต่ำ และค่าความคลาดเคลื่อนมิติแคบ: เฟืองละเอียด, กรงลูกปืน, ใบพัดปั๊ม, สปร็อกเก็ตสายพานลำเลียง และขาตั้งรับน้ำหนัก สีดำมาตรฐานผสมคาร์บอนแบล็กเพื่อต้านทานรังสียูวีและการสึกหรอของพื้นผิว
| ความต้านทานแรงดึง (ISO 527) | 220 MPa |
|---|---|
| โมดูลัสการดัด (ISO 178) | 13500 MPa |
| HDT @ 1.82 MPa (ISO 75/Af) | 255 °C |
| HDT @ 0.45 MPa (ISO 75/Bf) | 262 °C |
| ความต้านทานการกระแทก Izod มีร่อง 23 °C (ISO 180/1A) | 10 kJ/m² |
| ความหนาแน่น (ISO 1183) | 1.57 g/cm³ |
| อัตราการหดตัวแม่พิมพ์ — ทิศทางการไหล (ISO 294-4) | 0.20 % |
| ใบรับรอง | ISO 9001, ROHS 2.0, REACH |
ภาพรวมสินค้า & คุณสมบัติหลัก
PA66 GFE50 เป็นคอมโพสิตพลาสติกวิศวกรรมโมดูลัสสูงผลิตโดย Juhai Plastics ใช้ เรซินฐาน PA66 เกรดพรีเมียม ความหนืดปานกลาง เสริมด้วย 50% ใยแก้ว-E ตัดสั้น คุณภาพสูง ผ่านการรักษาด้วยซิลาน ผสานบนไลน์อัดรีดสกรูคู่หมุนตามทิศทางเดียวกัน การเติม 50% ใยแก้วผลัก PA66 ไปยังขีดจำกัดความแข็งในทางปฏิบัติ — ที่อัตราการเติมนี้ โมดูลัสการดัดของคอมโพสิตถึง 13.5 GPa ซึ่งประมาณ 78% ความแข็งของอลูมิเนียมหล่อ (70 GPa) ด้วยความหนาแน่นเพียง 58% ของอลูมิเนียม (2.7 g/cm³) สำหรับชิ้นส่วนโครงสร้างที่ต้องการความแข็งคล้ายโลหะ โดยไม่มีน้ำหนัก ต้นทุน หรือปัญหาการกัดกร่อนโลหะ PA66 GFE50 ให้อัตราส่วนความแข็งต่อมวลสูงที่สุดในตระกูลโพลีอะไมด์ของ Juhai
ข้อได้เปรียบประสิทธิภาพหลัก
โมดูลัสสูงที่สุดในกลุ่ม PA66: โมดูลัสการดัด 13500 MPa และโมดูลัสแรงดึง 15000 MPa — สูงกว่า 65% เมื่อเทียบกับ PA66 30% ใยแก้ว เกือบสามเท่าของโมดูลัส PA66 ที่ไม่ได้รับการเสริม เหมาะสำหรับโครงยึดโครงสร้างผนังบางที่ไม่ควรเบี่ยงเบนภายใต้ภาระต่อเนื่อง
ความต้านทานแรงดึง 220 MPa: เท่ากันหรือเหนือกว่าอลูมิเนียมหล่อเกรดต่ำ (เช่น AlSi9Cu3 ที่ ~220 MPa) ในด้านความต้านทานแรงดึง ทำให้สามารถเปลี่ยนวัสดุโดยตรงสำหรับขาตั้งและเปลือกโครงสร้างรับน้ำหนักเบา
HDT 255 °C ที่ 1.82 MPa: ใกล้จุดหลอมเหลวของ PA66 (262 °C) สามารถใช้งานต่อเนื่องที่ 150-160 °C ภายใต้ภาระโดยไม่เกิดการยืดตัว ทนอุณหภูมิสูงระยะสั้นได้ถึง 220 °C
อัตราการหดตัวต่ำมาก & เสถียรภาพมิติ: อัตราการหดตัวตามทิศทางการไหลที่ 0.20% เป็นหนึ่งในค่าต่ำที่สุดของพลาสติกเทอร์โมพลาสติก ทำให้สามารถขึ้นรูปคุณสมบัติที่ต้องการค่าความคลาดเคลื่อนแคบ (รูรับลูกปืน วงกลมขั้นฟันเฟือง พินกำหนดตำแหน่ง) ได้โดยตรง โดยไม่ต้องผ่านกระบวนการประมวลผลรอง
ความต้านทานความเหนื่อยล้า & ความยืดตัวสูง: ตาข่ายใยแก้ว 50% รับภาระสถิตและภาระวัฏจักรระยะยาว ด้วยการยืดตัวน้อยที่สุด — ฟันเฟืองและแขนสปร็อกเก็ตยังคงรักษาความถูกต้องของมิติผ่านหลายล้านรอบการทำงาน
การปกป้องพื้นผิวด้วยคาร์บอนแบล็ก: สีดำมาตรฐานผสม 2.0% คาร์บอนแบล็ก ให้ความต้านทานรังสียูวี สำหรับแอปพลิเคชันลำเลียงและปั๊มกลางแจ้ง พร้อมทั้งเพิ่มความต้านทานการสึกหรอของพื้นผิว เมื่อเทียบกับ PA66 ธรรมชาติ
การกำหนดระดับต้นทุน
PA66 GFE50 ถูกจัดอยู่ในกลุ่มต้นทุน พรีเมียม สำหรับคอมโพสิต PA66 ซึ่งสะท้อนอัตราส่วนการเติมใยแก้วที่สูง (แม้ว่าใยแก้วจะถูกกว่าเรซิน PA66 แต่อัตราส่วนการเติมสูงจะเพิ่มต้นทุนการผสมเนื่องจากลดปริมาณผลผลิตและทำให้สกรูสึกหรอเร็วขึ้น) เปรียบเทียบกับผลิตภัณฑ์ระดับ มาตรฐาน ของเรา PA66 BFE04 (PA66 พรีเมียม 30% ใยแก้ว ผลิตภัณฑ์อเนกประสงค์ทั่วไป) และผลิตภัณฑ์ระดับ ประหยัด PA6 GBA35 (PA6 ประหยัด 35% ใยแก้ว สำหรับแอปพลิเคชันโครงสร้างที่ไวต่อต้นทุน) สำหรับแอปพลิเคชันไฟฟ้าที่ต้องการสารหน่วงไฟและค่า CTI สูง โปรดดู PA66 FR-V0 ในส่วนผลิตภัณฑ์ที่เกี่ยวข้องด้านล่าง
แอปพลิเคชันที่แนะนำ
เฟืองละเอียด
เฟืองลดเกียร์เครื่องมือไฟฟ้า เฟืองส่งกำลังอุปกรณ์ครัวเรือน และเฟืองโมดูลเล็ก ด้วยโมดูลัส 13.5 MPa ป้องกันฟันเฟืองเบี่ยงเบนภายใต้แรงบิด และอัตราการหดตัว 0.20% รักษาความถูกต้องของวงกลมขั้นฟันเฟือง
กรงลูกปืน
กรงลูกปืนลูกกลิ้งและลูกปืนบอล สำหรับลูกปืนอุตสาหกรรมและยานยนต์ ความแข็งสูงรักษาระยะห่างของลูกกลิ้ง ที่ความเร็วรอบสูง เมทริกซ์ PA66 ความเสียดทานต่ำ ไม่จำเป็นต้องใช้น้ำมันหล่อลื่นเสริม สำหรับดีไซน์หลายแบบ
ใบพัดปั๊ม & เปลือกปั๊ม
ใบพัดปั๊มเหวี่ยงและเปลือกหอยโข่ง สำหรับปั๊มน้ำและสารเคมี ความต้านทานการกัดกร่อนจากโพรงดีกว่าเกรด PA6 ที่เสริมด้วยใยแก้ว HDT 255 °C รองรับการทำงานของปั๊มหมุนเวียนน้ำร้อน
ขาตั้งโครงสร้าง (ทดแทนโลหะ)
ขาตั้งรับน้ำหนักทดแทนอลูมิเนียมหล่อ สำหรับยานยนต์ อุปกรณ์ครัวเรือน และอุปกรณ์อุตสาหกรรม ความต้านทานแรงดึง 220 MPa บวกโมดูลัสการดัด 13.5 MPa ด้วยความหนาแน่นเพียง 58% ของอลูมิเนียม
สปร็อกเก็ตสายพานลำเลียง & ลูกกลิ้ง
สปร็อกเก็ตโซ่ลำเลียง ลูกกลิ้งนำทาง และแถบต้านทานการสึกหรอ พื้นผิวผสมคาร์บอนแบล็ก ต้านทานรังสียูวีกลางแจ้ง อัตราการหดตัว 0.20% รักษาความถูกต้องของขั้นฟันสปร็อกเก็ต สำหรับจับคู่กับโซ่เหล็ก
ชิ้นส่วนมอเตอร์ & พัดลม
ขาตั้งปลายคอมมิวเตเตอร์มอเตอร์ไฟฟ้า ศูนย์พัดลม และรากใบพัดลม ด้วยความแข็งสูง ต้านทานแรงเหวี่ยง HDT 255 °C ทนความร้อนของขดลวดมอเตอร์
คุณสมบัติกลและฟิสิกส์ทั้งหมด
ค่าทั้งหมดได้รับการตรวจสอบตามมาตรฐาน ISO โดยใช้ชิ้นทดสอบอเนกประสงค์ฉีดขึ้นรูปหนา 4 มม. ปรับสภาพที่ 23 °C / ความชื้นสัมพัทธ์ 50% เป็นเวลา 16 ชั่วโมง เว้นแต่มีข้อความระบุไว้ ใบรับรองความสอดคล้อง CoC แต่ละล็อตจะแนบมาพร้อมทุกครั้งที่จัดส่งสินค้า
คุณสมบัติกล (ก่อนการชรา)
| คุณสมบัติ | มาตรฐานการทดสอบ | ค่า |
|---|---|---|
| ความต้านทานแรงดึง | ISO 527 | 220 MPa |
| โมดูลัสยืดหยุ่นแรงดึง | ISO 527 | 15000 MPa |
| เปอร์เซ็นต์การยืดที่จุดยอม | ISO 527 | 1.8 % |
| เปอร์เซ็นต์การยืดที่จุดแตก | ISO 527 | 2.0 % |
| ความต้านทานการดัด | ISO 178 | 335 MPa |
| โมดูลัสการดัด | ISO 178 | 13500 MPa |
| ความต้านทานการกระแทก Izod มีร่อง (1A), 23 °C | ISO 180 | 10 kJ/m² |
| ความต้านทานการกระแทก Izod ไม่มีร่อง (1U), 23 °C | ISO 180 | 45 kJ/m² |
| ความต้านทานการกระแทก Charpy มีร่อง (1eA), 23 °C | ISO 179 | 8 kJ/m² |
| ความแข็ง Rockwell (มาตราส่วน R) | ISO 2039-2 | R 121 |
| ความต้านทานแรงอัด | ISO 604 | 190 MPa |
| ความต้านทานแรงเฉือน | ISO 3501 | 105 MPa |
คุณสมบัติความร้อน
| คุณสมบัติ | มาตรฐานการทดสอบ | ค่า |
|---|---|---|
| อุณหภูมิการเบี่ยงเบนภายใต้ภาระความร้อน @ 1.82 MPa | ISO 75/Af | 255 °C |
| อุณหภูมิการเบี่ยงเบนภายใต้ภาระความร้อน @ 0.45 MPa | ISO 75/Bf | 262 °C |
| อุณหภูมิอ่อนตัว Vicat (ภาระ B/50) | ISO 306 | 256 °C |
| จุดสูงสุดของการหลอมเหลว (DSC, 10 °C/นาที) | ISO 11357 | 262 °C |
| สัมประสิทธิ์การขยายตัวความร้อนเชิงเส้น (ทิศทางการไหล) | ISO 11359-2 | 2.2 × 10⁻⁵ °C⁻¹ |
| สัมประสิทธิ์การขยายตัวความร้อนเชิงเส้น (ทิศทางตั้งฉากกับการไหล) | ISO 11359-2 | 6.5 × 10⁻⁵ °C⁻¹ |
| อุณหภูมิการใช้งานต่อเนื่องระยะยาว (อากาศ ไม่มีภาระ) | การทดสอบภายใน / การคาดการณ์ ISO 2578 | 150 °C |
| อุณหภูมิสูงสุดระยะสั้น (สะสม < 100 ชั่วโมง) | — | 220 °C |
คุณสมบัติฟิสิกส์ ไฟฟ้า และคุณสมบัติอื่นๆ
| คุณสมบัติ | มาตรฐานการทดสอบ | ค่า |
|---|---|---|
| ความหนาแน่น | ISO 1183 | 1.57 g/cm³ |
| อัตราการไหลของมวลสารหลอมเหลว MVR 280 °C, 5.0 kgf | ISO 1133 | 16 cm³/10 นาที |
| อัตราการหดตัวแม่พิมพ์ — ทิศทางการไหล | ISO 294-4 | 0.20 % |
| อัตราการหดตัวแม่พิมพ์ — ทิศทางตั้งฉากกับการไหล | ISO 294-4 | 0.70 % |
| ความสามารถในการดูดซับน้ำ (24 ชั่วโมง แช่ที่ 23 °C) | ISO 62 | 0.55 % |
| ความสามารถในการดูดซับน้ำที่สมดุล (ความชื้นสัมพัทธ์ 50%) | ISO 62, การทดสอบระยะยาว | ~ 1.8 % |
| ดัชนีติดตามเปรียบเทียบ CTI | IEC 60112 | ≥ 500 V (ระดับประสิทธิภาพ 1) |
| ความต้านทานผิว | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| ความต้านทานปริมาตร | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| ความต้านทานไดอิเล็กตริก (ระยะสั้น หนา 2 มม.) | IEC 60243-1 | 16 kV/mm |
การควบคุมคุณภาพและวิธีการทดสอบการผลิต
ทุกชุดของ PA66 GFE50 ผ่านกระบวนการคุณภาพแบบ stage-gate ตามมาตรฐาน ISO 9001 ของเราก่อนการปล่อยสินค้า เนื่องจากการเติมใยแก้ว 50% เป็นตัวแปรประสิทธิภาพที่สำคัญ — การเปลี่ยนแปลง ±2% ในปริมาณ GF จะเปลี่ยนค่าโมดูลัสประมาณ 600 MPa และอัตราการหดตัว 0.02% — ดังนั้นเราจึงทดสอบปริมาณใยแก้วในทุกชุดการผลิตโดยใช้วิธีการวัดความสูญเสียจากการเผา LOI ไม่ใช่แค่ทำเป็นระยะๆ
ตารางการทดสอบเพื่อปล่อยชุดสินค้า (ดำเนินการกับทุกชุด 1000 kg)
| รายการทดสอบ | มาตรฐาน / วิธีทดสอบ | ความถี่ในการทดสอบ | ขีดจำกัดข้อกำหนด (ผ่าน = ปล่อยสินค้า) |
|---|---|---|---|
| อัตราการไหลของปริมาตรสารหลอมเหลว MVR ที่ 280 °C / 5 kg | ISO 1133-1 | ทุกชุด | 13 – 19 cm³/10 นาที (±18% เป้าหมาย 16) |
| ความหนาแน่น (เม็ดพลาสติก) | ISO 1183-1 (วิธี A) | ทุกชุด | 1.555 – 1.585 g/cm³ |
| ปริมาณความชื้น (สภาพบรรจุภัณฑ์เดิม) | การไทเทรต Karl Fischer | ทุกชุด | < 0.15 % (ลูกค้าทำการอบแห้งจนถึง < 0.06% ก่อนการฉีดขึ้นรูป) |
| ปริมาณใยแก้ว (การเผา / LOI) | ISO 3451-1 | ทุกชุด | 48.5 – 51.5 % โดยน้ำหนัก |
| ความต้านทานแรงดึงก่อนการชรา (แท่งทดสอบ ISO) | ISO 527-1/-2, 1 มม./นาที | ทุกชุด, ค่าเฉลี่ยจาก 5 แท่งทดสอบ | ≥ 210 MPa (CpK ≥ 1.33 เทียบกับค่าที่กำหนด 220) |
| โมดูลัสยืดหยุ่นแรงดึงก่อนการชรา | ISO 527 พร้อมเครื่องวัดการยืด | ทุกชุด | ≥ 14200 MPa |
| ความต้านทานการกระแทก Izod มีร่อง @23°C | ISO 180/1A, 10 ชิ้นทดสอบ | ทุกชุด | ≥ 8.5 kJ/m² ต่อชิ้น, ค่าเฉลี่ย ≥ 9.5 |
| HDT @1.82 MPa (ก่อนการชรา) | ISO 75-1/Af, ตำแหน่งเรียบ | ทุกชุด, 3 ชิ้นทดสอบ | ≥ 250 °C (CpK ≥ 1.3 เทียบกับค่าที่กำหนด 255) |
| การหดตัวแม่พิมพ์ — ทิศทางการไหล (แผ่น 60×60×2 มม.) | ISO 294-4 | ทุกชุด | 0.17 – 0.23 % |
| สี L*a*b* (เม็ดพลาสติก, สีดำมาตรฐาน) | CIE LAB D65 10°, แผ่น 30 มม. | ทุกชุดเทียบกับมาตรฐานคงเดิม | ΔE (CMC 2:1) ≤ 1.0 เทียบกับแผ่นสีมาสเตอร์ |
| การคัดกรอง ROHS / REACH SVHC | XRF + เคมีเปียกภายใน | ทุกชุด; การสแกน GC-MS เต็มรูปแบบทุกไตรมาส | ผ่านตามมาตรฐาน EU 2015/863 และการอัปเดต SVHC ครั้งที่ 248 |
การควบคุมกระบวนการเชิงสถิติและเป้าหมายค่า CpK
ความต้านทานแรงดึง: ค่าที่กำหนด 220 MPa, ขีดจำกัดต่ำสุด 210 MPa → CpK ต่ำสุด ≥ 1.33 ทุกชุด
โมดูลัสยืดหยุ่นแรงดึง: ค่าที่กำหนด 15000 MPa, ขีดจำกัดต่ำสุด 14200 MPa → CpK ≥ 1.33
ปริมาณใยแก้ว: ค่าที่กำหนด 50%, ข้อกำหนด 48.5–51.5% → CpK ≥ 1.50 (ควบคุมอย่างเข้มงวด เนื่องจากปริมาณ GF เป็นตัวกำหนดคุณสมบัติกลทั้งหมดและอัตราการหดตัว)
HDT @1.82 MPa: ค่าที่กำหนด 255 °C, ขีดจำกัดต่ำสุด 250 °C → CpK ≥ 1.30
ชุดข้อมูล SPC ฉบับสมบูรณ์ รวมถึงแผนภูมิ X-bar R, แผนผังความถี่ และรายงาน CpK สำหรับชุดผลิต 20 ชุดล่าสุด พร้อมให้ตามคำขอ
แนวทางการประมวลผลและการจัดการ
พารามิเตอร์การฉีดขึ้นรูป
การเติมใยแก้ว 50% ใน PA66 GFE50 ต้องการการตั้งค่าการขึ้นรูปที่แข็งแกร่งกว่าเกรด 30% GF สารหลอมเหลวมีความหนืดและมีฤทธิ์กัดกร่อนสูง และต้องลดการแตกของเส้นใยภายในสกรูให้เหลือน้อยที่สุด เพื่อรักษาค่าโมดูลัสสูงที่เกรดนี้ออกแบบมา ให้ปฏิบัติตามค่าการตั้งค่าด้านล่าง
| พารามิเตอร์กระบวนการ | ช่วงที่แนะนำ | หมายเหตุ / ขีดจำกัด |
|---|---|---|
| การอบแห้งล่วงหน้า (บังคับ) | 90 °C × 4 ชั่วโมง; เครื่องอบลดความชื้นจนถึงความชื้น < 0.06% | เข้มงวดกว่า PA66 30% GF (≤ 0.08%) พื้นที่ผิวใยแก้วที่มากขึ้นจะรวมตัวความชื้นให้เกิดจุดบกพร่อง splay มากขึ้น ใช้เครื่องอบที่มีจุดน้ำค้าง -40 °C |
| อุณหภูมิกระบอกสูตร — ด้านหลัง / กลาง / ด้านหน้า | 265 °C / 280 °C / 290 °C | โปรไฟล์แบบค่อยๆ เปลี่ยน; ห้ามเกิน 295 °C ในเขตใดๆ PA66 จะสลายตัวอย่างรวดเร็วเหนือ 300 °C |
| อุณหภูมิหัวฉีด | 285-292 °C | ต่ำกว่าเขตหน้าเล็กน้อยเพื่อป้องกันการไหลหยด ห้ามเกิน 295 °C |
| เวลาพำนักสูงสุดในกระบอกสูตร | < 5 นาที ที่อุณหภูมิ ≤ 290 °C | สารหลอมเหลว GF สูงกักเก็บความร้อน; เวลาพำนักนานจะทำให้เกิดไฮโดรลิซิสของ PA66 และการขาดสายโซ่ ลดค่าความต้านทานแรงดึงและแรงกระแทก ใช้เครื่องจักรที่เล็กที่สุดที่สามารถเติมเต็มช็อตได้ |
| อุณหภูมิแม่พิมพ์ | 80-110 °C | แนะนำ 90 °C ขึ้นไป เพื่อการตกผลึก PA66 ที่เหมาะสมและการชุบเปียกใยแก้ว; 100–110 °C สำหรับพื้นผิวระดับ A บนชิ้นส่วนที่มองเห็น |
| ความดันฉีด | 100-160 MPa | สารหลอมเหลว GF สูงต้องการความดันฉีดที่สูงขึ้น โครงเหลี่ยมและบอสที่หนาอาจต้องใช้ค่าสูงสุดของช่วง |
| ความดันยึด | 60-80% ของความดันฉีด | เวลายึด: 15-30 วินาที ขึ้นอยู่กับความหนาของผนัง สำคัญอย่างยิ่งต่อความถูกต้องของการหดตัวต่ำ |
| แรงกดดันหลังสกรู | 4-8 บาร์ | ปานกลาง; หลีกเลี่ยงค่า >10 บาร์ ซึ่งจะทำให้การเฉือนมากเกินไปและลดความยาวใยแก้วที่คงเหลือ ลดค่าโมดูลัส |
| ความเร็วสกรู (RPM) | 60-100 rpm | ความเร็วต่ำถึงปานกลาง เพื่อลดการสึกหรอของใยแก้วและความร้อนจากแรงเฉือนที่เพิ่มขึ้นอย่างกะทันหัน |
| วัสดุสกรู / กระบอกสูตร | เหล็กเครื่องมือชุบแข็งเต็มรูปแบบ (HRC 58+) หรือกระบอกสูบโลหะคู่ (ชั้นใน WC) | บังคับ 50% GF มีฤทธิ์กัดกร่อนสูง; กระบอกสูบไนไตรด์จะสึกหรอภายใน 150,000 รอบ และการชุบโครเมียมจะเสียภายใน 50,000 รอบ จัดงบประมาณสำหรับการปรับปรุงสกรูใหม่ทุกๆ 80–120,000 รอบ |
| สัดส่วนวัสดุรีไซเคิล | ≤ 15 % | ต่ำกว่าเกรด 30% GF เนื่องจากการรีไซเคิลจะทำให้เส้นใยที่สั้นอยู่แล้วสั้นลงอีก; วัสดุรีไซเคิล >15% จะลดค่าโมดูลัสต่ำกว่าข้อกำหนด อบแห้งวัสดุรีไซเคิลแยกต่างหากก่อนผสม |
| การล้างระบบระหว่างการเปลี่ยนวัสดุ | PA66 ธรรมชาติที่ไม่มีใยสังเคราะห์ หรือสารล้างระบบเชิงพาณิชย์ที่มีฐานเป็น PP | ห้ามล้าง GFE50 ด้วย PP หรือ PE ที่ไม่มีใยสังเคราะห์โดยตรง เนื่องจากเศษใยแก้วที่เหลือจะปนเปื้อนการผลิตรอบถัดไป |
การจัดเก็บและอายุการเก็บรักษา
เก็บในถุงบรรจุภัณฑ์เดิมที่ปิดสนิท ที่อุณหภูมิต่ำกว่า 35 °C และความชื้นสัมพัทธ์ต่ำกว่า 70%
เก็บให้ห่างจากแสงแดดโดยตรง และแหล่งความร้อนหรือเปลวไฟ
อายุการเก็บรักษาในสภาพที่เหมาะสม: 24 เดือน นับจากวันที่ผลิตที่พิมพ์บนฉลากถุง
เมื่อเปิดถุงแล้ว ให้ใช้เนื้อหาภายใน 3 สัปดาห์ หรือปิดผนึกใหม่ด้วยซองดูดความชื้น เพื่อป้องกันการดูดซับความชื้นก่อนเวลา (PA66 ดูดซับความชื้นได้เร็วกว่า PA6)
อย่าผสมเม็ดพลาสติก GFE50 กับเกรด PA66 ที่มีปริมาณ GF ต่ำกว่าในถุงบรรจุขนาดใหญ่เดียวกัน หรือถังเก็บในเครื่องอบ — แม้จะมีวัสดุเกรด 30% GF เพียง 5% ก็จะลดปริมาณ GF โดยรวม และลดค่าโมดูลัสต่ำกว่าข้อกำหนด
คู่มือการแก้ไขปัญหาการฉีดขึ้นรูป
การเติมใยแก้ว 50% ใน PA66 GFE50 ก่อให้เกิดรูปแบบข้อบกพร่องเฉพาะที่พบน้อยหรือไม่พบในเกรด 30% GF ใช้ตารางด้านล่างเป็นข้อมูลอ้างอิงสำหรับการแก้ไขปัญหาในขั้นต้น
| ข้อบกพร่อง / อาการ | สาเหตุที่เป็นไปได้มากที่สุด | การดำเนินการแก้ไขทีละขั้นตอน |
|---|---|---|
| รอย splay (รอยเงิน) กระจุกตัวใกล้ประตูฉีดและตามโคนซี่โครง | 1) การอบแห้งล่วงหน้าไม่เพียงพอ, ความชื้นตกค้าง > 0.06%; 2) ความเร็วฉีดสูงเกินไปผ่านประตูฉีดขนาดเล็ก; 3) อุณหภูมิกระบอกสูตรสูงเกินไป ทำให้เกิดการย่อยสลายทางไฮโดรลิซิสของ PA66 | ขั้นตอนที่ 1: วัดความชื้นของเม็ดพลาสติกอีกครั้งด้วยวิธี Karl Fischer ที่คอเครื่องจักร หาก >0.06%: ขยายเวลาเครื่องอบอีก 2 ชั่วโมงที่ 90 °C, ยืนยันจุดน้ำค้าง ≤ -40 °C ขั้นตอนที่ 2: ลดความเร็วฉีดลง 20% ในระยะแรก ขั้นตอนที่ 3: ลดอุณหภูมิเขตหน้า/หัวฉีดลง 5 °C; ตรวจสอบว่าไม่มีเขตใดเกิน 295 °C ขั้นตอนที่ 4: จำกัดวัสดุรีไซเคิลที่ ≤15% และอบแห้งวัสดุรีไซเคิลแยกต่างหาก |
| ค่าโมดูลัสแรงดึงบนชิ้นส่วนฉีดขึ้นรูป วัดได้ต่ำกว่าค่าที่กำหนด 13.5 GPa อยู่ 10–15% | 1) การแตกหักของใยแก้วมากเกินไป เนื่องจากความเร็วสกรูหรือแรงกดหลังสูงเกินไป; 2) สัดส่วนวัสดุรีไซเคิล >15% ทำให้ใยแก้วสั้นลงอีก; 3) อุณหภูมิกระบอกสูตรต่ำเกินไป ทำให้การชุบเปียกใยแก้วไม่สมบูรณ์ | ขั้นตอนที่ 1: ลดรอบสกรูเป็น 60–70 และแรงกดหลังเป็น 4–5 บาร์ ขั้นตอนที่ 2: ยืนยันสัดส่วนวัสดุรีไซเคิล ≤15%; หากใช้วัสดุรีไซเคิล ให้ทดสอบตัวอย่างวัสดุบริสุทธิ์ 100% เพื่อเปรียบเทียบ ขั้นตอนที่ 3: ตรวจสอบว่าเขตกลางและเขตหน้ามีอุณหภูมิอย่างน้อย 280/290 °C — อุณหภูมิหลอมเหลวต่ำจะขัดขวางการชุบเปียกใยแก้วอย่างเต็มที่ ขั้นตอนที่ 4: วัดความยาวใยแก้วในชิ้นส่วนฉีดขึ้นรูป (การเผาเป็นเถ้า + กล้องจุลทรรศน์); ความยาวใยแก้วเฉลี่ยที่คงเหลือควร ≥ 0.15 มม. |
| การสึกหรอมากเกินไปบนสกรูและกระบอกสูตร (พบผงโลหะในสารหลอมเหลว, ค่า MVR เพิ่มขึ้นตามเวลา) | 1) สกรู/กระบอกสูตร ไม่ได้ชุบแข็งเต็มรูปแบบหรือไม่ใช่โลหะคู่; 2) การทำงานที่แรงกดหลังสูงเกินไป ทำให้การสัมผัสแบบกัดกร่อนเพิ่มขึ้น; 3) ปริมาณใยแก้วสูงกว่าข้อกำหนด (ไม่น่าจะเกิดหากผลิตจาก Juhai แต่ให้ตรวจสอบด้วยวิธี LOI) | ขั้นตอนที่ 1: ตรวจสอบว่าสกรู/กระบอกสูตร เป็น HRC 58+ ชุบแข็งเต็มรูปแบบ หรือโลหะคู่ WC — เปลี่ยนใหม่หากเป็นการไนไตรด์หรือชุบโครเมียมเพียงอย่างเดียว ขั้นตอนที่ 2: ลดแรงกดหลังเป็น 4 บาร์ ขั้นตอนที่ 3: ทำการทดสอบ LOI บนชุดสินค้าปัจจุบัน เพื่อยืนยันว่า GF อยู่ในช่วง 48.5–51.5% ขั้นตอนที่ 4: กำหนดเวลาการตรวจสอบสกรู/กระบอกสูตร ทุกๆ 50,000 รอบ; เปลี่ยนซับในกระบอกสูตร เมื่อช่องว่างเกิน 0.15 มม. |
| การบิดตัวบนขาตั้งโครงสร้างแบน หรือเฟืองเปล่า | 1) ความไม่สม่ำเสมอของทิศทางสูง (0.20% การไหล เทียบกับ 0.70% การหดตัวขวางการไหล); 2) ปิดความดันยึดเร็วเกินไป; 3) อุณหภูมิแม่พิมพ์ไม่สมดุล | ขั้นตอนที่ 1: ตั้งค่าทั้งสองครึ่งแม่พิมพ์ที่ 90–100 °C โดยใช้ตัวควบคุมอุณหภูมิแยกกัน ขั้นตอนที่ 2: ขยายเวลาการยึด; ตรวจสอบด้วยการศึกษาช็อตสั้น ว่าประตูฉีดไม่แข็งตัวก่อนถึงจุดสูงสุดของความดันยึด ขั้นตอนที่ 3: สำหรับชิ้นส่วนที่กว้างเกิน 150 มม. ใช้ประตูฉีดแบบพัดลมหรือไดอะแฟรม เพื่อจัดเรียงทิศทางใยแก้วให้สม่ำเสมอ ขั้นตอนที่ 4: ใช้การชดเชยการหดตัวของเหล็ก 0.20% ในทิศทางการไหล และ 0.70% ในทิศทางขวางการไหลอย่างสม่ำเสมอ |
| รอยเปลี่ยนสีน้ำตาล/สีเหลืองอำพัน ที่จุดเติมสุดท้าย หรือใกล้หัวฉีด | 1) เวลาพำนักในกระบอกสูตรนานเกินไป (>5 นาที) ที่อุณหภูมิสูง; 2) จุดตายในกระบอกสูตร/หัวฉีด; 3) อุณหภูมิเขตหน้า >295 °C | ขั้นตอนที่ 1: คำนวณเวลาพำนัก — ต้อง < 300 วินาที ที่อุณหภูมิ ≤290 °C; ลดขนาดช็อต หรือเปลี่ยนไปใช้เครื่องจักรที่เล็กกว่าหากเกิน ขั้นตอนที่ 2: ลดอุณหภูมิเขตหน้า/หัวฉีดเป็น 285/288 °C, ล้างระบบด้วยช็อต PA66 ธรรมชาติ 10 ช็อตเต็ม ขั้นตอนที่ 3: ตรวจสอบหัวฉีดและตอร์ปิโด เพื่อหาวัสดุที่ถูกเผาไหม้จนเกรอะกรัง ขั้นตอนที่ 4: ติดตั้งตัวจับเวลาการหยุดทำงานสกรู ที่จะลดอุณหภูมิเขตหลังลง 10 °C ในช่วงเวลาหยุดทำงาน > 2 นาที |
| ขนาดระยะห่างฟันเฟือง อยู่นอกค่าความคลาดเคลื่อน หลังการฉีดขึ้นรูป | 1) ความแปรปรวนของการหดตัว จากความดันยึดหรือเวลารอบการทำงานที่ไม่สม่ำเสมอ; 2) อุณหภูมิแม่พิมพ์เบี่ยงเบน; 3) ความแปรปรวนของปริมาณ GF ระหว่างชุดสินค้า ทำให้อัตราการหดตัวเปลี่ยนไป | ขั้นตอนที่ 1: ยืนยันว่าความดันยึดและเวลายึดสามารถทำซ้ำได้ (ความสามารถของเครื่องจักร ±2%) ขั้นตอนที่ 2: ยืนยันอุณหภูมิแม่พิมพ์คงที่ที่ ±2 °C ขั้นตอนที่ 3: ตรวจสอบ CoC สำหรับปริมาณ GF ของแต่ละชุด — การเปลี่ยนแปลง 1% GF จะเปลี่ยนอัตราการหดตัวตามทิศทางการไหลประมาณ 0.01% ขั้นตอนที่ 4: สำหรับเฟืองละเอียด ให้สร้างต้นแบบด้วยชุดผลิตจริงที่แน่นอนที่พารามิเตอร์สุดท้าย; ค่าชดเชยการหดตัวเฟือง โดยปกติจะอยู่ที่ 0.20% บนวงกลมระยะฟัน |
การรับรองความสอดคล้องและรีวิวจากลูกค้า
ใบรับรองวัสดุและข้อความแถลงการณ์ความสอดคล้อง
PA66 GFE50 ผลิตภายใต้ระบบบริหารคุณภาพที่ผ่านการรับรอง ISO 9001:2015 ของเรา ที่ไซต์การผลิต Ningbo Juhai Lianghui ทุกชุดผลิตจะได้รับการทดสอบตามข้อกำหนดกฎระเบียบของแต่ละภูมิภาค; ใบรับรองและหนังสือรับรองความสอดคล้อง (LoC) สามารถดาวน์โหลดได้ตามคำขอ หรือจะถูกจัดส่งพร้อมกับใบแจ้งหนี้การค้าโดยอัตโนมัติ
ISO 9001:2015
ระบบบริหารคุณภาพ — สายการผลิตทั้งหมด, การตรวจสอบวัตถุดิบขาเข้า และการปล่อยชุดผลิตสุดท้าย ได้รับการรับรองโดยผู้ตรวจสอบอิสระที่ได้รับการรับรองจาก CNAS หมายเลขใบรับรองสามารถขอได้ตามคำขอ
ROHS 2.0 (EU 2015/863)
ข้อจำกัดของสารอันตราย 10 ชนิด (Pb, Cd, Hg, Cr VI, PBB, PBDE, DIBP, DBP, BBP, DEHP) ทุกชุดได้รับการทดสอบด้วยเครื่อง XRF; การสแกน GC-MS เต็มรูปแบบจะดำเนินการทุกไตรมาส มีการแจกจ่าย LoC สำหรับการจัดส่งแต่ละครั้ง
REACH SVHC (สหภาพยุโรป)
สอดคล้องกับการอัปเดตครั้งที่ 248 ของรายการสารที่มีความกังวลอย่างยิ่ง รายงานการคัดกรองจากบุคคลที่สามประจำปี พร้อมให้บริการ; ต่ำกว่าเกณฑ์ 0.1% ต่อน้ำหนักสำหรับทุก SVHC ที่ระบุไว้
IEC 60112 CTI ≥ 500 V
ดัชนีการติดตามเปรียบเทียบ PLC 1 ได้รับการทดสอบตามมาตรฐาน IEC 60112 โซลูชัน A บนแผ่นหนา 3 มม. เหมาะสำหรับชิ้นส่วนโครงสร้างที่ไม่นำกระแสไฟฟ้า ในชุดประกอบทางไฟฟ้า
พร้อมใช้ IMDS / PPAP
รองรับการป้อนข้อมูลวัสดุในระบบ IMDS สำหรับโปรแกรมยานยนต์ ชุดเอกสารส่งมอบ PPAP ระดับ 3 (SPC, การส่งผ่านข้อกำหนด, ประวัติ CoC, PFMEA) พร้อมใช้งานสำหรับการรับรองชิ้นส่วนการผลิต
การตรวจสอบปริมาณ GF แต่ละชุด
ทุกชุดสินค้าจัดส่งมาพร้อมกับ CoC ซึ่งรวมถึงปริมาณใยแก้ว (LOI), ความต้านทานแรงดึง, โมดูลัส, HDT และ MVR — สามารถติดตามย้อนไปถึงชุดการผสมและรหัสชุดวัตถุดิบได้อย่างแม่นยำ
รีวิวลูกค้าที่ผ่านการตรวจสอบและกรณีศึกษา
การรับประกันคุณภาพ, การรับประกันสินค้า และข้อผูกมัดด้านการสนับสนุนทางเทคนิค
เนื่องจาก PA66 GFE50 ถูกกำหนดไว้สำหรับชิ้นส่วนความละเอียดสูงและโครงสร้าง ซึ่งความแข็งและความถูกต้องของมิติเป็นสิ่งสำคัญ เราจึงรองรับวัสดุด้วยการรับประกันประสิทธิภาพของวัสดุเป็นลายลักษณ์อักษร ข้อผูกมัดด้านล่างนี้ ใช้กับทุกชุด PA66 GFE50 เชิงพาณิชย์ที่สั่งซื้อผ่านสำนักงานขายของเราในหนิงโป และจัดส่งตามคำยืนยันคำสั่งขาย Juhai ที่ลงนามแล้ว
| การรับประกันข้อบกพร่องมาตรฐาน | 12 เดือนนับจากวันที่จัดส่ง สำหรับข้อบกพร่องการผลิต (ปริมาณ GF ไม่ถูกต้อง, สีผิด, การปนเปื้อน, ค่า MVR / ความต้านทานแรงดึง / HDT นอกเหนือข้อกำหนดที่ผ่าน QC ของเรา แต่ถูกจัดส่งไปโดยข้อผิดพลาด) เปลี่ยนชุดสินค้าใหม่ 100% + ชดใช้ค่าขนส่งที่มีหลักฐานเอกสารสำหรับชุดที่ไม่สอดคล้องซึ่งได้รับการยืนยันแล้ว |
|---|---|
| การรับประกันปริมาณใยแก้ว | การรับประกันเป็นลายลักษณ์อักษรว่าทุกชุดจะมีปริมาณใยแก้ว 48.5–51.5% โดยน้ำหนัก (LOI) หากการทดสอบในห้องปฏิบัติการอิสระของคุณแสดงว่าปริมาณ GF อยู่นอกช่วงนี้ เราจะคืนเงิน 100% ของราคาซื้อวัสดุสำหรับชุดที่ได้รับผลกระทบ หรือจัดหาวัสดุทดแทนโดยไม่คิดค่าใช้จ่าย ตัวเลือกเป็นของผู้ซื้อ |
| การรับประกันความสม่ำเสมอของคุณสมบัติระหว่างชุดสินค้า | ความแปรปรวนสูงสุด ± 4% ของค่าความต้านทานแรงดึงที่กำหนด, โมดูลัสแรงดึง, HDT ที่ 1.82 MPa และ MVR จากชุดสินค้าที่ซื้อต่อเนื่องกัน ภายใต้คำสั่งซื้อครอบคลุมช่วงเวลา 12 เดือน หากชุดสินค้าใดชุดหนึ่งอยู่นอกค่า ± 4% เมื่อเทียบกับชุดพื้นฐานที่คุณรับรองแล้ว Juhai จะรับผิดชอบค่าใช้จ่ายในการทดสอบรับรองซ้ำของคุณ สูงถึง 3,500 เหรียญสหรัฐต่อเหตุการณ์ |
| การรับประกันความเสถียรของการหดตัวของมิติ | อัตราการหดตัวแม่พิมพ์ตามทิศทางการไหล รับประกันอยู่ในช่วง 0.17–0.23% บนแผ่น 60×60×2 มม. ตามมาตรฐาน ISO 294-4 สำหรับทุกชุด ข้อมูลนี้สนับสนุนการชดเชยเครื่องมือสำหรับเฟืองละเอียดและกรงแบริ่ง |
| การรับประกันความสอดคล้องกับกฎระเบียบ | วัสดุที่ผลิตและจัดส่ง จะต้องเป็นไปตามมาตรฐาน ROHS 2.0 (EU 2015/863) และเกณฑ์สาร EU REACH SVHC ในช่วงเวลาที่ผลิต |
| การสนับสนุนทางเทคนิควิศวกรรม (SLA ระยะเวลาการตอบสนอง) | สายด่วนสนับสนุนทางวิศวกรรม + การสนับสนุนทางอีเมล 08:00–18:00 เวลาปักกิ่ง / เซี่ยงไฮ้ GMT+8, วันจันทร์–วันเสาร์ ปัญหาการฉีดขึ้นรูปฉุกเฉินที่ทำให้การผลิตหยุดชะงัก จะได้รับอีเมลตอบกลับทางเทคนิคฉบับแรกภายใน 4 ชั่วโมง การปรับกระบวนการฉีดขึ้นรูปให้เหมาะสม, การวิเคราะห์ FEA การเบี่ยงเบนของฟันเฟือง, และคำแนะนำในการผสมวัสดุทดลอง — ทั้งหมดนี้ฟรีสำหรับลูกค้าที่กำลังดำเนินการซื้อขาย |
| การสนับสนุนตัวอย่างและเอกสารข้อมูล | ตัวอย่างประเมินผลฟรี 2 kg ของ PA66 GFE50 สีดำมาตรฐาน สำหรับการประเมิน OEM / Tier-1 / ผู้ผลิตชิ้นส่วนพลาสติกอุตสาหกรรมที่แท้จริง เอกสารข้อมูล PDF ฉบับสมบูรณ์ รวมถึงเส้นโค้งการหดตัว, ข้อมูลความเหนื่อยล้า, และคู่มือแนะนำการออกแบบฟันเฟือง จะถูกส่งภายใน 24 ชั่วโมงหลังจากคำขอครั้งแรก |
บรรจุภัณฑ์, การจัดส่ง และ MOQ
| บรรจุภัณฑ์มาตรฐาน | ถุงกระดาษคราฟท์ / PE คอมโพสิตสำหรับส่งออก ขนาด 25 กก. ปิดผนึกด้วยความร้อน มีชั้นกันความชื้นอลูมิเนียมด้านใน ถุงบรรจุสินค้ามีการระบุ SKU PA66-GFE50 อย่างชัดเจน, หมายเลขชุดสินค้า, วันที่ผลิต, และรหัสชุดใยแก้ว เพื่อการติดตามย้อนกลับได้ |
|---|---|
| รูปแบบพาเลท | 40 ถุง ต่อพาเลทส่งออกที่ผ่านการฆ่าเชื้อตามมาตรฐาน ISPM-15 = 1000 กก. (1 MT) ต่อพาเลท; ห่อด้วยฟิล์มยืด พร้อมกันชนมุมพลาสติก 4 ชิ้น และรัดพาเลทด้วยเหล็ก |
| MOQ — สีดำมาตรฐาน | 1000 กก. (1 พาเลทเต็ม / 40 ถุง × 25 กก.) ถุงบรรจุทดลองขนาดเล็ก 100 กก. พร้อมจำหน่ายตามคำขอ สำหรับโปรแกรมประเมินผลที่มีคุณสมบัติ |
| MOQ — สีธรรมชาติหรือสีพิเศษ | 5000 กก. (5 พาเลท) สีพิเศษอาจส่งผลต่อคุณสมบัติเกี่ยวกับรังสียูวีและพื้นผิว; ปรึกษาฝ่ายวิศวกรรมก่อนกำหนดสเปค |
| ระยะเวลารอสินค้าจากสต็อก | 3–5 วันทำการ หลังจากได้รับการชำระเงิน (EXW / FOB หนิงโป) |
| MOQ สำหรับปริมาณ GF ที่กำหนดเอง | 10000 กก. (10 พาเลท) สำหรับรุ่น 40% หรือ 55% ใยแก้ว หรือบรรจุภัณฑ์เสถียรภาพความร้อนสีที่ไม่ใช่สีดำ |
| การบรรจุตู้คอนเทนเนอร์ 20 ฟุต FCL | ~ 20000 กก. (20 พาเลท @1 MT) — วางบนพาเลท บรรจุแบบหลวม 22 MT ไม่ใช้พาเลทตามคำขอ |
| การบรรจุตู้คอนเทนเนอร์ 40 ฟุต HC FCL | ~ 27000 กก. (27 พาเลท @1 MT) — วางบนพาเลท |
| เอกสารที่จัดส่งให้ | ใบแจ้งหนี้การค้า, ใบรายการบรรจุสินค้า, ใบตราส่งสินค้า / AWB, หนังสือรับรองแหล่งกำเนิดสินค้า (Form F / Form A ตามคำขอ), หนังสือรับรองความสอดคล้อง CoC (รวมถึงปริมาณ GF, ความต้านทานแรงดึง, โมดูลัส, HDT สำหรับชุดสินค้า), จดหมายรับรองความสอดคล้อง ROHS 2.0 / REACH SVHC, MSDS ตามคำขอ |
ตารางเปรียบเทียบการเลือกเกรด — ตระกูล PA66 โครงสร้าง Juhai
ก่อนตัดสินใจเลือกใช้ PA66 GFE50 ให้ใช้การเปรียบเทียบเคียงข้างนี้กับ PA66 และ PA6 โครงสร้างอื่นๆ ของ Juhai ที่มักแข่งขันกับ 50% GF PA66 ในแอปพลิเคชันทดแทนโลหะและความแข็งสูง ทุกเกรดใช้การจัดระดับต้นทุน เศรษฐกิจ / มาตรฐาน / พรีเมียม ตามที่ระบุไว้
| คุณสมบัติ / เกณฑ์การคัดเลือก | PA66 GFE50 เกรดนี้ · โมดูลัสสูง 50% GF | PA66 BFE04 พรีเมียม 30% GF PA66 | PA66 FR-V0 25% GF ทนไฟ | PA6 GBA35 เศรษฐกิจ 35% GF PA6 |
|---|---|---|---|---|
| ระดับต้นทุน | พรีเมียม (PA66 GF ระดับสูงสุด) | พรีเมียม (-12–18% เทียบกับ GFE50) | พรีเมียม (+8–15% เทียบกับ BFE04 เนื่องจาก FR) | เศรษฐกิจ (-35–40% เทียบกับ GFE50) |
| เรซินฐาน & GF | พรีเมียม PA66 + 50% E-glass | พรีเมียม PA66 + 30% E-glass | PA66 + 25% E-glass + ชุดทนไฟ | PA6 ความหนืดปานกลาง + 35% E-glass |
| ความต้านทานแรงดึง | 220 MPa | 190 MPa | 155 MPa | 168 MPa |
| โมดูลัสการดัด | 13500 MPa | 8100 MPa | 6800 MPa | 8700 MPa |
| ความต้านทานแรงกระแทก Izod @23°C | 10 kJ/m² | 18 kJ/m² | 12 kJ/m² | 15 kJ/m² |
| HDT @1.82 MPa | 255 °C | 250 °C | 240 °C | 200 °C |
| ความหนาแน่น | 1.57 g/cm³ | 1.38 g/cm³ | 1.40 g/cm³ | 1.40 g/cm³ |
| การหดตัวแม่พิมพ์ (ทิศทางการไหล) | 0.20 % (ต่ำที่สุด) | 0.30 % | 0.32 % | 0.32 % |
| ทนไฟ (UL94) | V-2 (คุณสมบัติโดยธรรมชาติ) | V-2 | V-0 @1.5 มม. | V-2 |
| CTI | ≥ 500 V | ≥ 550 V | ≥ 600 V | ≥ 500 V |
| แอปพลิเคชันที่เหมาะสมที่สุด | เฟืองละเอียด, กรงลูกปืน, ใบพัดปั๊ม, ขาตั้งทดแทนโลหะ | ขาตั้งโครงสร้างทั่วไป, ชิ้นส่วนใต้ฝากระโปรงรถยนต์, เปลือกขั้วต่อ | ขั้วต่อแรงสูงรถยนต์ไฟฟ้า, เปลือก MCCB, ชิ้นส่วนตัดวงจร | ชิ้นส่วนโครงสร้างที่คำนึงถึงต้นทุน, รอก, ชิ้นส่วนอุตสาหกรรมที่อุณหภูมิต่ำกว่า 140 °C |
| ระดับราคาประมาณ (EXW) — เพื่อการอ้างอิงเท่านั้น | USD 2.65 / กก. (PA66 50% GF) | USD 2.52 / กก. (PA66 30% GF) | USD 2.78 / กก. (FR PA66) | USD 1.68 / กก. (PA6 35% GF) |
| หน้า / ลิงก์ในเว็บไซต์นี้ | (หน้านี้) | product-pa66-bfe04.html | product-pa66-fr-v0.html | product-pa6-gba35.html |
สรุปแผนผังการตัดสินใจ: เมื่อใดควรเลือก PA66 GFE50 เทียบกับตัวเลือกอื่น
✅ เลือก GFE50 หาก (ก) ชิ้นส่วนของคุณต้องการความแข็งและความต้านทานแรงดึงสูงสุดที่เป็นไปได้จากโพลีอะไมด์, (ข) ความถูกต้องของมิติ (การหดตัวต่ำ) มีความสำคัญอย่างยิ่งสำหรับเฟือง, รู หรือจุดยึดตำแหน่ง, (ค) คุณกำลังทดแทนอลูมิเนียมหรือสังกะสีหล่อในชิ้นส่วนโครงสร้างที่รับน้ำหนักเบา, และ (ง) ชิ้นส่วนไม่ต้องการทนไฟ UL94 V-0
🔀 เปลี่ยนไปใช้ PA66 BFE04 หากคุณต้องการประสิทธิภาพ PA66 30% GF ที่มีความทนแรงกระแทกสูงกว่า (18 kJ/m²) และต้นทุนต่ำกว่า — สำหรับขาตั้งโครงสร้างทั่วไปที่ไม่ต้องการโมดูลัส 13.5 GPa
🔀 เปลี่ยนไปใช้ PA66 FR-V0 หากชิ้นส่วนอยู่ในเปลือกหุ้มไฟฟ้าที่ต้องการ UL94 V-0 และ CTI 600V — ชุดทนไฟจะลดโมดูลัสลงเหลือ 6.8 GPa แต่ให้ความปลอดภัยจากไฟไหม้ตามที่กำหนด
🔀 ประหยัดต้นทุนด้วย PA6 GBA35 หากอุณหภูมิการทำงานต่ำกว่า 140 °C และโมดูลัส 8.7 GPa เพียงพอ — GBA35 ให้โมดูลัสประมาณ 64% ของ GFE50 ในราคาประมาณ 63% ของราคา
ขอใบเสนอราคาเฉพาะ, ตัวอย่างสินค้า หรือเอกสารข้อมูล
กรอกแบบฟอร์มด้านล่างสำหรับ PA66 GFE50 หรือเกรดอื่นๆ วิศวกรฝ่ายขายด้านเทคนิคของเรา — ซึ่งดูแลโปรแกรมเฟืองละเอียดและการทดแทนโลหะโดยเฉพาะ — จะติดต่อคุณภายใน 24 ชั่วโมง พร้อมเอกสารข้อมูล PDF ฉบับสมบูรณ์ (รวมถึงเส้นโค้งความเหนื่อยล้า, ข้อมูลการหดตัว, และคู่มือการออกแบบฟันเฟือง), ราคา EXW / FOB / CFR, ระยะเวลาจัดส่ง และการจัดส่งตัวอย่าง ตัวอย่างฟรี 2 kg พร้อมจำหน่ายสำหรับการประเมินผลที่แท้จริง (ค่าขนส่งเรียกเก็บปลายทางสำหรับการจัดส่งระหว่างประเทศ)