
ไนลอนดัดแปลง PA6 · เกรดทนความร้อนระดับพรีเมียม
PA6 ETF02 · เกล็ด PA6 อุณหภูมิสูงเสถียรภาพชราความร้อน ใยแก้ว 30%
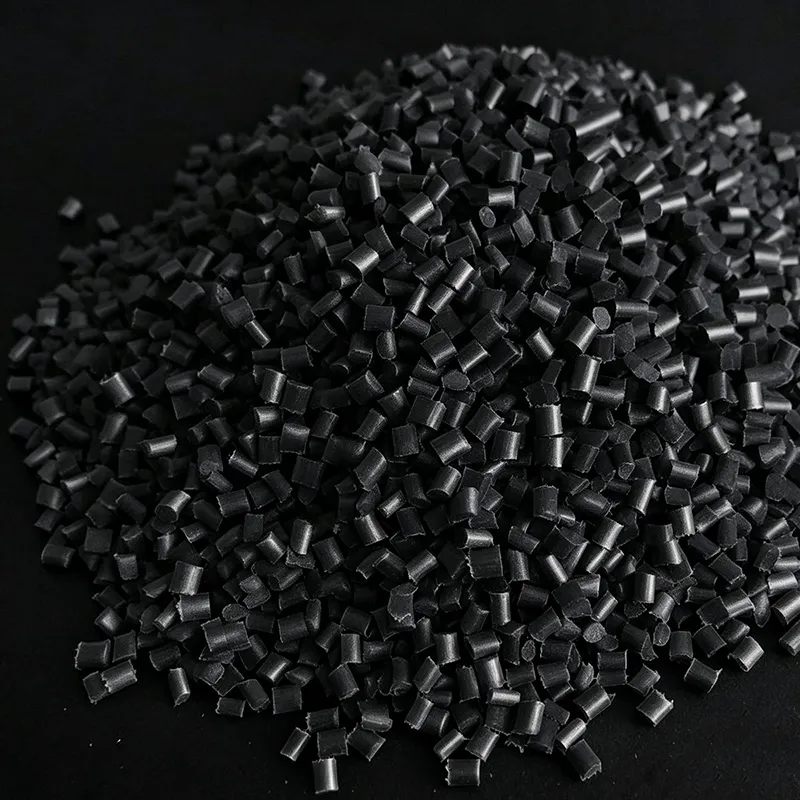
คอมปาวนด์ PA6 ระดับพรีเมียม เสริมด้วยใยแก้วสั้น 30% และกำหนดสูตรด้วยเกลือ CuI/KI halide ที่เป็นกรรมสิทธิ์ + แพ็กเกจสารเสถียรภาพความร้อนคู่กับสารต้านอนุมูลอิสระไดอะมีนอะโรมาติก ให้การคงความต้านทานแรงดึง ≥80% หลังจากการชราในอากาศต่อเนื่อง 150°C เป็นเวลา 3,000 ชั่วโมง (เทียบ <40% สำหรับ PA6 GF30 ที่ไม่เสถียรภาพความร้อน) HDT ถึง 210°C ที่ 0.45 MPa สีดำมาตรฐานพร้อมสารเสริมฤทธิ์ดูดซับ UV คาร์บอนแบล็ค ออกแบบสำหรับตัวเรือนไฟหน้ายานยนต์ ชิ้นส่วนใต้ฝากระโปรงใกล้ท่อไอเสีย และตัวยึดปลายมอเตอร์ไฟฟ้าอุตสาหกรรม
| ความต้านทานแรงดึง (ISO 527) | 152 MPa |
|---|---|
| การคงแรงดึง @ 150°C × 3,000ชม. | ≥ 80 % |
| การคงการยืดตัว @ 150°C × 3,000ชม. | ≥ 55 % |
| HDT @ 0.45 MPa (ISO 75/Bf) | 210 °C |
| HDT @ 1.82 MPa | 188 °C |
| อุณหภูมิอ่อนตัว Vicat | 207 °C |
| ดัชนีการติดตามเปรียบเทียบ CTI | ≥ 500 V (PLC 1) |
| การรับรอง | ISO 9001, ROHS 2.0, REACH |
ภาพรวมผลิตภัณฑ์และคุณสมบัติเด่น
PA6 ETF02 คือคอมปาวนด์พลาสติกวิศวกรรมเสถียรภาพชราความร้อนอุณหภูมิสูง ผลิตโดย Juhai Plastics โดยใช้ เรซินฐาน PA6 ระดับพรีเมียม เสริมด้วย ใยแก้ว E สั้นคุณภาพสูงเคลือบไซเลน 30% และคอมปาวนด์บนสายอัดรีดสกรูคู่หมุนร่วมของเราด้วย สารเสถียรภาพความร้อนสองแพ็กเกจที่เป็นกรรมสิทธิ์: เกลือ CuI/KI halide บวกสารต้านอนุมูลอิสระทุติยภูมิไดอะมีนอะโรมาติก เคมีเสถียรภาพทั้งสองทำงานร่วมกันแบบเสริมฤทธิ์ — CuI/KI คีเลตปลายโซ่อนุมูลอิสระอะไมด์ที่เกิดจากความร้อน ในขณะที่เอมีนอะโรมาติก AO สะท้อนการสลายตัวของเพอร์ออกไซด์ — ทำให้ PA6 ETF02 มีประมาณ อายุความร้อนระยะยาว 4–5 เท่า ของ PA6 GF30 ที่ไม่เสถียรภาพความร้อนในช่วงการทำงานยานยนต์และอุตสาหกรรม 120–160°C ที่สำคัญ
ข้อได้เปรียบประสิทธิภาพหลัก
การคงตัวชราความร้อนระยะยาวชั้นนำของอุตสาหกรรม: หลังจากการชราด้วยลมบังคับต่อเนื่อง 3,000 ชั่วโมงที่ 150°C ความต้านทานแรงดึงอยู่เหนือ 80% ของค่าที่ยังไม่ชรา และการยืดตัวขณะขาดเหนือ 55% PA6 GF30 ที่ไม่เสถียรภาพความร้อนลดลงต่ำกว่า 40% แรงดึงและกลายเปราะภายใต้สภาวะเดียวกัน
HDT และ Vicat สูงสำหรับโหลดพีค: อุณหภูมิโก่งตัวจากความร้อนถึง 210°C ที่ 0.45 MPa และ 188°C ที่ 1.82 MPa พร้อมอุณหภูมิอ่อนตัว Vicat ที่ 207°C ทนอุณหภูมิพีคระยะสั้น 175°C ได้โดยไม่ล้มเหลวเชิงโครงสร้าง
ใยแก้ว 30% สำหรับความแข็งโครงสร้าง: ความต้านทานแรงดึง 152 MPa และโมดูลัสดัด 7,300 MPa ให้ความแข็งที่ต้องการสำหรับการจัดเรียงรีเฟลกเตอร์ไฟหน้า การคงรูปทรงกล่องอากาศห้องเครื่อง และความกลมศูนย์รูตลูกปืนตัวยึดปลายมอเตอร์ภายใต้แรงโหลดและความร้อน
แพ็กเกจสารเสถียรภาพทองแดงไม่เปื้อน: คอมเพล็กซ์ CuI/KI ที่ยับยั้งผ่านการทดสอบการกัดกร่อนสัมผัส IEC 60426 เทียบกับทองแดงเปล่า ทองเหลือง ดีบุก และอะลูมิเนียม ด้วยการสูญเสียโลหะน้อยกว่า 0.3 mg/cm² — ไม่มีคราบออกไซด์เขียวบนครีบระบายความร้อนไฟหน้าหรือหน้าสัมผัสคอมมิวเตเตอร์มอเตอร์
สารเสริมฤทธิ์คาร์บอนแบล็ค (สีมาตรฐาน): เม็ดสีดำคาร์บอน 2.0% ทำหน้าที่ทั้งเป็นตัวดูดซับ UV (สำหรับการสัมผัสกลางแจ้งเลนส์ใสไฟหน้า) และตัวสะท้อนอนุมูลอิสระบนผิว ซึ่งช่วยขยายการคงตัวชราความร้อนเล็กน้อย 5–7% เทียบกับรุ่นสีธรรมชาติ
CTI ≥ 500 V สำหรับใช้กับมอเตอร์ไฟฟ้า: ดัชนีการติดตามเปรียบเทียบ ≥500 V (PLC 1) เป็นไปตามข้อกำหนดการโคจรและระยะห่างสำหรับตัวยึดปลายคอมมิวเตเตอร์ขึ้นรูปที่ติดตั้งโดยตรงเหนือขดลวดอาร์มาทวร์ที่หุ้มฉนวน
การวางตำแหน่งระดับต้นทุน
PA6 ETF02 วางตำแหน่งเป็น พรีเมียม คอมปาวนด์ PA6 ระดับต้นทุนพรีเมียมในกลุ่มผลิตภัณฑ์ Juhai สะท้อนแพ็กเกจสารเสถียรภาพความร้อนเฉพาะและอัตราความร้อนระยะยาว 150°C เปรียบเทียบกับ มาตรฐานระดับ PA6 BFE01 (PA6 พรีเมียม 30% GF อเนกประสงค์ไม่มีแพ็กเกจความร้อน CuI/KI) และของเรา Economyระดับ PA6 BFE06 หรือ PA6 GBA35 (เกรด Economy PA6 30–35% GF สำหรับงานโครงสร้างอุณหภูมิปานกลาง) สำหรับการใช้งานที่ต้องการ HDT ระดับ 250°C เกินขีดจำกัด 210°C ของ ETF02 ดู PA66 BFE04 ภายใต้ผลิตภัณฑ์ที่เกี่ยวข้องด้านล่าง
การใช้งานที่แนะนำ
ตัวเรือนไฟยานยนต์
ตัวเรือนรีเฟลกเตอร์ไฟหน้าและไฟท้ายติดตั้งใกล้ครีบระบายความร้อนหลอด HID / LED (จุดร้อนท้องถิ่น 140–160°C) สีดำเสถียรภาพ UV
ใต้ฝากระโปรงยานยนต์
ตัวเรือนไส้กรองอากาศใกล้ท่อร่วมไอเสีย ฝาปิดเรโซเนเตอร์เทอร์โบ ตัวยึดท่อดักอากาศรอง ที่รองถาดแบตเตอรี่ (120–145°C ต่อเนื่อง)
ชิ้นส่วนมอเตอร์ไฟฟ้า
ตัวยึดปลายคอมมิวเตเตอร์ ที่รองแปรงยึด ที่ยึดลูกปืนสำหรับมอเตอร์อุตสาหกรรมเฟรม 132–200 (ความร้อนขดลวด 125–140°C)
ไฟฟ้าอุณหภูมิสูง
ตัวเรือนคอนเนกเตอร์อินเวอร์เตอร์ระดับ CTI-500V ฐานรีเลย์พร้อมครีบระบายความร้อนภายใน ลวดพันคอยล์ไลน์รีแอคเตอร์ใกล้โมดูล IGBT
โซนความร้อนเครื่องมือไฟฟ้า
ที่รองมอเตอร์สว่านไฟฟ้าและเครื่องเจียร์มุมด้านหลังคอมมิวเตเตอร์; แผ่นกั้นภายในเครื่องเป่าลมร้อนและฝาครอบบล็อกความร้อน
สัมผัสความร้อนอุตสาหกรรม
ตัวเรือนเซ็นเซอร์หม้อต้ม ตัวจุดระเบิดเตา โครงไมโครอินเวอร์เตอร์โซลาร์ และทุกชิ้นงานที่ระบุ >120°C ระยะยาวโดยไม่เปราะ
สมบัติเชิงกลและกายภาพฉบับสมบูรณ์
ค่าทั้งหมดทดสอบตามมาตรฐาน ISO โดยใช้ชิ้นทดสอบอเนกประสงค์ ISO ขึ้นรูปฉีด 4 mm ปรับสภาพที่ 23°C / 50% RH เป็นเวลา 16 ชั่วโมง เว้นแต่จะระบุเป็นอย่างอื่น ค่าการคงตัวชราความร้อนวัดบนชิ้นทดสอบที่ดึงจากเตาชราลมหมุนเวียนแบบร่างดึงตาม ISO 2578 Certificate of Conformance (CoC) เฉพาะแบทช์ส่งมอบทุกการจัดส่ง รวมข้อมูลแรงดึงหลังชรา 1,000 ชั่วโมงเพื่อการตรวจสอบคุณภาพ
สมบัติเชิงกล (ยังไม่ชรา)
| คุณสมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| ความต้านทานแรงดึง | ISO 527 | 152 MPa |
| โมดูลัสยืดหยุ่นแรงดึง | ISO 527 | 8,200 MPa |
| การยืดตัวที่จุดยอมตัว | ISO 527 | 2.4 % |
| การยืดตัวขณะขาด | ISO 527 | 2.8 % |
| ความต้านทานแรงดัด | ISO 178 | 230 MPa |
| โมดูลัสดัด | ISO 178 | 7,300 MPa |
| แรงกระแทก Izod มีรอยบาก (1A), 23°C | ISO 180 | 14 kJ/m² |
| แรงกระแทก Izod ไม่มีรอยบาก (1U), 23°C | ISO 180 | 65 kJ/m² |
| แรงกระแทก Charpy มีรอยบาก (1eA), 23°C | ISO 179 | 11 kJ/m² |
| ความแข็งฮาร์ดเนสต์ร็อกเวลล์ (สเกล R) | ISO 2039-2 | R 112 |
สมบัติการคงตัวชราความร้อน (การตรวจสอบบังคับ)
| คุณสมบัติ | สภาวะชรา | การคงตัวขั้นต่ำที่รับประกัน |
|---|---|---|
| การคงความต้านทานแรงดึง | 130°C × 1,000 ชั่วโมง ลมบังคับ | ≥ 92 % (ทั่วไป 95%) |
| การคงความต้านทานแรงดึง | 150°C × 3,000 ชั่วโมง ลมบังคับ | ≥ 80 % (ทั่วไป 84%) |
| การคงการยืดตัวขณะขาด | 150°C × 3,000 ชั่วโมง ลมบังคับ | ≥ 55 % (ทั่วไป 62%) |
| การคงแรงกระแทก Izod มีรอยบาก | 150°C × 3,000 ชั่วโมง ลมบังคับ | ≥ 60 % (ทั่วไป 68%) |
| การคงความต้านทานแรงดึง | 170°C × 500 ชั่วโมง ลมบังคับ | ≥ 62 % (ทั่วไป 67%) |
| HDT @ 0.45 MPa (หลัง 150°C×3,000ชม.) | ISO 75/Bf หลังชรา | ≥ 205 °C |
อุณหภูมิต่ำและแรงกระแทกหลังการปรับสภาพสิ่งแวดล้อม
สำหรับโปรแกรมยานยนต์ที่ผสมผสานความร้อนใต้ฝากระโปรงกับข้อกำหนดการแช่เย็นฤดูหนาว PA6 ETF02 คงความเหนียวแรงกระแทกที่ใช้งานได้ถึง -30°C หลังการปรับสภาพมาตรฐาน ข้อมูลด้านล่างเพื่อข้อมูลเท่านั้น; โปรดขอภาคผนวกแรงกระแทกเย็นฉบับเต็มจากทีมวิศวกรรมของเราหากสเปกของคุณกำหนดเกณฑ์ผ่าน/ไม่ผ่าน -40°C เฉพาะ
| คุณสมบัติ | สภาพ | ค่า |
|---|---|---|
| แรงกระแทก Izod มีรอยบาก (1A) | 23°C, ปรับสภาพ 16ชม. 50% RH (มาตรฐาน) | 14 kJ/m² |
| แรงกระแทก Izod มีรอยบาก (1A) | -20°C, ปรับสภาพ 4ชม. แช่เย็น | 8.5 kJ/m² (ทั่วไป, ไม่แตักยืดหยุ่น) |
| แรงกระแทก Izod มีรอยบาก (1A) | -30°C, ปรับสภาพ 4ชม. แช่เย็น | 6.2 kJ/m² (ทั่วไป, หักบางส่วน) |
| แรงกระแทก Izod มีรอยบาก (1A) | -40°C, ปรับสภาพ 4ชม. แช่เย็น | 4.0 kJ/m² (ทั่วไป, เปราะ) — พิจารณาเกรดปรับความเหนียว ETF01 |
| ความต้านทานแรงดึง (หลังดุลยภาพ 23°C / 50% RH) | ISO 527, ปรับสภาพ 2 สัปดาห์ | ~ 132 MPa (พลาสติกไรซ์จากความชื้น) |
| แรงกระแทก Izod มีรอยบาก (หลังดุลยภาพความชื้น) | ISO 180, 2 สัปดาห์ 50% RH | ~ 17 kJ/m² (ผลการเสริมความเหนียวจากความชื้น) |
| การเปลี่ยนขนาด (หลัง 150°C × 1000ชม.) | แผ่น 60 × 60 mm, ทิศทางการไหล | ≤ +0.05 % (ไม่พองหรือบิดตัว) |
วิธีการควบคุมคุณภาพและทดสอบการผลิต
ทุกล็อตของ PA6 ETF02 ผ่านกระบวนการคุณภาพสเตจเกต ISO 9001 ของเราก่อนปล่อย เนื่องจากประสิทธิภาพการคงตัวชราความร้อนเป็นตัวสร้างความแตกต่างที่สำคัญของเกรดระดับพรีเมียมนี้ เราทำการทดสอบชราเร่ง 150°C จริงกับทุกแบทช์ผลิต — ไม่ใช่แค่แบบเป็นช่วงๆ นี่เป็นเหตุผลหนึ่งที่ PA6 ETF02 มีราคาพรีเมียมเล็กน้อยเหนือเกรด PA6 GF30 ระดับ Standard
ตารางทดสอบปล่อยล็อต (ดำเนินการทุกแบทช์ 1,000 kg)
| รายการทดสอบ | มาตรฐาน / วิธีทดสอบ | ความถี่ | ขีดจำกัดข้อมูลจำเพาะ (ผ่าน = ปล่อย) |
|---|---|---|---|
| อัตราการไหลปริมาตรหลอม (MVR) @ 275°C / 5 kg | ISO 1133-1 | 100% ของล็อต | 30 – 36 cm³/10 นาที (เป้าหมาย ±9% ที่ 33) |
| ความหนาแน่น (เกล็ด) | ISO 1183-1 (วิธี A) | 100% ของล็อต | 1.335 – 1.365 g/cm³ |
| ปริมาณความชื้น (สภาพบรรจุ) | Karl Fischer titration | 100% ของล็อต | < 0.15% (ลูกค้าอบแห้งให้ < 0.08% ก่อนขึ้นรูป) |
| ปริมาณใยแก้ว (การเผา / LOI) | ISO 3451-1 | 100% ของล็อต | 28.5 – 31.5 % โดยน้ำหนัก |
| ความต้านทานแรงดึงยังไม่ชรา (แท่ง ISO) | ISO 527-1/-2, 1 mm/นาที | 100% ของล็อต, เฉลี่ย 5 แท่ง | ≥ 146 MPa (CpK ≥ 1.33 เทียบกับค่าปกติ 152) |
| โมดูลัสแรงดึงยังไม่ชรา | ISO 527 พร้อมเอ็กซ์เทนโซมิเตอร์ | 100% ของล็อต | ≥ 7,800 MPa |
| แรงกระแทก Izod มีรอยบาก @ 23°C | ISO 180/1A, 10 ชิ้นทดสอบ | 100% ของล็อต | ≥ 12 kJ/m² ต่อชิ้น, เฉลี่ย ≥ 13.5 |
| HDT @ 0.45 MPa (ยังไม่ชรา) | ISO 75-1/Bf, แบน | ทุกล็อต, 3 ชิ้นทดสอบ | ≥ 207 °C (CpK ≥ 1.3 เทียบกับค่าปกติ 210) |
| การคงตัวชราความร้อน @ 150°C × 1,000 ชม. (การตรวจสอบล็อต) | ภายใน / โปรโตคอล ISO 2578 | 100% ของล็อต (ดึง 12 แท่งที่ 1,000 ชม.) | ≥ 88% การคงแรงดึงที่ 1,000 ชม. (อินเตอร์โพเลตเป็น ≥80% ที่ 3,000 ชม. ตามการคาดการณ์ Arrhenius ที่ยืนยันด้วยการศึกษา 3,000 ชม. เต็มรายไตรมาส) |
| สี L*a*b* (เกล็ด, มาตรฐานสีดำ) | CIE LAB D65 10°, แผ่น 30 mm | 100% ของล็อตเทียบกับมาตรฐานการเก็บรักษา | ΔE (CMC 2:1) ≤ 1.0 เทียบกับแผ่นสีมาสเตอร์ |
| การคัดกรอง ROHS / REACH SVHC | XRF + เคมีเปียกภายใน | 100% ของล็อต; GC-MS เต็มรายไตรมาส | ผ่านตาม EU 2015/863 และการอัปเดต SVHC ครั้งที่ 248 |
การควบคุมกระบวนการเชิงสถิติและเป้าหมาย CpK
ความต้านทานแรงดึง: ค่าปกติ 152 MPa, สเปกล่าง 146 MPa → CpK ขั้นต่ำ ≥ 1.33 ทุกล็อต (CpK จริงที่กำลังรัน ≈ 1.62 ในช่วง 12 เดือนที่ผ่านมา)
HDT @ 0.45 MPa: ค่าปกติ 210°C, สเปกล่าง 207°C → CpK ≥ 1.30
MVR 275°C/5 kg: ค่าปกติ 33 cm³/10 นาที, ช่วง 30–36 → CpK ≥ 1.45
การคงแรงดึง 1,000 ชม. ที่ 150°C: สเปกล่าง 88% → ค่าเฉลี่ยรัน 92.4%, CpK ≈ 1.18 ติดตามรายไตรมาสพร้อมการศึกษา 3,000 ชม. เต็มตามวิธี ISO 2578 Arrhenius
แพ็กเกจ SPC ฉบับเต็มรวมแผนภูมิ X-bar R, ฮิสโตแกรม และรายงาน CpK สำหรับล็อตผลิต 20 ล็อตล่าสุด มีตามคำขอสำหรับการส่ง PPAP / IMDS ยานยนต์
สมบัติความร้อน
| สมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| อุณหภูมิโก่งตัวจากความร้อน @ 1.82 MPa | ISO 75/Af | 188 °C |
| อุณหภูมิโก่งตัวจากความร้อน @ 0.45 MPa | ISO 75/Bf | 210 °C |
| อุณหภูมิอ่อนตัว Vicat (โหลด B/50) | ISO 306 | 207 °C |
| จุดหลอมเหลวสูงสุด (DSC, 10°C/นาที) | ISO 11357 | 221 °C |
| สัมประสิทธิ์การขยายตัวเชิงเส้นจากความร้อน (การไหล) | ISO 11359-2 | 3.0 × 10⁻⁵ °C⁻¹ |
| อุณหภูมิใช้งานต่อเนื่องระยะยาว (อากาศ) | ภายใน / ISO 2578 เอ็กซ์เทรโพเลชัน | 150 °C (3,000 ชม., การคงแรงดึง >80%) |
| อุณหภูมิสูงสุดระยะสั้น | สะสม < 100 ชม., ไม่มีโหลด | 175 °C |
กายภาพ ไฟฟ้า การแปรรูป และอื่นๆ
| สมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| ความหนาแน่น | ISO 1183 | 1.35 g/cm³ |
| อัตราการไหลปริมาตรหลอม (MVR) 275°C, 5.0 kgf | ISO 1133 | 33 cm³/10 นาที |
| การหดตัวแม่พิมพ์ — ทิศทางการไหล | ISO 294-4 | 0.33 % |
| การหดตัวแม่พิมพ์ — ทิศทางขวาง | ISO 294-4 | 0.92 % |
| การดูดน้ำ (24 ชม., แช่ที่ 23°C) | ISO 62 | 0.98 % |
| การดูดน้ำสมดุล (50% RH) | ISO 62, ระยะยาว | ~ 2.8 % |
| ดัชนีการติดตามเปรียบเทียบ CTI | IEC 60112 | ≥ 500 V (ระดับประสิทธิภาพ 1) |
| ความต้านทานผิว | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| ความต้านทานปริมาตร | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| ความแข็งแรงไดอิเล็กตริก (เวลาสั้น, 2 mm) | IEC 60243-1 | 18 kV/mm |
| การกัดกร่อนสัมผัส (Cu, ทองเหลือง, Al, Sn) 120°C×1000 ชม. | IEC 60426 | การสูญเสีย < 0.3 mg/cm² (ผ่าน) |
แนวทางการแปรรูปและการจัดการ
พารามิเตอร์การฉีดขึ้นรูป
PA6 ETF02 มีขีดจำกัดเวลาพำนักและอุณหภูมิเฉพาะเนื่องจากส่วนประกอบ CuI ไฮไลด์สามารถเร่งการไฮโดรไลซิสพันธะอะไมด์ PA6 หรือการแตกโซ่หากถูกเก็บไว้เหนือ 280°C เป็นเวลานาน ปฏิบัติตามการตั้งค่าด้านล่างและติดตั้งสัญญาณเตือนจับเวลาพำนักกระบอกบนเครื่องขึ้นรูปสำหรับชิ้นงานที่มีเวลารอบนาน
| พารามิเตอร์กระบวนการ | ช่วงที่แนะนำ | หมายเหตุ / ขีดจำกัด |
|---|---|---|
| การอบแห้งล่วงหน้า (บังคับ) | 80 °C × 4 ชั่วโมง; เครื่องอบลดความชื้นให้ความชื้น < 0.08% | การอบด้วยอากาศแวดล้อมไม่เป็นที่ยอมรับ ใช้เครื่องอบจุดน้ำค้าง -40°C ความชื้น >0.15% ทำให้เกิดรอยแยก และเร่งการไฮโดรไลซิสในกระบอก |
| อุณหภูมิกระบอก — หลัง / กลาง / หน้า | 240 °C / 255 °C / 268 °C | โปรไฟล์ค่อยเป็นค่อยไป; หลีกเลี่ยงจุดพุ่งโซนหน้าเหนือ 275°C |
| อุณหภูมิหัวฉีด | 265 - 272 °C | ต่ำกว่าโซนหน้าเล็กน้อยเพื่อป้องกันการหยด ห้ามเกิน 275°C ที่หัวฉีด |
| เวลาพำนักกระบอกสูงสุด | < 6 นาที ที่ ≤ 275 °C; < 3 นาที หากโซนใดโซนหนึ่งถึง 280 °C | สำคัญยิ่ง พำนักนาน + อุณหภูมิสูง → การแตกโซ่เร่งด้วย CuI → สูญเสียสมบัติแรงกระแทกและการคงความร้อน ตั้งความหน่วงการกลับสกรูและขนาดช็อตให้สอดคล้อง |
| อุณหภูมิแม่พิมพ์ | 70 - 95 °C | แนะนำ 85°C+ สำหรับผิวตัวเรือนไฟ Class-A และการเปียกชื้น GF ที่เหมาะสมที่สุด |
| แรงดันฉีด | 85 - 135 MPa | ครีบไฟบางและบอสตัวยึดปลายอาจต้องการค่าสูงขึ้น |
| แรงกดถือ | 55 - 75% ของแรงดันฉีด | เวลากดถือ: 12-28 วินาที ขึ้นกับความหนาผนัง |
| แรงกดหลังสกรู | 4 - 8 บาร์ | แรงกดหลังระดับปานกลาง; หลีกเลี่ยง >10 บาร์เพื่อลดความร้อนจากการเฉือนและเวลาพำนัก |
| ความเร็วสกรู (RPM) | 70 - 130 rpm | ความเร็วปานกลางช่วยลดจุดพุ่งความร้อนเฉือนและการสึกหรอของใย |
| วัสดุสกรู / กระบอก | เหล็กเครื่องมือชุบแข็งทะลุ (HRC 55+) หรือกระบอกไบเมทัล | CuI/KI มีฤทธิ์ขัดถูอ่อนๆ ต่อกระบอกไนไตรด์เมื่อเวลา 10,000+ ชั่วโมง; การชุบโครเมียมเพียงอย่างเดียวไม่เพียงพอ |
| การชะล้างระหว่างการเปลี่ยนวัสดุ | PA6 ธรรมชาติไม่เสริมแรง หรือคอมปาวนด์ชะล้างเชิงพาณิชย์ฐาน PP | อย่าชะล้าง ETF02 ด้วย PP หรือ PE ไม่เสริมแรงโดยตรง เนื่องจาก CuI ตกค้างอาจปนเปื้อนรันเรซินใส/โปร่งแสงถัดไป |
การจัดเก็บและอายุการเก็บรักษา
เก็บในถุงซีลเดิมที่อุณหภูมิต่ำกว่า 35°C และความชื้นสัมพัทธ์ต่ำกว่า 70%
เก็บให้ห่างจากแสงแดดโดยตรงและแหล่งความร้อนหรือเปลวไฟ
อายุการเก็บรักษาภายใต้สภาพที่เหมาะสม: 24 เดือน นับจากวันผลิตที่พิมพ์บนฉลากถุง
เมื่อเปิดแล้ว ให้ใช้เนื้อหาภายใน 3 สัปดาห์หรือซีลใหม่ด้วยถุงดูดความชื้นเพื่อป้องกันการดูดความชื้นล่วงหน้า
อย่าผสมเกล็ด ETF02 กับเกรด PA6 GF ไม่เสถียรภาพในเกย์ลอร์ดหรือถังอบแห้งเดียวกัน — แม้ 5% ของเกรดไม่เสถียรภาพสามารถลดเส้นโค้งการคงความร้อนโดยรวมต่ำกว่าสเปก
คู่มือแก้ปัญหาการฉีดขึ้นรูป
เนื่องจาก PA6 ETF02 มีทั้งการเติมใยแก้ว 30% และแพ็กเกจสารเสถียรภาพความร้อนไฮไลด์ CuI/KI ที่ไวต่อสภาพ โหมดข้อบกพร่องบางอย่างจึงปรากฏบ่อยกว่า PA6 มาตรฐานไม่เสริมแรงหรือไม่เสถียรภาพ ใช้ตารางด้านล่างเป็นข้อมูลอ้างอิงแก้ปัญหาครั้งแรก; สำหรับปัญหาที่ยังคงอยู่ ส่งรูปข้อบกพร่อง, บันทึกอุณหภูมิกระบอกเครื่องของคุณ, และ MVR ปัจจุบันของเศษพลาสติกรีไซเคิลของคุณมาให้เรา — วิศวกรกระบวนการของเราจะตอบกลับพร้อมแผ่นการแก้ไขที่เฉพาะเจาะจงภายในหนึ่งวันทำการ
| ข้อบกพร่อง / อาการ | สาเหตุรากเหงที่เป็นไปได้มากที่สุด | การแก้ไขทีละขั้นตอน |
|---|---|---|
| รอยแยก (รอยเงิน) ที่ฝั่ง gate หรือตามฐานครีบ | 1) อบแห้งล่วงหน้าไม่เพียงพอ, ความชื้นตกค้าง > 0.08%; 2) ความเร็วฉีดเร็วเกินไปผ่าน gate เล็ก; 3) วาล์วกันกลับรั่วทำให้ไหลย้อนและความชื้นเป็นไอน้ำ | ขั้นที่ 1: วัดความชื้นเกล็ดซ้ำด้วย Karl Fischer ที่คอเครื่องทันที หาก >0.08%: ขยายเวลาเครื่องอบอีก 2 ชั่วโมงที่ 85°C, ยืนยันจุดน้ำค้างที่ช่องออกเครื่องอบ ≤ -40°C ขั้นที่ 2: ลดความเร็วฉีดลง 20% ในสเตจแรก, เพิ่ม 5% เฉพาะหลังจากรอยแยกหายไป ขั้นที่ 3: ชะล้างและตรวจแหวนเช็ค / วาล์วกันกลับว่าสึกหรอหรือไม่ (ช่องว่าง > 0.1 mm → เปลี่ยน) ขั้นที่ 4: หากใช้เศษรีไซเคิล จำกัดสัดส่วนเศษรีไซเคิลที่ ≤ 20% และอบเศษรีไซเคิลแยกต่างหากก่อนผสมกลับ — เศษรีไซเคิลดูดความชื้นจากแวดล้อม 2–3 เท่า |
| ขอบชิ้นงานเปราะหรือแรงกระแทก Izod มีรอยบากต่ำกว่าคาดบนชิ้นขึ้นรูป | 1) การแตกโซ่เร่งด้วย CuI จากเวลาพำนักกระบอกนานเกินไปที่อุณหภูมิสูง; 2) การสึกหรอใย GF จากความเร็วสกรูมากเกินไปหรือแรงกดหลัง >10 บาร์; 3) เศษรีไซเคิลเสื่อมสลาย (รีไซเคิลหลายครั้งที่โปรไฟล์ร้อนเกินไป) | ขั้นที่ 1: คำนวณเวลาพำนักกระบอก = (ความจุกระบอก cm³ × ความหนาแน่นหลอม 1.07 g/cm³) ÷ น้ำหนักช็อต g × เวลารอบ วินาที ต้อง < 360 วินาที ที่ ≤ 275°C; หากเกิน ให้ลดขนาดช็อตโดยเพิ่มคูชันหรือเปลี่ยนไปใช้เครื่องเล็กกว่า ขั้นที่ 2: ลดอุณหภูมิหน้า/หัวฉีดลง 5°C แต่ละขั้น, ตรวจสอบสัญญาณเตือนพำนักตั้งไว้ ขั้นที่ 3: ลด RPM สกรูเป็น 80, ลดแรงกดหลังเป็น 4–5 บาร์ ขั้นที่ 4: หากใช้เศษรีไซเคิล >20% ส่งตัวอย่างเศษรีไซเคิลเพื่อวัด MVR เทียบกับ MVR เกล็ด — ΔMVR > +15 พอยต์ = โซ่เสื่อมสลาย; ทิ้งล็อตเศษรีไซเคิล |
| รอยลอย / ใยแก้วทะลุผิวบนผิวตัวเรือนไฟ Class A | 1) อุณหภูมิแม่พิมพ์ต่ำเกินไป (< 75°C); 2) แรงกดถือต่ำเกินไปหรือเวลาถือไม่เพียงพอกับความหนาผนัง; 3) ขนาด gate land ไม่ดีทำให้แข็งตัวก่อนที่ชั้นผิวจะเรียบ | ขั้นที่ 1: ยกแม่พิมพ์เป็น 85–90°C โดยใช้เครื่องควบคุมอุณหภูมิน้ำแรงดันหรือน้ำมัน — นี่คือตัวแปรที่มีผลมากที่สุดสำหรับผิว ETF02 ขั้นที่ 2: เพิ่มแรงกดถือเป็น 70–80% ของจุดสูงสุดฉีด; เพิ่มเวลาถือ 3–5 วินาทีต่อ mm ของผนังนามธรรม ขั้นที่ 3: หากรันเนอร์อนุญาต ขัด gate land 5–10 mm และยืนยันความลึก gate ≥ 0.8 mm สำหรับวัสดุ GF ขั้นที่ 4: สำหรับระบบฮอตรันเนอร์ ลดอุณหภูมิแมนิโฟลด์ 10°C เพื่อลดการแข็งตัวก่อนเวลาอันควรก่อนที่ผิวจะอัด |
| การบิดตัวบนหน้าแปลนตัวยึดปลายแบนหรือแผ่นหลังสะท้อนไฟ | 1) การหดตัวไม่สมมาตรจากอุณหภูมิแม่พิมพ์ไม่สมดุล (เดลต้าฝั่งนิ่งเทียบกับฝั่งเคลื่อนที่ > 10°C); 2) แรงกดถือปิดเร็วเกินไปก่อน gate แข็งตัว; 3) ความไม่สมดุลการจัดแนวใยแก้วจากรูปแบบการไหล gate เดียวบนชิ้นงานขนาดใหญ่ | ขั้นที่ 1: ตรวจสอบวงจรแม่พิมพ์ครึ่งเคลื่อนที่และครึ่งตายแยกกัน — ตั้งทั้งคู่เป็น 85°C ± 2°C (ใช้เครื่องควบคุมอุณหภูมิแยกกัน ไม่ใช่วงจรอนุกรม) ขั้นที่ 2: ขยายเวลาถือ 5 วินาที; ยืนยันด้วยการศึกษาช็อตสั้นว่า gate ไม่แข็งตัวที่จุดตัด ขั้นที่ 3: สำหรับชิ้นงานกว้าง > 200 mm ทบทวนการป้อนกับวิศวกรของเรา ฟานเกตหรือไดอะแฟรมเกตมักขจัดการบิดตัวบนชิ้นสะท้อนกลม / ตัวยึดปลาย ขั้นที่ 4: การชดเชยการหดตัวเล็กน้อยในเหล็กเครื่องมือ (0.33% การไหล, 0.92% ขวาง) ต้องทาอย่างสม่ำเสมอ |
| รอยเปลี่ยนสีน้ำตาล / อำพันบริเวณหัวฉีดหรือจุดเติมสุดท้าย | 1) จุดตายในกระบอก / ปลายหัวฉีดค้างวัสดุที่อุณหภูมิสูง > 8 นาที; 2) วัสดุติดค้างที่ทอร์ปิโดร้าวหรือช่องว่างซับในกระบอกไบเมทัล; 3) อุณหภูมิโซนหน้าสูงเกินไป > 278°C รวมกับรอบยาว | ขั้นที่ 1: ลดโซนหน้าและอุณหภูมิหัวฉีดเป็น 260°C, ชะล้าง 10 ช็อตเต็มของ PA6 ธรรมชาติ ขั้นที่ 2: ตรวจปลายหัวฉีด / ตัวหัวฉีดว่ามีวัสดุค๊อกกิ้งสะสมหรือไม่ — แช่ใน PE purge ข้ามคืนหากจำเป็น ขั้นที่ 3: ดึงสกรูออกและตรวจฟลายท์, แหวนเช็ค, และทอร์ปิโดว่ามีร่องสึกหรอหรือโพลีเมอร์เสื่อมสลายหรือไม่หากการเปลี่ยนสียังคงอยู่หลังชะล้าง ขั้นที่ 4: ติดตั้งจับเวลาสกรูเดินเบาที่ดึงสกรูกลับและลดอุณหภูมิโซนหลัง 10°C ระหว่างหยุดเดิน > 2 นาที |
| การเปลี่ยนมิติบนรูตลูกปืน / คุณสมบัติจัดแนวสะท้อนหลังการอบคืนตัวหลังขึ้นรูปที่ 120°C | 1) ความเค้นตกค้างจากการขึ้นรูปถูกปลดปล่อยที่อุณหภูมิ; 2) ความไม่สมดุลความหนาผนังทำให้การจัดแนว GF ไม่สม่ำเสมอ; 3) ส่วนที่อัดไม่เต็มที่พร้อมการรวมตัวผิวนอกไม่สมบูรณ์ | ขั้นที่ 1: ตรวจสอบรอบอบคืนตัวหลังขึ้นรูป (หากใช้) — ให้ความร้อนช้าๆ ที่ 0.5°C/นาที ถึง 110°C, ค้าง 2 ชม. ต่อ mm ของผนังสูงสุด, เย็นตัวช้าๆ ขั้นที่ 2: เพิ่มแรงดันเฟสอัด/ถือ 10%; ขยายเวลาถือเพื่อให้แน่ใจว่า gate ไม่แข็งตัวก่อนจุดสูงสุดการอัด ขั้นที่ 3: หากคุณสมบัติอยู่ใกล้เส้นเชื่อม ให้ย้ายหรือเพิ่มช่องระบาย; ยืนยันความแรงเส้นเชื่อมด้วยการทดสอบ ขั้นที่ 4: สำหรับการใช้งานรูตลูกปืนความแม่นยำ สร้างต้นแบบด้วย ETF02 ที่รูปทรงแม่พิมพ์สุดท้ายโดยใช้พารามิเตอร์ขึ้นรูปผลิตของคุณ — ข้อมูลมิติที่อุณหภูมิมีจากห้องปฏิบัติการแอปพลิเคชันของเราสำหรับรูปทรงตัวยึดทั่วไป |
| การหยดของหัวฉีดระหว่างช็อตทำให้เกิดร่องรอย gate หรือเส้นด้าย | 1) อุณหภูมิหัวฉีดสูงเกินไป 3–5°C เทียบกับโซนหน้า; 2) ระยะดีคอมเพรสชัน / ดูดกลับไม่เพียงพอหรือเร็วเกินไป; 3) MVR ที่ปลายบนของช่วง 30–36 ทำให้หลอมไหลได้มากขึ้น | ขั้นที่ 1: ลดอุณหภูมิหัวฉีดเป็น 262–265°C, ให้หน้าอยู่ที่ 268–270 ขั้นที่ 2: เพิ่มการดูดกลับ 3–5 mm หลังการกลับตัว, ช้าดูดกลับเป็น 15–20 mm/วินาที (การดูดกลับเร็วดึงอากาศเข้ากระบอก ทำให้เกิดรอยแยกช็อตถัดไป) ขั้นที่ 3: หาก MVR ล็อตยืนยันที่ 35+ พิจารณาโปรไฟล์หลัง/กลางเย็นลง 2°C ขั้นที่ 4: สำหรับช่วงเดินเบานานมาก ใช้วาล์วปิดปลายหัวฉีดหากมี |
การรับรอง ความสอดคล้อง และรีวิวลูกค้า
การรับรองวัสดุและข้อความความสอดคล้อง
PA6 ETF02 ผลิตภายใต้ระบบคุณภาพที่ผ่านการรับรอง ISO 9001:2015 ของเราที่โรงงานผลิตหนิงปัว Juhai Lianghui ทุกล็อตผลิตได้รับการทดสอบเทียบกับข้อกำหนดกฎระเบียบภูมิภาคที่บังคับ; ใบรับรองและหนังสือความสอดคล้อง (LoC) มีให้ดาวน์โหลดตามคำขอ หรือจัดส่งอัตโนมัติพร้อมใบแจ้งหนี้เชิงพาณิชย์ทุกฉบับ
ISO 9001:2015
ระบบการจัดการคุณภาพ — สายผลิตเต็มรูปแบบ, การตรวจสอบขาเข้า และการปล่อยล็อตสุดท้ายได้รับการรับรองโดยผู้ตรวจสอบบุคคลที่สามที่ได้รับการรับรอง CNAS หมายเลขใบรับรองมีตามคำขอ
ROHS 2.0 (EU 2015/863)
ข้อจำกัดสารอันตราย 10 ชนิด (Pb, Cd, Hg, Cr VI, PBB, PBDE, DIBP, DBP, BBP, DEHP) ทุกล็อตทดสอบโดย XRF; สแกน GC-MS เต็มดำเนินการรายไตรมาส มี LoC ให้ต่อการจัดส่ง
REACH SVHC (EU)
สอดคล้องกับการอัปเดตครั้งที่ 248 ของรายการผู้สมัครของสารที่น่ากังวลอย่างยิ่ง มีรายงานการคัดกรองบุคคลที่สามประจำปี; ต่ำกว่าเกณฑ์ 0.1% w/w สำหรับ SVHC ที่ระบุทั้งหมด
IEC 60112 CTI ≥ 500 V
ดัชนีการติดตามเปรียบเทียบ PLC 1 ทดสอบตาม IEC 60112 Solution A บนแผ่น 3 mm เป็นไปตามข้อกำหนดการไหลตามผิวสำหรับฉนวนไฟฟ้าตัวยึดปลายมอเตอร์อุตสาหกรรม
IEC 60426 การกัดกร่อนสัมผัส
แพ็กเกจ CuI/KI ยับยั้งผ่านการทดสอบการกัดกร่อนสัมผัสเทียบกับทองแดงเปล่า, ทองเหลือง, ทองแดงชุบดีบุก, และอลูมิเนียมที่ 120°C × 1,000 ชม. — การสูญเสียน้ำหนักต่ำกว่า 0.3 mg/cm² บนคูปองทั้งหมด
พร้อม IMDS / PPAP
รองรับการป้อนข้อมูลวัสดุเข้าระบบ IMDS สำหรับโปรแกรมยานยนต์ มีแพ็กเกจการส่ง PPAP ระดับ 3 (SPC, การถ่ายทอด, ประวัติ CoC, PFMEA) สำหรับชิ้นผลิตที่ผ่านการรับรอง
รีวิวลูกค้าที่ผ่านการตรวจสอบและกรณีศึกษา
การประกันคุณภาพ การรับประกัน และคำมั่นสัญญาการสนับสนุนทางเทคนิค
เนื่องจาก PA6 ETF02 ถูกระบุไว้ในการใช้งานยานยนต์และอุตสาหกรรมที่ไวต่อความปลอดภัยและอายุการใช้งานยาว เราสนับสนุนวัสดุด้วยการรับประกันประสิทธิภาพวัสดุเป็นลายลักษณ์อักษรที่เหนือกว่าการรับประกันข้อบกพร่อง 12 เดือนมาตรฐานทั่วไปในอุตสาหกรรมคอมปาวนดิง คำมั่นสัญญาด้านล่างใช้กับทุกล็อต PA6 ETF02 เชิงพาณิชย์ที่สั่งผ่านสำนักงานขายหนิงปัวของเราและจัดส่งตามใบยืนยันคำสั่งขาย Juhai ที่ลงนาม
| การรับประกันข้อบกพร่องมาตรฐาน | 12 เดือนนับจากวันจัดส่งสำหรับข้อบกพร่องการผลิต (ปริมาณ GF ไม่ถูกต้อง, สีผิด, การปนเปื้อน, MVR / แรงดึง / HDT ผิดสเปกที่ล้มเหลว QC ของเราแต่ถูกจัดส่งผิดพลาด) ทดแทนล็อต 100% + ชดเชยค่าขนส่งที่มีเอกสารสำหรับล็อตที่ยืนยันไม่สอดคล้อง |
|---|---|
| การประกันประสิทธิภาพชราความร้อน | การประกันเป็นลายลักษณ์อักษร 3,000 ชม. / 150°C การคงแรงดึง ≥ 80% สำหรับล็อตที่ใช้ภายใน 18 เดือนนับจากผลิต ขึ้นรูปตามพารามิเตอร์ที่ Juhai แนะนำ (อบแห้ง <0.08%, พำนัก < 6 นาที ≤ 275°C) หากการทดสอบห้องปฏิบัติการอิสระของคุณแสดงการคงต่ำกว่า 80% เราจะคืนเงิน 50% ของราคาซื้อวัสดุสำหรับล็อตที่ได้รับผลกระทบ หรือจัดหาวัสดุทดแทนฟรี ตามทางเลือกผู้ซื้อ การประกันไม่ครอบคลุมการใช้ผิดวิธี (เช่น สัมผัสของเหลวที่เข้ากันไม่ได้, สัมผัสเหนือจุดสูงสุด 175°C) |
| การรับประกันความสม่ำเสมอสมบัติล็อตต่อล็อต | การแปรผันสูงสุด ± 5% บนแรงดึงนามธรรม, โมดูลัส, HDT @ 0.45 MPa, และ MVR ข้ามล็อตซื้อติดต่อกันภายในคำสั่งเฟรม 12 เดือน หากล็อตใดล็อตหนึ่งอยู่นอก ± 5% เทียบกับล็อตฐานที่คุณรับรอง Juhai จะรับผิดชอบค่าใช้จ่ายการทดสอบรับรองซ้ำของคุณสูงสุด USD 3,500 ต่อเหตุการณ์ |
| การรับประกันความสอดคล้องกฎระเบียบ | วัสดุที่ผลิตและจัดส่งจะเป็นไปตาม ROHS 2.0 (EU 2015/863) และเกณฑ์สาร EU REACH SVHC ณ เวลาผลิต หากหน่วยงานกำกับดูแลของรัฐสมาชิก EU ที่มีอำนาจพบว่าวัสดุไม่สอดคล้องเนื่องจากการเปลี่ยนแปลงสูตร Juhai และกำหนดโทษต่อผู้ซื้อ Juhai จะชดใช้ค่าปรับกฎระเบียบที่มีเอกสารให้ผู้ซื้อสูงสุดสองเท่าของมูลค่าซื้อของการจัดส่งที่ได้รับผลกระทบ |
| การสนับสนุนทางเทคนิควิศวกรรม (SLA การตอบกลับ) | สายด่วนสนับสนุนวิศวกรรม + สนับสนุนอีเมล 08:00–18:00 ปักกิ่ง / เซี่ยงไฮ้ GMT+8 จันทร์–เสาร์ ปัญหาการขึ้นรูปเร่งด่วนที่หยุดการผลิตได้รับอีเมลเทคนิคตอบกลับแรกภายใน 4 ชั่วโมง หรือโทรเสียง WeChat / WhatsApp ภายใน 2 ชั่วโมง แผ่นปรับกระบวนการขึ้นรูป, การวิเคราะห์ความเค้นชิ้นงาน (FEA อย่างง่ายของรูปทรงตัวยึด / ไฟ), และคำแนะนำผสมวัสดุทดลอง — ทั้งหมดฟรีสำหรับลูกค้าที่ใช้งาน |
| การสนับสนุนตัวอย่างและเอกสารข้อมูล | มีตัวอย่างประเมินฟรี 2 kg ของ PA6 ETF02 สีดำมาตรฐานสำหรับการประเมิน OEM / Tier-1 / ผู้ขึ้นรูปอุตสาหกรรมแท้; มีตัวอย่างเพิ่ม 1 kg (รวมสูงสุด 5 kg) สำหรับการทดลองขึ้นรูปรับรองล่วงหน้าพร้อม NDA ที่ลงนาม เอกสารข้อมูล PDF ฉบับเต็มรวมแผนภูมิเส้นโค้งการคงความร้อน, ประวัติ CpK, และคู่มือออกแบบ gate-and-runner ที่แนะนำ ส่งภายใน 24 ชั่วโมงของการสอบถามครั้งแรก |
บรรจุภัณฑ์ การจัดส่ง และ MOQ
| บรรจุภัณฑ์มาตรฐาน | ถุงส่งออกคอมโพสิตคราฟท์ / PE ซีลความร้อน 25 kg พร้อมแผ่นกันความชื้นอลูมิเนียมชั้นใน ถุงทำเครื่องหมายชัดเจน SKU PA6-ETF02, หมายเลขล็อต, วันที่ผลิต, และรหัสล็อตสารเสถียรภาพความร้อนเพื่อการตรวจสอบย้อนกลับ |
|---|---|
| การกำหนดค่าพาเลท | 40 ถุงต่อพาเลทส่งออกอบแก๊ส ISPM-15 มาตรฐาน = 1,000 kg (1 MT) ต่อพาเลท; ห่อด้วยฟิล์มยืดพร้อมกันกระแทกมุมพลาสติกสี่จุดและรัดพาเลทเหล็ก |
| MOQ — สีดำมาตรฐาน | 1,000 kg (1 พาเลทเต็ม / 40 ถุง × 25 kg) มีถุงทดลองเล็กกว่า 100 kg ตามคำขอสำหรับโปรแกรมประเมิน OEM ยานยนต์และมอเตอร์ที่ผ่านเกณฑ์ |
| MOQ — สีธรรมชาติหรือสีสั่งทำ | 5,000 kg (5 พาเลท) หมายเหตุ: สูตรไม่สีดำไม่มีการประกันการคงความร้อน ≥80% 150°C×3000h ที่เผยแพร่ (ลดเหลือ ≥70%) |
| ระยะเวลาสต็อก | 3-5 วันทำการหลังได้รับชำระเงิน (EXW / FOB หนิงปัว) |
| MOQ สูตรสั่งทำ | 10,000 kg (10 พาเลท) สำหรับการลดสเกล CTI-600V, สารเสถียรภาพทางเลือกไม่ใช่ไฮไลด์, หรือปริมาณ GF ต่างกัน (20% / 35%) |
| การบรรทุกตู้ 20 ft FCL | ~ 20,000 kg (20 พาเลท 1 MT) — วางพาเลท บรรทุกหลวม 22 MT ไม่พาเลทตามคำขอ |
| การบรรทุกตู้ 40 ft HC FCL | ~ 27,000 kg (27 พาเลท 1 MT) — วางพาเลท |
| เอกสารที่ให้ | Commercial Invoice, Packing List, Bill of Lading / AWB, Certificate of Origin (Form F / Form A ตามคำขอ), Certificate of Conformance (CoC รวมการคงแรงดึง 150°C×1000h สำหรับล็อต), หนังสือความสอดคล้อง ROHS 2.0 / REACH SVHC, MSDS ตามคำขอ |
เมทริกซ์เลือกเกรด — กลุ่ม Juhai PA6 เสถียรภาพความร้อนและโครงสร้าง
ก่อนมุ่งมั่นใช้ PA6 ETF02 ใช้การเปรียบเทียบเคียงข้างนี้กับเกรดโครงสร้าง Juhai PA6/PA66 อีกสามเกรดที่มักปรากฏคู่กับ ETF02 ในตัวเลือกบิลออฟวัสดุยานยนต์และอุตสาหกรรมบ่อยที่สุด ทุกเกรดใช้การวางตำแหน่งระดับ Economy / Standard / Premium ตามที่ระบุ วิศวกรขายเทคนิคของเรายังสามารถแนะนำแนวทางไฮบริด (เช่น ETF02 สำหรับถ้วยสะท้อนตัวเรือนไฟร้อน + ETF01 สำหรับบีเซลสแน็ปฟิตเย็น) หากรูปทรงชิ้นงานของคุณมีหลายโซนความร้อนที่มีข้อกำหนดต่างกัน
| สมบัติ / เกณฑ์การเลือก | PA6 ETF02 เกรดนี้ · พรีเมียมชราความร้อน | PA6 ETF01 พรีเมียมปรับความเหนียวทนความร้อน | PA6 BFE01 มาตรฐานอเนกประสงค์ | PA66 BFE04 พรีเมียมทนความร้อนสูงยิ่ง |
|---|---|---|---|---|
| ระดับต้นทุน | พรีเมียม (สูงสุดในไลน์อัพ PA6) | พรีเมียม (+8–12% เทียบกับ ETF02 เนื่องจากอีลาสโตเมอร์) | มาตรฐาน (-15–20% เทียบกับ ETF02) | พรีเมียม (+20–28% เทียบกับ ETF02 เนื่องจากฐาน PA66) |
| เรซินฐานและ GF | PA6 พรีเมียม + E-glass 30% | PA6 พรีเมียม + E-glass 30% + อีลาสโตเมอร์ 8% | PA6 พรีเมียม + E-glass 30% | PA66 พรีเมียม + E-glass 30% |
| แพ็กเกจสารเสถียรภาพความร้อน | CuI/KI + อะโรมาติกเอมีน AO (คู่) | CuI/KI + Amine AO เดียวกับ ETF02 | Phenolic primary AO เท่านั้น (ไม่มีไฮไลด์ความร้อน) | CuI/KI + แพ็กเกจ AO เฉพาะ PA66 |
| ความต้านทานแรงดึง (ยังไม่ชรา) | 152 MPa | 134 MPa (ต่ำลงเนื่องจากอีลาสโตเมอร์) | 160 MPa (สูงสุดของกลุ่ม PA6 GF 30%) | 172 MPa |
| แรงกระแทก Izod มีรอยบาก @ 23°C | 14 kJ/m² | 28 kJ/m² (ปรับความเหนียว — เย็นที่สุด) | 16 kJ/m² | 15 kJ/m² |
| แรงกระแทก Izod มีรอยบาก @ -30°C | 6.2 kJ/m² (แตกบางส่วน) | 18 kJ/m² (ไม่แตก — สแน็ปฟิตเย็น) | 4.8 kJ/m² (เปราะ) | 7.5 kJ/m² |
| HDT @ 0.45 MPa | 210 °C | 206 °C | 203 °C | 250 °C (ร้อนที่สุดในกลุ่ม) |
| การคงแรงดึง @ 150°C × 3,000 ชม. | ≥ 80 % (การประกัน, รับประกันเป็นลายลักษณ์อักษร) | ≥ 78 % (การประกัน, ต่ำลงเล็กน้อยเนื่องจากอีลาสโตเมอร์) | < 40 % (ไม่ได้มุ่งหมาย; เปราะ) | ≥ 85 % (เคมี PA66 ดีที่สุดที่ >160°C) |
| การใช้งานต่อเนื่องสูงสุดระยะยาว | 150 °C (การประกันเป็นลายลักษณ์อักษร) | 145 °C | 105 °C (ไม่เสถียรภาพ) | 175 °C |
| CTI (ดัชนีการติดตามเปรียบเทียบ) | ≥ 500 V (PLC 1) | ≥ 475 V (PLC 1) | ≥ 600 V (PLC 0, เกรดไฟฟ้า) | ≥ 550 V (PLC 1) |
| สีมาตรฐาน | ดำ (CB, ไซเนอร์จิสต์ UV) | ดำ (CB, ไซเนอร์จิสต์ UV) | ดำ / ธรรมชาติ | ดำ |
| การไหลหลอม (MVR 275/5) | 33 cm³/10 นาที (เติมง่ายครีบบาง) | 24 cm³/10 นาที (ต่ำลงเนื่องจากอีลาสโตเมอร์) | 30 cm³/10 นาที | 22 cm³/10 นาที (PA66 ความหนืดหลอมสูงกว่า) |
| ความเหมาะสมการใช้งานที่ดีที่สุด | ตัวเรือนไฟหน้า, ตัวยึดปลายมอเตอร์, ใต้ฝากระโปรงร้อน (120–160°C ต่อเนื่อง) | ตัวเรือนไฟสภาพอากาศหนาวพร้อมสแน็ปฟิต, คลิปใต้ฝากระโปรงเผชิญแรงกระแทก -40°C | ตัวยึดโครงสร้างอุณหภูมิปานกลาง, อุตสาหกรรมทั่วไปต่ำกว่า 110°C — คุ้มค่าระดับมาตรฐาน | ชิ้นส่วนใกล้ไอเสียเทอร์โบ (160–180°C), สเปกที่ต้องใช้ HDT 250°C, ทุกอย่างที่ร้อนกว่าขีดจำกัด ETF02 |
| ระดับราคาโดยประมาณ (EXW) — อ้างอิงเท่านั้น | USD 2.10 / kg (PA6 พรีเมียมทนความร้อน) | USD 2.28 / kg (พรีเมียม + อีลาสโตเมอร์) | USD 1.82 / kg (มาตรฐานอเนกประสงค์) | USD 2.52 / kg (PA66 พรีเมียมทนความร้อน) |
| ความเสี่ยงสัมผัสทองแดง CuI/KI | ยับยั้ง — ผ่าน IEC 60426 | ยับยั้ง — ผ่าน IEC 60426 | ไม่มีสารเสถียรภาพทองแดงเลย — ไม่เกี่ยวข้อง | ยับยั้ง — ผ่าน IEC 60426 |
| MOQ สีมาตรฐาน | 1,000 kg (สีดำเท่านั้น) | 1,000 kg (สีดำเท่านั้น) | 1,000 kg (สีดำ); 3,000 kg (สีธรรมชาติ) | 1,000 kg (สีดำ) |
| หน้า / ลิงก์บนไซต์นี้ | (หน้านี้) | product-etf01-toughened.html | product-pa6-bfe01.html | product-pa66-bfe04.html |
เมื่อใดควรเลือก PA6 ETF02 เทียบทางเลือก — สรุปแผนผังการตัดสินใจ
✅ เลือก ETF02 หาก (ก) ต้องการการสัมผัสชราอากาศต่อเนื่อง 120–150°C เป็นเวลา >1,000 ชม., (ข) สเปก OEM เรียกร้องการประกันเป็นลายลักษณ์อักษร 150°C × 3,000 ชม. การคงแรงดึง ≥ 80%, (ค) สีคาร์บอนแบล็คเป็นที่ยอมรับหรือเป็นที่ต้องการ, และ (ง) ต้นทุนต้องอยู่ต่ำกว่าเกรดทนความร้อน PA66 GF
🔀 ก้าวขึ้นเป็น ETF01 (ปรับความเหนียว) หากชิ้นงานมีคุณสมบัติสแน็ปฟิตหรือแรงกระแทกเย็นถึง -30/-40°C รวมกับการชราความร้อน (เช่น บีเซลไฟยานยนต์ในฤดูหนาวสแกนดิเนเวียหรือแคนาดา)
🔀 ประหยัดเงินด้วย BFE01 (มาตรฐาน) หากอุณหภูมิใช้งานต่อเนื่องสูงสุดอยู่ต่ำกว่า 105°C และไม่มีข้อกำหนดชราความร้อนระยะยาว — BFE01 มี GF 30% และฐาน PA6 พรีเมียมเดียวกันที่ต้นทุนต่อกิโลกรัมต่ำกว่าประมาณ 18%
🔀 เปลี่ยนเป็น PA66 BFE04 หากสเปกต้องการ HDT เหนือ 220°C, การใช้งานต่อเนื่องเหนือ 160°C, หรือชิ้นงานอยู่ภายใน 100 mm จากใบร้อนเทอร์โบชาร์จเจอร์ / ตัวเร่งปฏิกิริยา
ขอใบเสนอราคาสั่งทำ ตัวอย่าง หรือเอกสารข้อมูล
กรอกแบบฟอร์มด้านล่างสำหรับ PA6 ETF02 หรือเกรดอื่นๆ วิศวกรขายเทคนิคของเรา — ซึ่งจัดการโปรแกรมตัวเรือนไฟยานยนต์และมอเตอร์อุตสาหกรรมโดยเฉพาะ — จะติดต่อคุณภายใน 24 ชั่วโมงพร้อมเอกสารข้อมูล PDF ฉบับเต็ม (รวมแผนภูมิเส้นโค้งการคงความร้อน 130/150/170°C), ราคา EXW / FOB / CFR, ระยะเวลาจัดส่ง และโลจิสติกส์ตัวอย่าง ตัวอย่างฟรี 2 kg มีสำหรับวัตถุประสงค์ประเมินแท้ (ค่าขนส่งเก็บปลายทางสำหรับการจัดส่งระหว่างประเทศ)