ไนลอนดัดแปลง PA66 · โมดูลัสสูง 50% ไฟเบอร์กลาส
PA66 GFE50 · เม็ดพลาสติก PA66 โมดูลัสสูงผสมไฟเบอร์กลาส 50%
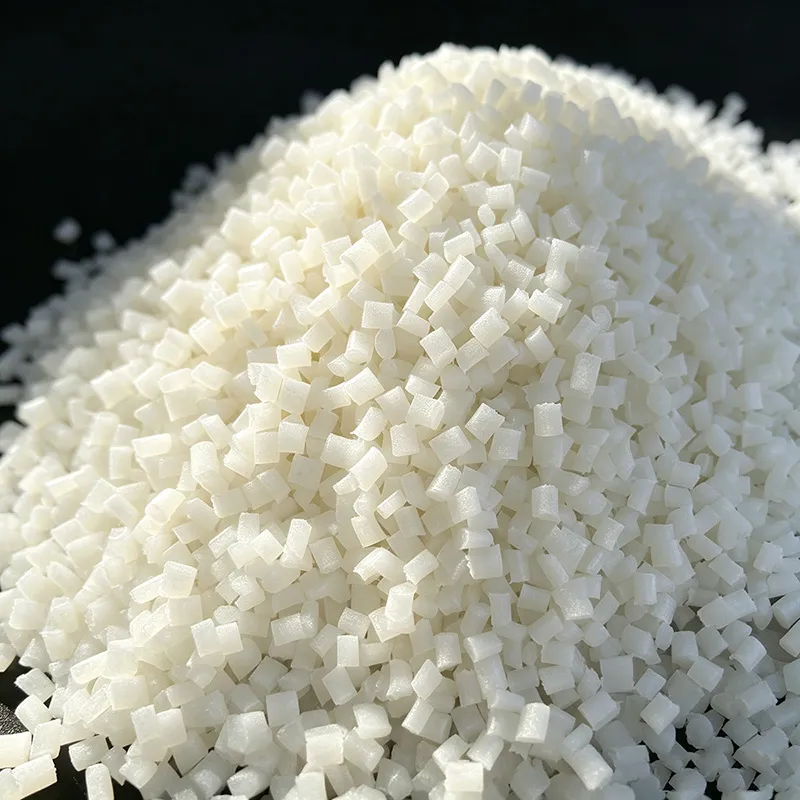
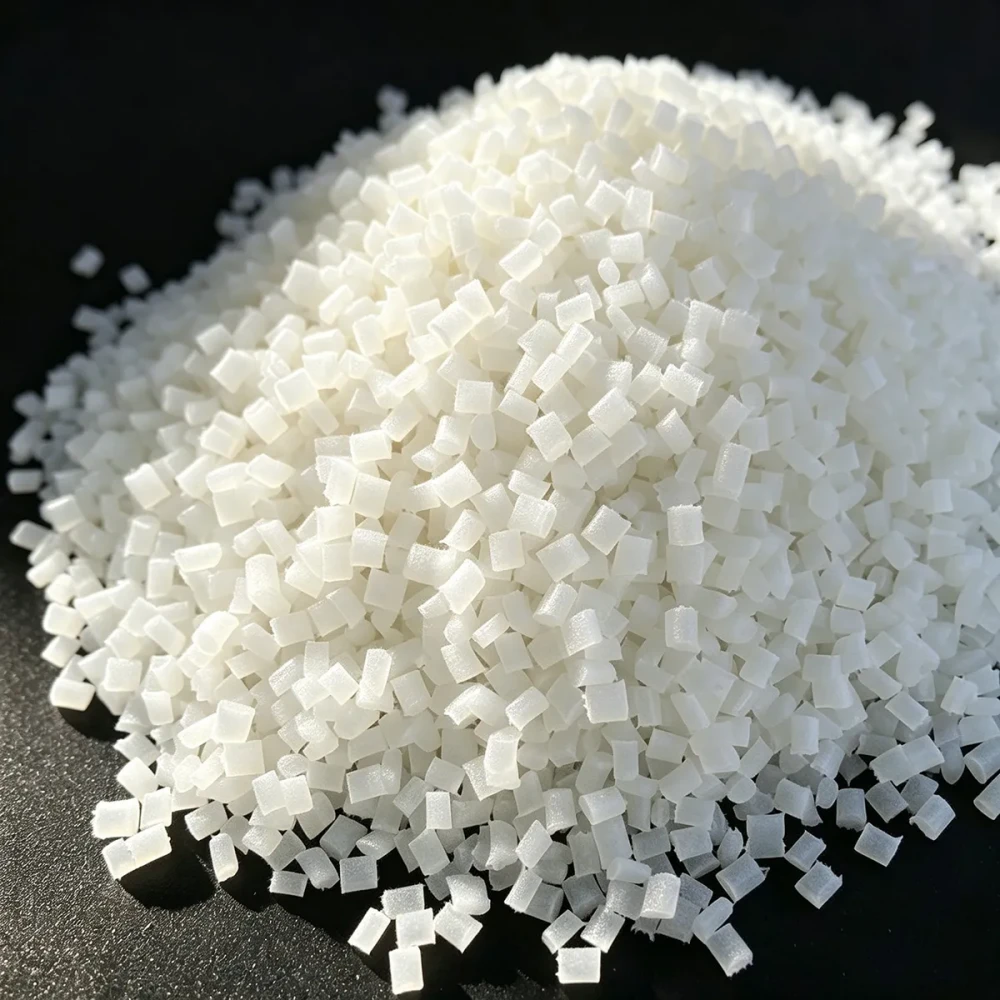
คอมโพสิต PA66 เกรดพรีเมียมเสริมด้วย ไฟเบอร์กลาส-E สับ 50% เพื่อความแข็งสูงสุดและเสถียรภาพของมิติ ความต้านทานแรงดึงถึง 220 MPa และโมดูลัสการดัด 13500 MPa — ประมาณสองเท่าของโมดูลัส PA66 มาตรฐาน 30% ไฟเบอร์กลาส ใกล้เคียงอัตราส่วนความแข็งต่อน้ำหนักของอลูมิเนียมหล่อ ออกแบบสำหรับชิ้นส่วนโครงสร้างทดแทนโลหะที่ต้องการความสามารถรับน้ำหนักสูง ความคืบต่ำ และความคลาดเคลื่อนมิติที่เข้มงวด: เฟืองความละเอียดสูง ตลับลูกปืน ใบพัดปั๊ม สปร็อกเกตคอนเวเยอร์ และขายึดรับน้ำหนัก สีดำมาตรฐานผสมคาร์บอนแบล็กสำหรับทนต่อรังสียูวีและการสึกหรอของผิว
| ความต้านทานแรงดึง (ISO 527) | 220 MPa |
|---|---|
| โมดูลัสการดัด (ISO 178) | 13500 MPa |
| HDT @ 1.82 MPa (ISO 75/Af) | 255 °C |
| HDT @ 0.45 MPa (ISO 75/Bf) | 262 °C |
| ความต้านทานแรงกระแทก Izod มีร่อง 23 °C (ISO 180/1A) | 10 kJ/m² |
| ความหนาแน่น (ISO 1183) | 1.57 g/cm³ |
| การหดตัวของแม่พิมพ์ — ทิศทางการไหล (ISO 294-4) | 0.20 % |
| ใบรับรอง | ISO 9001, ROHS 2.0, REACH |
ภาพรวมสินค้าและคุณสมบัติหลัก
PA66 GFE50 เป็นคอมโพสิตพลาสติกวิศวกรรมโมดูลัสสูง ผลิตโดย Juhai Plastics ใช้ เรซินฐาน PA66 เกรดพรีเมียม ความหนืดปานกลาง เสริมด้วย ไฟเบอร์กลาส-E สับคุณภาพสูงเคลือบไซเลน 50% ผสมบนไลน์เอ็กซ์ทรูเดอร์สกรูคู่หมุนตามทิศทาง การเติมไฟเบอร์กลาส 50% ผลัก PA66 ไปถึงขีดจำกัดความแข็งในทางปฏิบัติ — ที่ปริมาณนี้ โมดูลัสการดัดของคอมโพสิตถึง 13.5 GPa ซึ่งประมาณ 78% ของความแข็งอลูมิเนียมหล่อ (70 GPa) ด้วยความหนาแน่นเพียง 58% ของอลูมิเนียม (2.7 g/cm³) สำหรับชิ้นส่วนโครงสร้างที่ต้องการความแข็งคล้ายโลหะ โดยไม่มีน้ำหนัก ต้นทุน หรือปัญหาการกัดกร่อนของโลหะ PA66 GFE50 ให้อัตราส่วนความแข็งต่อน้ำหนักสูงที่สุดในกลุ่มโพลีอะไมด์ของ Juhai
ข้อได้เปรียบของสมรรถนะหลัก
โมดูลัสสูงที่สุดในกลุ่ม PA66: โมดูลัสการดัด 13500 MPa และโมดูลัสแรงดึง 15000 MPa — สูงกว่า PA66 30% ไฟเบอร์กลาสถึง 65% และเกือบ 3 เท่าของโมดูลัส PA66 ไม่เสริมแรง เหมาะสำหรับร่องยึดโครงสร้างผนังบางที่ต้องไม่โค้งงอภายใต้ภาระต่อเนื่อง
ความต้านทานแรงดึง 220 MPa: เทียบเท่าหรือสูงกว่าอลูมิเนียมหล่อเกรดต่ำ (เช่น AlSi9Cu3 ที่ ~220 MPa) ในด้านแรงดึง ทำให้สามารถทดแทนวัสดุโดยตรงสำหรับขายึดและตัวเรือนโครงสร้างที่รับภาระเบา
HDT 255 °C ที่ 1.82 MPa: ใกล้เคียงจุดหลอมเหลวของ PA66 (262 °C) สามารถใช้งานต่อเนื่องที่ 150-160 °C ภายใต้ภาระโดยไม่เกิดความคืบ และทนอุณหภูมิสูงชั่วคราวสูงสุด 220 °C
การหดตัวต่ำมากและเสถียรภาพมิติ: การหดตัวตามทิศทางการไหลที่ 0.20% เป็นหนึ่งในค่าที่ต่ำที่สุดของเทอร์โมพลาสติก ทำให้สามารถขึ้นรูปชิ้นส่วนที่ต้องการความคลาดเคลื่อนเข้มงวด (รูตลับลูกปืน วงกลมพิชเฟือง พินกำหนดตำแหน่ง) ได้โดยตรง ไม่ต้องผ่านการประมวลผลรอง
ความต้านทานความเหนื่อยล้าและความคืบสูง: โครงข่ายไฟเบอร์ 50% รองรับภาระสถิตและภาระวนรอบระยะยาวด้วยความคืบน้อยมาก — ฟันเฟืองและส่วนยื่นของสปร็อกเกตยังคงรักษาความถูกต้องของมิติแม้ผ่านหลายล้านรอบการทำงาน
การปกป้องผิวด้วยคาร์บอนแบล็ก: สีดำมาตรฐานผสมคาร์บอนแบล็ก 2.0% ให้ความต้านทานรังสียูวีสำหรับแอปพลิเคชันคอนเวเยอร์และปั๊มกลางแจ้ง และปรับปรุงความต้านทานการสึกหรอของผิวเมื่อเปรียบเทียบกับ PA66 สีธรรมชาติ
การกำหนดระดับต้นทุน
PA66 GFE50 จัดอยู่ในกลุ่มต้นทุน พรีเมียม สำหรับคอมโพสิต PA66 ซึ่งสะท้อนถึงปริมาณไฟเบอร์กลาสที่สูง (แม้ว่าไฟเบอร์กลาสจะถูกกว่าเรซิน PA66 แต่ปริมาณที่สูงจะเพิ่มต้นทุนการผสม เนื่องจากอัตราการผลิตลดลงและทำให้สกรูสึกหรอเร็วขึ้น) เปรียบเทียบกับผลิตภัณฑ์ระดับ มาตรฐาน ของเรา PA66 BFE04 (PA66 พรีเมียม 30% ไฟเบอร์กลาส ผลิตภัณฑ์อเนกประสงค์ทั่วไป) และผลิตภัณฑ์ระดับ ประหยัด PA6 GBA35 (PA6 ประหยัด 35% ไฟเบอร์กลาส สำหรับใช้งานโครงสร้างที่ไวต่อต้นทุน) สำหรับแอปพลิเคชันไฟฟ้าที่ต้องการสารหน่วงไฟและค่า CTI สูง โปรดดู PA66 FR-V0 ในส่วนผลิตภัณฑ์ที่เกี่ยวข้องด้านล่าง
แอปพลิเคชันที่แนะนำ
เฟืองความละเอียดสูง
เฟืองลดเกียร์ของเครื่องมือไฟฟ้า เฟืองส่งกำลังของเครื่องใช้ในบ้าน และเฟืองโมดูลเล็ก โดยโมดูลัส 13.5 GPa ป้องกันฟันเฟืองโค้งงอภายใต้แรงบิด และการหดตัว 0.20% รักษาความถูกต้องของวงกลมพิช
ตลับลูกปืน
ตลับลูกปืนลูกกลิ้งและลูกปืนบอล สำหรับลูกปืนอุตสาหกรรมและยานยนต์ ความแข็งสูงรักษาระยะห่างของลูกกลิ้งแม้ความเร็วรอบสูง เมทริกซ์ PA66 ที่มีแรงเสียดทานต่ำ ไม่จำเป็นต้องใช้สารหล่อลื่นเพิ่มเติมสำหรับดีไซน์หลายแบบ
ใบพัดและตัวเรือนปั๊ม
ใบพัดปั๊มแรงเหวี่ยงและตัวเรือนวอลิวท์ สำหรับปั๊มน้ำและสารเคมี ทนต่อการกัดกร่อนจากการเกิดโพรงอากาศได้ดีกว่าเกรด PA6 เสริมไฟเบอร์กลาส ค่า HDT 255 °C รองรับการทำงานของปั๊มหมุนเวียนน้ำร้อน
ขายึดโครงสร้าง (ทดแทนโลหะ)
ขายึดรับน้ำหนักทดแทนอลูมิเนียมได-คาสต์ สำหรับยานยนต์ เครื่องใช้ในบ้าน และอุปกรณ์อุตสาหกรรม ความต้านทานแรงดึง 220 MPa + โมดูลัสการดัด 13.5 GPa ด้วยความหนาแน่นเพียง 58% ของอลูมิเนียม
สปร็อกเกตคอนเวเยอร์และลูกกลิ้ง
สปร็อกเกตโซ่คอนเวเยอร์ ลูกกลิ้งพาสซีฟ และแถบป้องกันการสึกหรอ ผิวผสมคาร์บอนแบล็กทนต่อรังสียูวีกลางแจ้ง การหดตัว 0.20% รักษาความถูกต้องของพิชฟันสปร็อกเกต สำหรับประกบกับโซ่เหล็ก
ชิ้นส่วนมอเตอร์และพัดลม
ขายึดปลายคอมมิวเตเตอร์มอเตอร์ไฟฟ้า ฮับพัดลม และรากใบพัด โดยความแข็งสูงต้านทานแรงเหวี่ยง และค่า HDT 255 °C ทนความร้อนของขดลวดมอเตอร์
คุณสมบัติเชิงกลและทางกายภาพทั้งหมด
ค่าทั้งหมดทดสอบตามมาตรฐาน ISO โดยใช้ชิ้นทดสอบหลายวัตถุประสงค์ที่ฉีดขึ้นรูปหนา 4 มม. ปรับสภาวะที่ 23 °C / ความชื้นสัมพัทธ์ 50% เป็นเวลา 16 ชั่วโมง เว้นแต่จะระบุไว้เป็นอย่างอื่น มีใบรับรองความสอดคล้อง CoC ต่อล็อตให้มาพร้อมกับการจัดส่งทุกครั้ง
คุณสมบัติเชิงกล (ก่อนการชรา)
| คุณสมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| ความต้านทานแรงดึง | ISO 527 | 220 MPa |
| โมดูลัสยืดหยุ่นแรงดึง | ISO 527 | 15000 MPa |
| เปอร์เซ็นต์การยืดที่จุดยอม | ISO 527 | 1.8 % |
| เปอร์เซ็นต์การยืดที่จุดแตก | ISO 527 | 2.0 % |
| ความต้านทานแรงดัด | ISO 178 | 335 MPa |
| โมดูลัสการดัด | ISO 178 | 13500 MPa |
| ความต้านทานแรงกระแทก Izod มีร่อง (1A), 23 °C | ISO 180 | 10 kJ/m² |
| ความต้านทานแรงกระแทก Izod ไม่มีร่อง (1U), 23 °C | ISO 180 | 45 kJ/m² |
| ความต้านทานแรงกระแทก Charpy มีร่อง (1eA), 23 °C | ISO 179 | 8 kJ/m² |
| ความแข็ง Rockwell (เกจ R) | ISO 2039-2 | R 121 |
| ความต้านทานแรงอัด | ISO 604 | 190 MPa |
| ความต้านทานแรงเฉือน | ISO 3501 | 105 MPa |
คุณสมบัติทางความร้อน
| คุณสมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| อุณหภูมิการเบี่ยงเบนภายใต้ความร้อน @ 1.82 MPa | ISO 75/Af | 255 °C |
| อุณหภูมิการเบี่ยงเบนภายใต้ความร้อน @ 0.45 MPa | ISO 75/Bf | 262 °C |
| อุณหภูมิอ่อนตัว Vicat (ภาระ B/50) | ISO 306 | 256 °C |
| จุดยอดหลอมเหลว (DSC, 10 °C/นาที) | ISO 11357 | 262 °C |
| สัมประสิทธิ์การขยายตัวทางความร้อนเชิงเส้น (ทิศทางการไหล) | ISO 11359-2 | 2.2 × 10⁻⁵ °C⁻¹ |
| สัมประสิทธิ์การขยายตัวทางความร้อนเชิงเส้น (ทิศทางขวางการไหล) | ISO 11359-2 | 6.5 × 10⁻⁵ °C⁻¹ |
| อุณหภูมิใช้งานต่อเนื่องระยะยาว (อากาศ ไม่มีภาระ) | ทดสอบภายใน / การประมาณค่า ISO 2578 | 150 °C |
| อุณหภูมิสูงสุดชั่วคราว (สะสม < 100 ชั่วโมง) | — | 220 °C |
คุณสมบัติทางกายภาพ ไฟฟ้า และอื่นๆ
| คุณสมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| ความหนาแน่น | ISO 1183 | 1.57 g/cm³ |
| อัตราการไหลของมวลหลอมเหลว MVR 280 °C, 5.0 kgf | ISO 1133 | 16 cm³/10 นาที |
| การหดตัวของแม่พิมพ์ — ทิศทางการไหล | ISO 294-4 | 0.20 % |
| การหดตัวของแม่พิมพ์ — ทิศทางขวางการไหล | ISO 294-4 | 0.70 % |
| การดูดซึมน้ำ (24 ชั่วโมง แช่น้ำที่ 23 °C) | ISO 62 | 0.55 % |
| การดูดซึมน้ำที่สมดุล (ความชื้นสัมพัทธ์ 50%) | ISO 62, ทดสอบระยะยาว | ~ 1.8 % |
| ดัชนีติดตามเปรียบเทียบ CTI | IEC 60112 | ≥ 500 V (ระดับสมรรถนะ 1) |
| ความต้านทานผิว | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| ความต้านทานเชิงปริมาตร | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| ความแข็งแรงไดอิเล็กตริก (ชั่วคราว หนา 2 มม.) | IEC 60243-1 | 16 kV/mm |
การควบคุมคุณภาพและวิธีการทดสอบการผลิต
ทุกล็อตของ PA66 GFE50 ผ่านขั้นตอนการตรวจสอบคุณภาพตาม ISO 9001 ก่อนจำหน่าย เนื่องจากปริมาณไฟเบอร์กลาส 50% เป็นตัวแปรสำคัญของสมรรถนะ — การเปลี่ยนแปลง ±2% ของปริมาณ GF จะทำให้โมดูลัสเปลี่ยนประมาณ ~600 MPa และการหดตัวเปลี่ยน 0.02% — เราจึงตรวจวัดปริมาณไฟเบอร์กลาสในทุกล็อตการผลิตด้วยวิธี LOI (การสูญเสียน้ำหนักจากการเผาไหม้) ไม่ใช่เพียงเป็นระยะๆ
ตารางทดสอบก่อนปล่อยล็อต (ทำการทดสอบทุกล็อตขนาด 1000 kg)
| รายการทดสอบ | มาตรฐาน / วิธีทดสอบ | ความถี่ในการทดสอบ | ขีดจำกัดข้อมูลจำเพาะ (ผ่าน = ปล่อยสินค้า) |
|---|---|---|---|
| อัตราการไหลของมวลหลอมเหลว MVR @ 280 °C / 5 kg | ISO 1133-1 | ทุกล็อต | 13 – 19 cm³/10 นาที (±18% ค่าเป้าหมาย 16) |
| ความหนาแน่น (เม็ดพลาสติก) | ISO 1183-1 (วิธี A) | ทุกล็อต | 1.555 – 1.585 g/cm³ |
| ปริมาณความชื้น (สภาพบรรจุภัณฑ์เดิม) | การไตเตรตคาร์ลฟิชเชอร์ | ทุกล็อต | < 0.15 % (ลูกค้าต้องอบแห้งจน < 0.06% ก่อนฉีดขึ้นรูป) |
| ปริมาณไฟเบอร์กลาส (เผาไหม้ / LOI) | ISO 3451-1 | ทุกล็อต | 48.5 – 51.5 % โดยน้ำหนัก |
| ความต้านทานแรงดึงก่อนชรา (ชิ้นทดสอบแท่ง ISO) | ISO 527-1/-2, ความเร็ว 1 มม./นาที | ทุกล็อต ค่าเฉลี่ยจาก 5 ชิ้นทดสอบ | ≥ 210 MPa (CpK ≥ 1.33 เทียบกับค่าที่กำหนด 220) |
| โมดูลัสแรงดึงก่อนชรา | ISO 527 พร้อมอุปกรณ์วัดการยืด | ทุกล็อต | ≥ 14200 MPa |
| ความต้านทานแรงกระแทก Izod มีร่อง @ 23 °C | ISO 180/1A, 10 ชิ้นทดสอบ | ทุกล็อต | ≥ 8.5 kJ/m² ต่อชิ้น ค่าเฉลี่ย ≥ 9.5 |
| HDT @ 1.82 MPa (ก่อนชรา) | ISO 75-1/Af, วางแบบราบ | ทุกล็อต 3 ชิ้นทดสอบ | ≥ 250 °C (CpK ≥ 1.3 เทียบกับค่าที่กำหนด 255) |
| การหดตัวของแม่พิมพ์ — ทิศทางการไหล (แผ่น 60×60×2 มม.) | ISO 294-4 | ทุกล็อต | 0.17 – 0.23 % |
| การวัดสี L*a*b* (เม็ดพลาสติก มาตรฐานสีดำ) | CIE LAB D65 10°, แผ่นทดสอบ 30 มม. | ทุกล็อต เปรียบเทียบกับมาตรฐานอ้างอิง | ΔE (CMC 2:1) ≤ 1.0 เทียบกับแผ่นสีหลัก |
| การตรวจสอบ ROHS / REACH SVHC | XRF + เคมีเปียกภายใน | ทุกล็อต; ทำการตรวจสอบ GC-MS เต็มรูปแบบทุก 3 เดือน | ผ่านตาม EU 2015/863 และการอัปเดต SVHC ฉบับที่ 248 |
การควบคุมกระบวนการทางสถิติและเป้าหมายค่า CpK
ความต้านทานแรงดึง: ค่าที่กำหนด 220 MPa ขีดล่างของข้อมูลจำเพาะ 210 MPa → ค่าต่ำสุด CpK ≥ 1.33 สำหรับทุกล็อต
โมดูลัสแรงดึง: ค่าที่กำหนด 15000 MPa ขีดล่างของข้อมูลจำเพาะ 14200 MPa → CpK ≥ 1.33
ปริมาณไฟเบอร์กลาส: ค่าที่กำหนด 50% ขอบเขตข้อมูลจำเพาะ 48.5-51.5% → CpK ≥ 1.50 (ถูกควบคุมอย่างเข้มงวด เนื่องจากปริมาณ GF มีอิทธิพลต่อคุณสมบัติเชิงกลและการหดตัวทั้งหมด)
HDT @ 1.82 MPa: ค่าที่กำหนด 255 °C ขีดล่างของข้อมูลจำเพาะ 250 °C → CpK ≥ 1.30
ชุดข้อมูล SPC ครบชุด รวมถึงแผนภูมิ X-bar R ฮิสโตแกรม และรายงาน CpK สำหรับ 20 ล็อตการผลิตล่าสุด สามารถขอได้ตามความประสงค์
คำแนะนำในการประมวลผลและการจัดการ
พารามิเตอร์การฉีดขึ้นรูป
การเติมไฟเบอร์กลาส 50% ของ PA66 GFE50 ต้องการการตั้งค่าเครื่องฉีดขึ้นรูปที่มีความแข็งแรงมากกว่าเกรด 30% ไฟเบอร์กลาส มวลหลอมเหลวมีความหนืดสูงและมีฤทธิ์ขัดผิว จึงต้องลดการแตกของไฟเบอร์ภายในสกรูให้น้อยที่สุด เพื่อรักษาค่าโมดูลัสสูงที่ออกแบบไว้สำหรับเกรดนี้ โปรดปฏิบัติตามการตั้งค่าด้านล่าง
| พารามิเตอร์กระบวนการ | ช่วงที่แนะนำ | หมายเหตุ / ขีดจำกัด |
|---|---|---|
| การอบแห้งล่วงหน้า (จำเป็นอย่างยิ่ง) | 90 °C × 4 ชั่วโมง; ใช้เครื่องอบแห้งดูดความชื้นจนความชื้น < 0.06% | เข้มงวดกว่า PA66 30% ไฟเบอร์กลาส (≤ 0.08%) พื้นที่ผิวไฟเบอร์ที่มากขึ้นจะรวบรวมความชื้นให้กลายเป็นจุดเกิดรอยริ้วสีเงินมากขึ้น ควรใช้เครื่องอบแห้งที่จุดน้ำค้าง -40 °C |
| อุณหภูมิบาเรล — ด้านหลัง / กลาง / ด้านหน้า | 265 °C / 280 °C / 290 °C | โปรไฟล์อุณหภูมิค่อยๆ เพิ่มขึ้น อย่าให้โซนใดสูงกว่า 295 °C PA66 จะสลายตัวอย่างรวดเร็วเมื่อสูงกว่า 300 °C |
| อุณหภูมินอซเซิล | 285-292 °C | ต่ำกว่าโซนด้านหน้าเล็กน้อย เพื่อป้องกันการหยดของมวลหลอมเหลว อย่าให้สูงกว่า 295 °C |
| เวลาอยู่ภายในบาเรลสูงสุด | < 5 นาที ที่อุณหภูมิ ≤ 290 °C | มวลหลอมเหลวที่มีปริมาณไฟเบอร์สูงเก็บสะสมความร้อนได้ดี เวลาอยู่นานจะทำให้ PA66 เกิดไฮโดรไลซิสและโซ่โมเลกุลแตก ส่งผลให้ความต้านทานแรงดึงและแรงกระแทกลดลง ควรใช้เครื่องที่เล็กที่สุดที่สามารถเติมปริมาณช็อตได้ |
| อุณหภูมิแม่พิมพ์ | 80-110 °C | แนะนำ ≥ 90 °C เพื่อผลึกของ PA66 ที่เหมาะสมและการเปียกผิวไฟเบอร์อย่างสมบูรณ์ 100-110 °C สำหรับผิวเกรด A ของชิ้นส่วนที่เห็นได้ |
| ความดันฉีด | 100-160 MPa | มวลหลอมเหลวที่มีไฟเบอร์สูงต้องการความดันฉีดสูงขึ้น สำหรับร่องยึดและบอสหนาอาจต้องใช้ค่าสูงสุดของช่วง |
| ความดันถ่วง | 60-80% ของความดันฉีด | เวลาถ่วง: 15-30 วินาที ขึ้นอยู่กับความหนาผนัง มีความสำคัญอย่างยิ่งต่อความถูกต้องของการหดตัวต่ำ |
| ความดันย้อนกลับของสกรู | 4-8 bar | ระดับปานกลาง หลีกเลี่ยง >10 bar ซึ่งจะทำให้แรงเฉือนมากเกินไป สั้นความยาวไฟเบอร์ที่คงเหลือ และลดค่าโมดูลัส |
| ความเร็วรอบสกรู (RPM) | 60-100 rpm | ความเร็วต่ำถึงปานกลาง เพื่อลดการสึกหรอของไฟเบอร์และการเพิ่มขึ้นอย่างกะทันหันของความร้อนจากแรงเฉือน |
| วัสดุสกรู / บาเรล | เหล็กเครื่องมือชุบแข็งเต็มระบบ (HRC 58+) หรือบาเรลไบเมทัลเคลือบ WC | จำเป็นอย่างยิ่ง 50% ไฟเบอร์กลาสมีฤทธิ์ขัดผิวสูง บาเรลที่ทำนิตริเดชันจะสึกหรอภายใน 150,000 รอบการทำงาน เคลือบโครเมียมจะเสียภายใน 50,000 รอบ ควรจัดงบประมาณสำหรับการซ่อมแซมสกรูทุก 80-120,000 รอบการทำงาน |
| อัตราส่วนวัสดุบดรีไซเคิล | ≤ 15 % | ต่ำกว่าเกรด 30% ไฟเบอร์กลาส เนื่องจากการบดรีไซเคิลจะทำให้ไฟเบอร์ที่สั้นอยู่แล้วสั้นลงอีก การใช้วัสดุบดรีไซเคิล >15% จะทำให้โมดูลัสต่ำกว่าข้อมูลจำเพาะ ต้องอบแห้งวัสดุบดรีไซเคิลแยกก่อนผสม |
| ขั้นตอนการล้างเครื่องเมื่อเปลี่ยนวัสดุ | PA66 ธรรมชาติไม่เสริมแรง หรือสารล้างเครื่องเชิงพาณิชย์ฐาน PP | อย่าล้าง GFE50 ด้วย PP หรือ PE ไม่เสริมแรงโดยตรง เพราะเศษไฟเบอร์กลาสที่เหลือจะทำให้การผลิตครั้งต่อไปเกิดการปนเปื้อน |
การเก็บรักษาและอายุการเก็บรักษา
เก็บไว้ในถุงเดิมที่ปิดสนิท ที่อุณหภูมิต่ำกว่า 35 °C และความชื้นสัมพัทธ์ต่ำกว่า 70%
หลีกเลี่ยงแสงแดดโดยตรง แหล่งความร้อน หรือเปลวไฟ
อายุการเก็บรักษาภายใต้สภาวะที่เหมาะสม: 24 เดือน นับจากวันที่ผลิตที่พิมพ์บนฉลากถุง
เมื่อเปิดถุงแล้ว ควรใช้ภายใน 3 สัปดาห์ หรือปิดถุงใหม่พร้อมซองดูดความชื้น เพื่อป้องกันการดูดซึมความชื้นก่อนใช้งาน (PA66 ดูดซึมความชื้นได้เร็วกว่า PA6)
อย่าผสมเม็ดพลาสติก GFE50 กับเกรด PA66 ที่มีปริมาณไฟเบอร์กลาสต่ำกว่า ในถังเก็บหรือท่อป้อนเครื่องอบแห้งเดียวกัน — แม้เพียง 5% ของเกรด 30% ไฟเบอร์กลาส ก็จะทำให้ปริมาณไฟเบอร์รวมลดลง และทำให้โมดูลัสต่ำกว่าข้อมูลจำเพาะ
คู่มือแก้ไขปัญหาการฉีดขึ้นรูป
การเติมไฟเบอร์กลาส 50% ของ PA66 GFE50 จะทำให้เกิดประเภทข้อบกพร่องเฉพาะที่พบน้อยหรือไม่พบในเกรด 30% ไฟเบอร์กลาส โปรดใช้ตารางด้านล่างเป็นข้อมูลอ้างอิงเบื้องต้นสำหรับการแก้ไขปัญหา
| ข้อบกพร่อง / อาการ | สาเหตุหลักที่เป็นไปได้มากที่สุด | ขั้นตอนการแก้ไข |
|---|---|---|
| รอยริ้วสีเงิน (splay marks) รวมกลุ่มใกล้ประตูฉีดและบริเวณฐานร่องยึด | 1) การอบแห้งล่วงหน้าไม่เพียงพอ ความชื้นที่เหลือ > 0.06%; 2) ความเร็วฉีดสูงเกินไปผ่านประตูฉีดขนาดเล็ก; 3) อุณหภูมิบาเรลสูงเกินไปทำให้ PA66 เกิดไฮโดรไลซิส | ขั้นตอนที่ 1: วัดความชื้นของเม็ดพลาสติกอีกครั้งด้วยวิธีคาร์ลฟิชเชอร์ที่ปากป้อนเครื่อง หาก >0.06%: ต่อเวลาออบแห้งอีก 2 ชั่วโมงที่ 90 °C ตรวจสอบจุดน้ำค้าง ≤ -40 °C ขั้นตอนที่ 2: ลดความเร็วฉีดลง 20% ในเฟสแรก ขั้นตอนที่ 3: ลดอุณหภูมิโซนหน้า / นอซเซิลลง 5 °C ตรวจสอบว่าไม่มีโซนใดสูงกว่า 295 °C ขั้นตอนที่ 4: จำกัดอัตราส่วนวัสดุบดรีไซเคิลสูงสุด ≤15% และอบแห้งแยกกัน |
| ค่าโมดูลัสแรงดึงของชิ้นงานที่ฉีดขึ้นรูปวัดได้ต่ำกว่าค่าที่กำหนด 13.5 GPa ถึง 10-15% | 1) ไฟเบอร์แตกมากเกินไปจากความเร็วรอบสกรูสูงเกินไป หรือความดันย้อนกลับสูง; 2) อัตราส่วนวัสดุบดรีไซเคิล >15% ทำให้ไฟเบอร์สั้นลงอีก; 3) อุณหภูมิบาเรลต่ำเกินไป ทำให้ไฟเบอร์ไม่เปียกผิวอย่างสมบูรณ์ | ขั้นตอนที่ 1: ลดรอบสกรูเป็น 60-70 และความดันย้อนกลับเป็น 4-5 bar ขั้นตอนที่ 2: ตรวจสอบว่าอัตราส่วนวัสดุบดรีไซเคิล ≤15% หากใช้ ให้ทดสอบตัวอย่างวัสดุบริสุทธิ์ 100% เปรียบเทียบ ขั้นตอนที่ 3: ตรวจสอบว่าโซนกลางและโซนหน้าอุณหภูมิไม่ต่ำกว่า 280/290 °C อุณหภูมิมวลหลอมเหลวต่ำจะทำให้ไฟเบอร์ไม่เปียกผิวอย่างสมบูรณ์ ขั้นตอนที่ 4: วัดความยาวไฟเบอร์ภายในชิ้นงาน (เผาไหม้ + กล้องจุลทรรศน์); ความยาวไฟเบอร์ที่คงเหลือเฉลี่ยควร ≥ 0.15 มม. |
| สกรูและบาเรลสึกหรอมากเกินไป (เห็นผงโลหะในมวลหลอมเหลว ค่า MVR เพิ่มขึ้นตามเวลา) | 1) สกรู / บาเรลไม่ได้ชุบแข็งเต็มระบบหรือไม่ใช่ไบเมทัล; 2) ทำงานด้วยความดันย้อนกลับสูง ทำให้การเสียดสีขัดผิวมากขึ้น; 3) ปริมาณไฟเบอร์กลาสสูงกว่าข้อมูลจำเพาะ (ไม่น่าจะเกิดถ้าสินค้าจาก Juhai แต่ควรตรวจสอบด้วยวิธี LOI) | ขั้นตอนที่ 1: ตรวจสอบว่าสกรู / บาเรลชุบแข็งเต็มระบบ HRC 58+ หรือเป็นไบเมทัลเคลือบ WC หากเป็นแบบนิตริเดชันหรือเคลือบโครเมียมอย่างเดียวให้เปลี่ยน ขั้นตอนที่ 2: ลดความดันย้อนกลับเป็น 4 bar ขั้นตอนที่ 3: ทำการทดสอบ LOI สำหรับล็อตปัจจุบัน เพื่อยืนยันว่า GF อยู่ในช่วง 48.5-51.5% ขั้นตอนที่ 4: กำหนดตารางตรวจสอบสกรู-บาเรลทุก 50,000 รอบการทำงาน เปลี่ยนซับบาเรลเมื่อช่องว่างเกิน 0.15 มม. |
| ชิ้นงานโค้งงอ บนขายึดโครงสร้างแบน หรือชิ้นเปล่าเฟือง | 1) ความแตกต่างของมิติสูง (การหดตัวทิศทางการไหล 0.20% เทียบกับการหดตัวทิศทางขวาง 0.70%); 2) ปิดความดันถ่วงเร็วเกินไป; 3) อุณหภูมิแม่พิมพ์ไม่สมดุล | ขั้นตอนที่ 1: ตั้งอุณหภูมิแม่พิมพ์ทั้งสองครึ่งเป็น 90-100 °C ด้วยตัวควบคุมอุณหภูมิแยกกัน ขั้นตอนที่ 2: ต่อเวลาถ่วงให้นานขึ้น ตรวจสอบด้วยการทำ short-shot ว่าประตูฉีดไม่แข็งตัวก่อนถึงจุดสูงสุดของความดันถ่วง ขั้นตอนที่ 3: สำหรับชิ้นงานกว้าง >150 มม. ให้ใช้ประตูฉีดแบบพัดลมหรือไดอะแฟรม เพื่อจัดทิศทางการวางตัวของไฟเบอร์ให้สม่ำเสมอ ขั้นตอนที่ 4: กำหนดค่าชดเชยการหดตัวของเหล็ก 0.20% ในทิศทางการไหล และ 0.70% ในทิศทางขวางอย่างสม่ำเสมอ |
| รอยสีน้ำตาล / สีเหลืองอำพัน ตรงจุดสิ้นสุดการเติมแม่พิมพ์ หรือใกล้นอซเซิล | 1) เวลาอยู่ภายในบาเรลนานเกินไป (>5 นาที) ที่อุณหภูมิสูง; 2) บริเวณตายในบาเรล / ปลายนอซเซิล; 3) อุณหภูมิโซนหน้า >295 °C | ขั้นตอนที่ 1: คำนวณเวลาอยู่ภายในบาเรล ต้อง < 300 วินาที ที่ ≤290 °C หากเกินให้ลดปริมาณช็อตหรือเปลี่ยนเป็นเครื่องที่เล็กกว่า ขั้นตอนที่ 2: ลดอุณหภูมิโซนหน้า / นอซเซิลเป็น 285/288 °C และล้างเครื่องด้วย PA66 ธรรมชาติ 10 ช็อตเต็ม ขั้นตอนที่ 3: ตรวจสอบปลายนอซเซิลและทอร์ปิโดว่ามีวัสดุคาร์บอนตกค้างหรือไม่ ขั้นตอนที่ 4: ติดตั้งตัวจับเวลาหยุดสกรู ที่จะลดอุณหภูมิโซนหลังลง 10 °C เมื่อหยุดทำงานมากกว่า 2 นาที |
| ขนาดพิชฟันเฟืองอยู่นอกขอบเขตความคลาดเคลื่อน หลังจากฉีดขึ้นรูป | 1) การแปรผันของการหดตัว เนื่องจากความดันถ่วงหรือเวลารอบไม่เสถียร; 2) อุณหภูมิแม่พิมพ์ลอยตัว; 3) การเปลี่ยนแปลงปริมาณ GF ระหว่างล็อต ทำให้ค่าการหดตัวเปลี่ยนแปลง | ขั้นตอนที่ 1: ตรวจสอบความดันถ่วงและเวลาถ่วงสามารถทำซ้ำได้ (ความสามารถเครื่อง ±2%) ขั้นตอนที่ 2: ยืนยันอุณหภูมิแม่พิมพ์คงที่ ±2 °C ขั้นตอนที่ 3: ตรวจสอบเอกสาร CoC ของแต่ละล็อตสำหรับปริมาณ GF — การเปลี่ยนแปลง 1% ของ GF ทำให้การหดตัวทิศทางการไหลเปลี่ยนแปลงประมาณ 0.01% ขั้นตอนที่ 4: สำหรับเฟืองความละเอียดสูง ทำต้นแบบด้วยล็อตผลิตจริงที่พารามิเตอร์สุดท้าย; ค่าชดเชยการหดตัวของเฟืองโดยทั่วไปคือ 0.20% บนวงกลมพิช |
ใบรับรอง การปฏิบัติตามมาตรฐาน & รีวิวจากลูกค้าที่ยืนยันแล้ว
ใบรับรองวัสดุและข้อความปฏิบัติตามมาตรฐาน
PA66 GFE50 ผลิตภายใต้ระบบจัดการคุณภาพที่ได้รับใบรับรอง ISO 9001:2015 ที่โรงงานผลิต Ningbo Juhai Lianghui ทุกล็อตผลิตถูกทดสอบตามข้อกำหนดกฎหมายภูมิภาคที่บังคับ; ใบรับรองและจดหมายปฏิบัติตามมาตรฐาน LoC สามารถดาวน์โหลดได้ตามคำขอ หรือส่งพร้อมกับใบแจ้งหนี้การค้าทุกฉบับโดยอัตโนมัติ
ISO 9001:2015
ระบบจัดการคุณภาพ — สายการผลิตทั้งหมด การตรวจสอบสินค้าเข้า และการปล่อยสินค้าล็อตสุดท้าย ได้รับการรับรองโดยผู้ตรวจสอบภายนอกที่ได้รับการรับรองจาก CNAS หมายเลขใบรับรองสามารถขอได้ตามความประสงค์
ROHS 2.0 (EU 2015/863)
ข้อจำกัดสารอันตราย 10 ชนิด (Pb, Cd, Hg, Cr VI, PBB, PBDE, DIBP, DBP, BBP, DEHP) ทุกล็อตผ่านการตรวจสอบ XRF; ทำการสแกน GC-MS เต็มรูปแบบทุก 3 เดือน มีจดหมายปฏิบัติตามมาตรฐานให้มาพร้อมทุกการจัดส่ง
REACH SVHC (สหภาพยุโรป)
ปฏิบัติตามการอัปเดตฉบับที่ 248 ของรายชื่อผู้สมัครสารที่กังวลสูง มีรายงานการตรวจสอบภายนอกประจำปีให้ใช้ได้; สารที่อยู่ในรายชื่อ SVHC ทั้งหมดมีปริมาณต่ำกว่าเกณฑ์ 0.1% ตามน้ำหนัก
IEC 60112 CTI ≥ 500 V
ดัชนีติดตามเปรียบเทียบ ระดับสมรรถนะ PLC 1 ทดสอบตาม IEC 60112 สารละลาย A บนแผ่นทดสอบหนา 3 มม. เหมาะสำหรับชิ้นส่วนโครงสร้างที่ไม่นำกระแสไฟฟ้าในชุดประกอบอุปกรณ์ไฟฟ้า
พร้อมใช้งาน IMDS / PPAP
รองรับการป้อนข้อมูลวัสดุลงระบบ IMDS สำหรับโปรแกรมยานยนต์ แพ็คเกจส่งเอกสาร PPAP ระดับ-3 (SPC, ข้อมูลถ่ายทอดข้อมูลจำเพาะ, ประวัติ CoC, PFMEA) ให้ใช้ได้สำหรับชิ้นส่วนผลิตที่ผ่านการคัดเลือก
การตรวจสอบปริมาณไฟเบอร์กลาสต่อล็อต
ทุกการจัดส่งล็อตมาพร้อมเอกสาร CoC ซึ่งประกอบด้วยปริมาณไฟเบอร์กลาส (LOI), ความต้านทานแรงดึง, โมดูลัส, HDT และ MVR — สามารถติดตามย้อนไปถึงล็อตการผสมและรหัสล็อตวัตถุดิบดั้งเดิมได้
รีวิวจากลูกค้าที่ยืนยันแล้วและกรณีศึกษา
การรับประกันคุณภาพ การรับประกันผลิตภัณฑ์ และภาระหน้าที่สนับสนุนทางวิศวกรรม
เนื่องจาก PA66 GFE50 ถูกกำหนดใช้สำหรับชิ้นส่วนความละเอียดสูงและโครงสร้าง ซึ่งความแข็งและความถูกต้องของมิติเป็นสิ่งสำคัญ เราจึงให้การรับประกันสมรรถนะวัสดุเป็นลายลักษณ์อักษรแก่วัสดุนี้ ภาระหน้าที่ด้านล่างนี้ มีผลใช้ได้กับทุกล็อตการค้า PA66 GFE50 ที่สั่งซื้อผ่านสำนักงานขาย Ningbo และจัดส่งตามการยืนยันคำสั่งซื้อขายของ Juhai ที่ลงลายมือชื่อ
| การรับประกันข้อบกพร่องมาตรฐาน | 12 เดือน นับจากวันที่จัดส่ง สำหรับข้อบกพร่องจากการผลิต (ปริมาณ GF ไม่ถูกต้อง สีผิด การปนเปื้อน ค่า MVR / ความต้านทานแรงดึง / HDT นอกข้อมูลจำเพาะ ที่ผ่าน QC แต่ถูกจัดส่งผิดพลาด) เปลี่ยนล็อตทั้งหมด + ชำระค่าขนส่งตามเอกสารหลักฐาน หากยืนยันว่าล็อตไม่ตรงตามข้อมูลจำเพาะ |
|---|---|
| การรับประกันปริมาณไฟเบอร์กลาส | การรับประกันเป็นลายลักษณ์อักษรว่าทุกล็อต จะอยู่ในช่วง 48.5-51.5% ไฟเบอร์กลาสตามน้ำหนัก (LOI) หากผลการทดสอบจากห้องปฏิบัติการภายนอกแสดงว่าปริมาณ GF อยู่นอกช่วงนี้ เราจะคืนเงิน 100% ของราคาซื้อวัสดุสำหรับล็อตที่ได้รับผลกระทบ หรือจัดหาวัสดุทดแทนฟรี ตามทางเลือกของผู้ซื้อ |
| การรับประกันความเสถียรของคุณสมบัติระหว่างล็อต | ความแปรผันสูงสุด ±4% ของค่าที่กำหนด ความต้านทานแรงดึง, โมดูลัสแรงดึง, HDT @ 1.82 MPa และ MVR สำหรับล็อตที่สั่งซื้อต่อเนื่อง ภายใต้คำสั่งซื้อรวม 12 เดือน หากล็อตใดล็อตหนึ่งอยู่นอกช่วง ±4% เมื่อเทียบกับล็อตอ้างอิงที่คุณผ่านการคัดเลือก Juhai จะรับภาระค่าใช้จ่ายทดสอบคัดเลือกซ้ำสูงสุด 3,500 ดอลลาร์สหรัฐต่อเหตุการณ์ |
| การรับประกันความเสถียรการหดตัวของแม่พิมพ์ | การหดตัวของแม่พิมพ์ทิศทางการไหล รับประกันอยู่ในช่วง 0.17-0.23% บนแผ่นทดสอบ 60×60×2 มม. ตาม ISO 294-4 สำหรับทุกล็อต สิ่งนี้สนับสนุนการชดเชยแม่พิมพ์สำหรับเฟืองความละเอียดสูงและตลับลูกปืน |
| การรับประกันการปฏิบัติตามกฎหมาย | วัสดุที่ผลิตและจัดส่ง จะเป็นไปตามเกณฑ์สาร ROHS 2.0 (EU 2015/863) และ REACH SVHC ของสหภาพยุโรป ณ วันผลิต |
| การสนับสนุนทางวิศวกรรม (SLA เวลาตอบสนอง) | สายด่วนสนับสนุนวิศวกรรม + สนับสนุนอีเมล เวลา 08:00-18:00 GMT+8 ปักกิ่ง / เซี่ยงไฮ้ จันทร์-เสาร์ ปัญหาการฉีดขึ้นรูปฉุกเฉินที่ทำให้การผลิตหยุดชะงัก จะได้รับการตอบกลับอีเมลทางเทคนิคภายใน 4 ชั่วโมง การปรับแต่งพารามิเตอร์การฉีดขึ้นรูป การวิเคราะห์ FEA การโค้งงอของฟันเฟือง และคำแนะนำการผสมวัสดุทดลอง — ฟรีสำหรับลูกค้าที่ใช้บริการ |
| การสนับสนุนตัวอย่างและเอกสารข้อมูลสินค้า | ตัวอย่างประเมินผลฟรีขนาด 2 kg ของ PA66 GFE50 สีดำมาตรฐาน ให้ใช้ได้สำหรับการประเมินของ OEM แท้ / Tier-1 / ผู้ผลิตชิ้นส่วนอุตสาหกรรม เอกสารข้อมูล PDF ครบชุด รวมถึงเส้นโค้งการหดตัว ข้อมูลความเหนื่อยล้า และคู่มือออกแบบฟันเฟือง จะถูกส่งภายใน 24 ชั่วโมง หลังจากการสอบถามครั้งแรก |
บรรจุภัณฑ์ การจัดส่ง และ MOQ
| บรรจุภัณฑ์มาตรฐาน | ถุงส่งออกผสมกระดาษคราฟท์-PE ซีลความร้อน ขนาด 25 กก. มีแผ่นกั้นความชื้นอลูมิเนียมชั้นใน บนถุงพิมพ์ชัดเจน SKU PA66-GFE50, หมายเลขล็อต, วันที่ผลิต, และรหัสล็อตไฟเบอร์กลาส สำหรับการติดตามย้อนกลับ |
|---|---|
| รูปแบบพาเลต | 40 ถุง ต่อพาเลตส่งออกรมควัน ISPM-15 มาตรฐาน = 1000 กก. (1 MT) ต่อพาเลต; พันด้วยฟิล์มยืด พร้อมแผ่นป้องกันมุมพลาสติก 4 อัน และสายรัดเหล็กพาเลต |
| MOQ — สีดำมาตรฐาน | 1000 กก. (1 พาเลตเต็ม / 40 ถุง × 25 กก.) ถุงทดลองขนาดเล็ก 100 กก. สามารถขอได้ตามความประสงค์ สำหรับโปรแกรมประเมินผลที่ผ่านเงื่อนไข |
| MOQ — สีธรรมชาติหรือสีกำหนดเอง | 5000 กก. (5 พาเลต) สีที่กำหนดเองอาจส่งผลต่อคุณสมบัติผิวและทนต่อรังสียูวี; ปรึกษาฝ่ายวิศวกรรมก่อนกำหนดข้อมูลจำเพาะ |
| ระยะเวลารอสินค้าคงคลัง | 3-5 วันทำการ หลังจากได้รับการชำระเงิน (EXW / FOB Ningbo) |
| MOQ สำหรับปริมาณ GF กำหนดเอง | 10000 กก. (10 พาเลต) สำหรับรุ่น 40% หรือ 55% ไฟเบอร์กลาส หรือแพ็คเกจเสถียรภาพความร้อนที่ไม่ใช่สีดำ |
| การโหลดคอนเทนเนอร์ 20 ฟุต FCL | ~ 20000 กก. (20 พาเลต @1 MT) วางบนพาเลต; สามารถโหลดแบบไม่ใช้พาเลต 22 MT ได้ตามคำขอ |
| การโหลดคอนเทนเนอร์ 40 ฟุต สูง HC FCL | ~ 27000 กก. (27 พาเลต @1 MT) วางบนพาเลต |
| เอกสารที่จัดเตรียมให้ | ใบแจ้งหนี้การค้า, ใบแจ้งบรรจุสินค้า, บิลลาดดิ้ง / AWB, ใบรับรองกำเนิดสินค้า (Form F / Form A ตามคำขอ), ใบรับรองความสอดคล้อง CoC (ประกอบด้วยปริมาณไฟเบอร์กลาส, ความต้านทานแรงดึง, โมดูลัส, HDT ของล็อต), จดหมายปฏิบัติตาม ROHS 2.0 / REACH SVHC, MSDS ตามคำขอ |
ตารางเปรียบเทียบการเลือกเกรด — ตระกูล PA66 โครงสร้างของ Juhai
ก่อนตัดสินใจเลือกใช้ PA66 GFE50 โปรดใช้การเปรียบเทียบข้างๆ กับเกรด PA66 และ PA6 โครงสร้างอื่นๆ ของ Juhai ซึ่งมักแข่งขันกับ PA66 50% GF สำหรับแอปพลิเคชันทดแทนโลหะและแอปพลิเคชันความแข็งสูง ทุกเกรดใช้การจัดประเภทระดับต้นทุน เศรษฐกิจ / มาตรฐาน / พรีเมียม ตามที่ระบุไว้
| คุณสมบัติ / เกณฑ์การเลือก | PA66 GFE50 เกรดนี้ · โมดูลัสสูง 50% GF | PA66 BFE04 PA66 พรีเมียม 30% GF | PA66 FR-V0 25% GF สารหน่วงไฟ | PA6 GBA35 PA6 เศรษฐกิจ 35% GF |
|---|---|---|---|---|
| ระดับต้นทุน | พรีเมียม (PA66 GF ระดับสูงสุด) | พรีเมียม (-12–18% เทียบกับ GFE50) | พรีเมียม (+8–15% เทียบกับ BFE04 เนื่องจากสารหน่วงไฟ) | เศรษฐกิจ (-35–40% เทียบกับ GFE50) |
| เรซินฐาน & GF | PA66 พรีเมียม + 50% E-glass | PA66 พรีเมียม + 30% E-glass | PA66 + 25% E-glass + ชุดสารหน่วงไฟ | PA6 ความหนืดปานกลาง + 35% E-glass |
| ความต้านทานแรงดึง | 220 MPa | 190 MPa | 155 MPa | 168 MPa |
| โมดูลัสการดัด | 13500 MPa | 8100 MPa | 6800 MPa | 8700 MPa |
| ความต้านทานแรงกระแทก Izod มีร่อง @23°C | 10 kJ/m² | 18 kJ/m² | 12 kJ/m² | 15 kJ/m² |
| HDT @1.82 MPa | 255 °C | 250 °C | 240 °C | 200 °C |
| ความหนาแน่น | 1.57 g/cm³ | 1.38 g/cm³ | 1.40 g/cm³ | 1.40 g/cm³ |
| การหดตัวของแม่พิมพ์ (ทิศทางการไหล) | 0.20 % (ค่าต่ำที่สุด) | 0.30 % | 0.32 % | 0.32 % |
| ระดับทนไฟ (UL94) | V-2 (คุณสมบัติดั้งเดิม) | V-2 | V-0 @1.5 mm | V-2 |
| CTI | ≥ 500 V | ≥ 550 V | ≥ 600 V | ≥ 500 V |
| แอปพลิเคชันที่เหมาะสมที่สุด | เฟืองความละเอียดสูง, ตลับลูกปืน, ใบพัดปั๊ม, ขายึดทดแทนโลหะ | ขายึดโครงสร้างทั่วไป, ชิ้นส่วนใต้ฝากระโปรงรถยนต์, ตัวเรือนคอนเนคเตอร์ | คอนเนคเตอร์แรงดันสูงยานยนต์ไฟฟ้า, ตัวเรือน MCCB, ชิ้นส่วนเบรกเกอร์วงจร | ชิ้นส่วนโครงสร้างที่ไวต่อต้นทุน, พูลเลย์, ชิ้นส่วนอุตสาหกรรมที่ทำงานต่ำกว่า 140 °C |
| ราคาประมาณ (EXW) — อ้างอิงเท่านั้น | USD 2.65 / kg (PA66 50% GF) | USD 2.52 / kg (PA66 30% GF) | USD 2.78 / kg (PA66 FR) | USD 1.68 / kg (PA6 35% GF) |
| ลิงก์หน้าเว็บไซต์นี้ | (หน้านี้) | product-pa66-bfe04.html | product-pa66-fr-v0.html | product-pa6-gba35.html |
สรุปแผนผังการตัดสินใจ: เมื่อไรควรเลือก PA66 GFE50 เทียบกับทางเลือกอื่น
✅ เลือก GFE50 หาก (ก) ชิ้นส่วนต้องการโมดูลัสและความต้านทานแรงดึงสูงที่สุดจากโพลีอะไมด์, (ข) ความถูกต้องของมิติ (การหดตัวต่ำ) มีความสำคัญอย่างยิ่ง สำหรับเฟือง, รูตลับลูกปืน หรือคุณสมบัติกำหนดตำแหน่ง, (ค) คุณกำลังทดแทนอลูมิเนียมหรือสังกะสีได-คาสต์ ในชิ้นส่วนโครงสร้างภาระเบา และ (ง) ชิ้นส่วนไม่จำเป็นต้องมีคุณสมบัติหน่วงไฟ UL94 V-0
🔀 ลดระดับมาใช้ PA66 BFE04 หากคุณต้องการสมรรถนะ PA66 30% GF พร้อมความต้านทานแรงกระแทกสูงขึ้น (18 kJ/m²) และต้นทุนต่ำกว่า — สำหรับขายึดโครงสร้างทั่วไป ที่ไม่ต้องการโมดูลัส 13.5 GPa
🔀 เปลี่ยนมาใช้ PA66 FR-V0 หากชิ้นส่วนอยู่ในกล่องอุปกรณ์ไฟฟ้าที่ต้องการ UL94 V-0 และ CTI 600 V — ชุดสารหน่วงไฟจะทำให้โมดูลัสลดลงเป็น 6.8 GPa แต่ให้ความปลอดภัยจากไฟไหม้ที่จำเป็น
🔀 ประหยัดต้นทุนด้วย PA6 GBA35 หากอุณหภูมิใช้งานอยู่ต่ำกว่า 140 °C และโมดูลัส 8.7 GPa เพียงพอ — GBA35 ให้ ~64% ของโมดูลัส GFE50 ด้วยราคาประมาณ 63% ของ GFE50
ขอใบเสนอราคาที่กำหนดเอง ตัวอย่าง หรือเอกสารข้อมูลสินค้า
กรอกแบบฟอร์มด้านล่างสำหรับ PA66 GFE50 หรือเกรดอื่นๆ วิศวกรฝ่ายขายเทคนิคของเรา — ผู้ดูแลโปรแกรมเฟืองความละเอียดสูงและการทดแทนโลหะโดยเฉพาะ — จะติดต่อคุณภายใน 24 ชั่วโมง พร้อมเอกสารข้อมูล PDF ครบชุด (รวมเส้นโค้งความเหนื่อยล้า, ข้อมูลการหดตัว, คู่มือออกแบบฟันเฟือง), ราคา EXW / FOB / CFR, ระยะเวลาจัดส่ง และโลจิสติกส์ตัวอย่าง ตัวอย่างฟรีขนาด 2 กก. ให้ใช้ได้สำหรับวัตถุประสงค์ประเมินผลแท้จริง (ค่าขนส่งผู้รับผิดชอบสำหรับการจัดส่งระหว่างประเทศ)