
ไนลอนปรับแต่ง PA66 · เกรดพรีเมียม
PA66 BFE04 · เม็ด PA66 เสริมใยแก้ว 30% เกรดพรีเมียม
PA66 เกรดพรีเมียมเสริมใยแก้ว 30% — เทียบสมรรถนะกับ Zytel 70G30HSLR แรงดึง 190 MPa, HDT 250°C, ดูดซับน้ำเพียง 0.6% — การเบี่ยงเบนมิติลดลง 40% เทียบกับ PA6 เทียบเท่า สายการผลิตยานยนต์ IATF 16949
| ความต้านแรงดึง (ISO 527) | 190 MPa |
|---|---|
| โมดูลันดัด (ISO 178) | 8,100 MPa |
| แรงกระแทก Notched Izod @ 23°C | 18 kJ/m² |
| HDT @ 1.82 MPa | 250 °C |
| ความหนาแน่น | 1.38 g/cm³ |
| MVR @ 280°C / 5 kgf | 28 cm³/10 min |
| การดูดซับน้ำ (24 ชม.) | 0.60% |
| การรับรอง | IATF 16949, ISO 9001, ROHS 2.0, REACH |
ภาพรวมผลิตภัณฑ์และจุดเด่นหลัก
PA66 BFE04 คือคอมพาวนด์พลาสติกวิศวกรรม PA66 (ไนลอน 66) เรือธงของเรา — ผลิตบนสายการผลิตยานยนต์เฉพาะทางที่ผ่านการรับรอง IATF 16949 โดยใช้ เรซินฐาน PA66 เกรดพรีเมียม เสริมแรงด้วย ใยแก้ว E ชนิดสั้น 30% เคลือบซิเลน คอมพาวนด์บนเครื่องอัดรีดสกรูคู่หมุนร่วมแรงบิดสูง เทียบโดยตรงกับ Dupont Zytel 70G30HSLR PA66 BFE04 ให้แรงดึงชั้นนำของระดับ (190 MPa), อุณหภูมิเบี่ยงตัวความร้อน (250°C @1.82 MPa) และการดูดซับน้ำสมดุลต่ำเป็นพิเศษ (0.60%) กระบวนการเคลือบซิเลนและควบคุมความยาวใยแก้วที่เป็นกรรมสิทธิ์ของเราช่วยให้การยึดติดที่อินเทอร์เฟซเรซิน-ใยแก้วดีเยี่ยม พร้อม CpK > 1.5 ของข้อมูลแรงดึงและแรงกระแทกตลอดรุ่นการผลิต — ความสม่ำเสมอแน่นที่สุดในตลาด PA66 ระด Standard ถึง Premium
ข้อได้เปรียบสมรรถนะหลัก
ทนความร้อนสูง HDT 250°C พร้อมการใช้งานต่อเนื่อง 140°C: HDT ชั้นนำอุตสาหกรรมที่ 250°C ที่ 1.82 MPa และอุณหภูมิการใช้งานต่อเนื่อง UL 746B ที่ 140°C (ระยะยาว) / 170°C (ระยะสั้น) — เหมาะอย่างยิ่งสำหรับชิ้นส่วนใต้ฝากระโปรงยานยนต์ที่สัมผัสอุณหภูมิสารหล่อเย็นสูงสุดและโปรไฟล์การบัดกรี SMT
การดูดซับน้ำต่ำ (0.6%) เพื่อเสถียรภาพเชิงมิติ: PA66 BFE04 ดูดซับน้ำเพียง 0.60% เมื่ออิ่มตัว (ISO 62, 24 ชม. @23°C) — น้อยกว่าเกรด PA6 GF30/35 เทียบเท่า 40% สิ่งนี้แปลโดยตรงเป็นการลดการเบี่ยงเบนมิติหลังขึ้นรูปและสมรรถนะเชิงกลที่เสถียรภายใต้สภาพการใช้งานที่ชื้น
การกระจาย GF ระดับพรีเมียม — CpK > 1.5 ทุกรุ่น: โปรไฟล์การอัดรีดสกรูคู่ที่ปรับให้เหมาะสมด้วยแรงเฉือนที่ควบคุมและการลำเลียงใยแก้วอย่างนุ่มนวล ช่วยคงความยาวใยแก้วและคุณภาพการเปียกชื้น ซึ่งยืนยันด้วยค่า CpK สูงกว่า 1.5 ของข้อมูลแรงดึง ดัด และ Izod — ตรวจสอบย้อนกลับตลอดรุ่นการผลิตต่อเนื่องกว่า 50 รุ่น
ความทนการร่องรอยนำไฟฟ้า CTI 600V สำหรับขั้วต่อไฟฟ้าแรงสูง: PA66 BFE04 บรรลุระดับสมรรถนะ CTI 1 (≥ 600 V) ตาม IEC 60112 — เปิดใช้งานในเปลือกขั้วต่อแรงสูง EV, ฉนวนโอเวอร์มอลด์บัสบาร์ และโครงเบรกเกอร์วงจรอุตสาหกรรม ที่ซึ่งความทนการร่องรอยนำไฟฟ้าเป็นข้อกำหนดความปลอดภัยที่สำคัญ
สายการผลิต IATF 16949 + การตรวจสอบย้อนกลับรุ่นสินค้าครบถ้วน: ผลิตบนสายยานยนต์เฉพาะทางที่ผ่านการรับรอง IATF 16949:2016 ทุกถุง 25 kg มีหมายเลขรุ่นเฉพาะพร้อมการตรวจสอบย้อนกลับต้นน้ำครบถ้วนถึงชุดเรซินฐาน รุ่นใยแก้ว และพารามิเตอร์กระบวนการคอมพาวนด์ออนไลน์ มีเอกสาร PPAP ระดับ 3 ตามคำขอ
การใช้งานที่แนะนำ
ใต้ฝากระโปรงยานยนต์
ฝาครอบเทอร์โมสตัต ใบพัดปั๊มน้ำ ขาจับท่อร่วมไอดี ตัววาล์ว EGR ชิ้นส่วนแอคชูเอเตอร์เทอร์โบชาร์จเจอร์
แรงสูง EV
เปลือกขั้วต่อ HV 400V/800V ฉนวนโอเวอร์มอลด์บัสบาร์ ขาจับโครงสร้างโมดูลแบตเตอรี่ ตู้ชาร์จ OBC
เฟืองและตลับลูกปืนอุตสาหกรรม
เฟืองเกียร์แรงบิดสูง กรงตลับลูกปืน เฟืองปั๊ม ล้อเฟืองตัวหนอน ที่นั่งวาล์ว แถบสึกหรอและรางเลื่อนเชิงเส้น
เปลือกไฟฟ้า
ฐานรีเลย์ โครงเบรกเกอร์วงจร เปลือก MCB/MCCB ตัวคอนแทคเตอร์ บ๊อบบินสำหรับโซลินอยด์ทนความร้อนสูง
ระบบส่งกำลังเครื่องมือไฟฟ้า
โครงกระปุกเฟืองสว่านไร้สาย ที่รองแรนอิมแพ็คประแจ เปลือกมอเตอร์เครื่องเจียรมุม ฝาครอบข้อเหวี่ยงเครื่องมือสวน
ความร้อนสูงเครื่องใช้ไฟฟ้า
โครงบานพับประตูเตาอบ ที่จับแผ่นความร้อนเตารีดไอน้ำ ท่อร่วมเครื่องทำน้ำอุ่นเครื่องล้างจาน ปลายทองแดงมอเตอร์เครื่องอบผ้า ชิ้นส่วนโครงสร้างเครื่องปิ้งขนมปัง
สมบัติเชิงกลและกายภาพฉบับสมบูรณ์
ทุกค่าทดสอบตามมาตรฐาน ISO โดยใช้ชิ้นทดสอบอเนกประสงค์ ISO ขึ้นรูปฉีดหนา 4 mm ปรับสภาพที่ 23°C / 50% RH นาน 16 ชั่วโมง (สภาพแห้งหลังขึ้นรูป เว้นแต่ระบุอื่น) มีใบรับรองความสอดคล้อง (CoC) แต่ละชุดและบันทึกการควบคุมกระบวนการ IATF 16949 ส่งมาพร้อมทุกการจัดส่ง
สมบัติเชิงกล
| สมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| ความต้านแรงดึง | ISO 527 | 190 MPa |
| โมดูลัสยืดหยุ่นตามแรงดึง | ISO 527 | 9,200 MPa |
| การยืดตัวขณะขาด | ISO 527 | 3.0 % |
| ความต้านแรงดัด | ISO 178 | 280 MPa |
| โมดูลันดัด | ISO 178 | 8,100 MPa |
| แรงกระแทก Notched Izod (1A), 23°C | ISO 180 | 18 kJ/m² |
| แรงกระแทก Unnotched Izod (1U), 23°C | ISO 180 | 85 kJ/m² |
| แรงกระแทก Charpy Notched (1eA), 23°C | ISO 179 | 15 kJ/m² |
| ความแข็งร็อกเวลล์ (สเกล R) | ISO 2039-2 | R 118 |
สมบัติเชิงความร้อน
| สมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| อุณหภูมิเบี่ยงตัวความร้อน (@ 1.82 MPa) | ISO 75/Af | 250 °C |
| อุณหภูมิเบี่ยงตัวความร้อน (@ 0.45 MPa) | ISO 75/Bf | 265 °C |
| อุณหภูมิอ่อนตัววิแคท (B/50) | ISO 306 | 252 °C |
| จุดหลอมเหลวสูงสุด (DSC) | ISO 11357 | 260 °C |
| สัมประสิทธิ์การขยายตัวเชิงเส้นเนื่องจากความร้อน | ISO 11359-2 | 2.8 × 10⁻⁵ °C⁻¹ (ทิศทางการไหล) |
| อุณหภูมิใช้งานต่อเนื่อง (UL 746B) | UL 746B | 140 °C (ระยะยาว) / 170 °C (ระยะสั้น) |
กายภาพ ไฟฟ้า และการแปรรูป
| สมบัติ | มาตรฐานทดสอบ | ค่า |
|---|---|---|
| ความหนาแน่น | ISO 1183 | 1.38 g/cm³ |
| อัตราการไหลปริมาณหลอม (MVR) @280°C / 5.0 kgf | ISO 1133 | 28 cm³/10 min |
| การหดตัวของแม่พิมพ์ — ทิศทางการไหล | ISO 294-4 | 0.30 % |
| การหดตัวของแม่พิมพ์ — ทิศทางขวางการไหล | ISO 294-4 | 0.85 % |
| การดูดซับน้ำ (24 ชม., แช่ 23°C) | ISO 62 | 0.60 % |
| ค่าความต้านทานผิว | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| ค่าความต้านทานปริมาตร | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| ความเป็นฉนวนไดอิเล็กตริก (ระยะสั้น, 2 mm) | IEC 60243-1 | 22 kV/mm |
| ดัชนีการร่องรอยนำไฟฟ้าเปรียบเทียบ (CTI) | IEC 60112 | CTI 1 (≥ 600 V) |
แนวทางการแปรรูปและการจัดการ
พารามิเตอร์การขึ้นรูปฉีด
| พารามิเตอร์กระบวนการ | ช่วงที่แนะนำ | หมายเหตุ |
|---|---|---|
| การอบแห้งล่วงหน้า | 90 °C × 4 ชั่วโมง; จนความชื้น < 0.06% | วิกฤต: PA66 สูงกว่า PA6 — ต้องใช้เครื่องอบลดความชื้นที่จุดน้ำค้าง -40°C ห้ามใช้ 80°C |
| อุณหภูมิกระบอก — ท้าย / กลาง1 / กลาง2 / หน้า / อะแดปเตอร์ | 250 °C / 265 °C / 280 °C / 290 °C / 288 °C | โปรไฟล์อุณหภูมิชันส่งเสริมการผลึกของ PA66; หลีกเลี่ยงโซนท้ายที่สูงเกินไปเพื่อป้องกันการเสื่อมสลายของพอลิเมอร์ |
| อุณหภูมิหัวฉีด | 285 - 295 °C | จับคู่โซนหน้าภายใน ±5°C; ใช้หัวฉีดแบบปลายปิดเพื่อป้องกันการหยดระหว่างช็อต |
| อุณหภูมิแม่พิมพ์ | 70 - 100 °C | แนะนำ 85-95°C เพื่อผิวสำเร็จ ความผลึก และคุณภาพการชุบแช่ GF ที่ดีที่สุด |
| แรงดันฉีด | 90 - 140 MPa | ขึ้นกับความหนาผนังและความยาวรันเนอร์; ขั้วต่อ EV ผนังบางอาจต้องการช่วงบน |
| แรงดันคงตัว | 65 - 85% ของแรงดันฉีด | เวลาคงตัว: 12-30 วินาที ขึ้นกับความหนาผนัง; นานกว่าสำหรับส่วนหนาเพื่อป้องกันรอยบุ๋ม |
| แรงกดหลังสกรู | 6 - 12 บาร์ | แรงกดหลังสูงขึ้นช่วยการเปียกชื้น GF และการกระจายสี; ตรวจสอบอุณหภูมิหลอมเพื่อป้องกันความร้อนจากแรงเฉือน |
| ความเร็วสกรู (RPM) | 70 - 130 รอบ/นาที | ความเร็วปานกลางช่วยลดการสึกของใยแก้วในขณะที่หลอมหลอมเป็นเนื้อเดียว ลดความเร็วหากอุณหภูมิหลอมเกิน 298°C |
การเก็บรักษาและอายุการเก็บรักษา
เก็บในถุงซีลเดิมที่อุณหภูมิต่ำกว่า 35°C และความชื้นสัมพัทธ์ต่ำกว่า 70% PA66 ดูดความชื้นได้มากกว่า PA6 — จัดลำดับความสำคัญพื้นที่เก็บที่ชื้นต่ำ
เก็บให้ห่างจากแสงแดดโดยตรง แหล่งความร้อน หรือเปลวไฟ
อายุการเก็บรักษาภายใต้สภาวะที่เหมาะสม: 24 เดือน นับจากวันที่ผลิตที่พิมพ์บนฉลากถุง
เมื่อเปิดแล้ว ใช้ภายใน 2 สัปดาห์ มิฉะนั้นให้รีบซีลใหม่ด้วยสารดูดความชื้นและอบแห้งซ้ำก่อนแปรรูป
บรรจุภัณฑ์ การจัดส่ง และ MOQ
| บรรจุภัณฑ์มาตรฐาน | ถุงผสมคราฟท์ / PE ความร้อนซีล 25 kg พร้อมแผ่นกันความชื้นอลูมิเนียมด้านใน; ฉลากรุ่น IATF ทุกถุง |
|---|---|
| รูปแบบพาเลท | 40 ถุงต่อพาเลทส่งออกมาตรฐาน = 1,000 kg (1 MT) ต่อพาเลท; ห่อด้วยสแตรชกับกันมุมและฉลากระบุพาเลท |
| MOQ (ปริมาณสั่งซื้อขั้นต่ำ) | 1,000 kg (1 พาเลทเต็ม / 40 ถุง) มีรุ่นทดลอง 100 kg สำหรับโปรแกรมประเมินยานยนต์/EV ที่ผ่านการคัดเลือก |
| ระยะเวลาจัดส่งจากสต็อก | 3-5 วันทำการหลังรับเงินชำระ (โรงงานต้นทางหนิงป้อ) มีเงื่อนไข FOB/CIF/DDP |
| MOQ สีพิเศษ / สูตรพิเศษ | 5,000 kg (5 พาเลท); สีพิเศษนำ 5 วันทำการ, สูตร/สารเติมแต่งพิเศษนำ ~10 วันทำการ |
| การบรรทุก 20 ft FCL | ~ 20,000 kg (20 พาเลท ๆ ละ 1 MT) |
| การบรรทุก 40 ft HC FCL | ~ 27,000 kg (27 พาเลท ๆ ละ 1 MT) |
| เอกสารที่จัดเตรียม | ใบแจ้งหนี้พาณิชย์ รายการบรรจุ บิลออฟเลดดิ้ง / AWB ใบรับรองแหล่งกำเนิด CoC (รายงานทดสอบพร้อมข้อมูลรุ่น IATF) สำเนาใบรับรอง IATF 16949 DoC ROHS / REACH / ELV / PAHs PPAP ระดับ 3 ตามคำขอ MSDS |
รีวิวลูกค้าที่ผ่านการยืนยัน
CTI 600V + การใช้งานต่อเนื่อง 125°C — ผ่านการช็อกความร้อน 3000 รอบ
เราผลิต PA66 BFE04 เข้าสู่แพลตฟอร์มขั้วต่อแรงสูง EV 800V หลังจากโปรแกรมการตรวจสอบยาว 8 เดือน วัสดุผ่านการทดสอบลวดเรืองแสง UL94 ที่ 850°C โดยไม่มีเปลวไฟ และทนการช็อกความร้อน 3000 รอบ (-40°C ถึง +125°C) โดยไม่มีรอยร้าวในเปลือกหรือสูญเสียการยึดหน้าสัมผัส ประสิทธิภาพ CTI ยอดเยี่ยม — ตัวอย่างทั้ง 120 ชิ้นทดสอบบรรลุดัชนีการร่องรอยนำไฟฟ้า 600V โดยไม่ล้มเหลว คุณภาพการเปียกชื้นใยแก้วดีกว่าเกรดนำเข้าเดิมอย่างเห็นได้ชัด ลดอัตราสินค้าเสียจากสเปรย์จาก 3.8% เหลือ 0.4%
อัตราความเสียหายในสนามของฝาครอบเทอร์โมสตัตลดลงจาก 2.1% เหลือ 0.3%
โปรแกรมเทอร์โบ 1.8L ของเรามีปัญหาฝาครอบเทอร์โมสตัตบิดเบี้ยวเรื้อรังขณะใช้เกรด PA6 GF35 คู่แข่ง หลังเปลี่ยนเป็น PA66 BFE04 เราเห็นประโยชน์ HDT ทันที: CpK สำหรับ HDT 250°C วัดตลอด 5 รุ่นการผลิตคงอยู่เหนือ 1.67 และการเบี่ยงเบนมิติหลังแช่สารหล่อเย็นที่ 130°C ลดลงกว่าครึ่งเมื่อเทียบกับเกรด PA6 — อันเนื่องมาจากการดูดน้ำสมดุล 0.6% เทียบ 1.0% หลัง SOP 12 เดือน อัตราความเสียหายในสนามของชิ้นส่วนนี้ลดลงจาก 2.1% เหลือ 0.3% ระบบตรวจสอบย้อนกลับรุ่นของ Juhai ยอดเยี่ยม
ขอใบเสนอราคา ตัวอย่าง หรือเอกสารข้อมูลแบบกำหนดเอง
กรอกแบบฟอร์มด้านล่างสำหรับ PA66 BFE04 หรือเกรด PA66 พรีเมียมอื่นๆ วิศวกรฝ่ายขายเทคนิคที่ผ่านการฝึกอบรม IATF 16949 ของเราจะติดต่อคุณภายใน 24 ชั่วโมงพร้อมเอกสารข้อมูลฉบับเต็ม ราคา EXW/FCA/CIF ระยะเวลาจัดส่ง ตัวเลือกเอกสาร PPAP และความพร้อมของตัวอย่าง ตัวอย่างฟรี 2 kg มีให้สำหรับวัตถุประสงค์การประเมินอย่างแท้จริง (ค่าขนส่งเรียกเก็บปลายทางสำหรับระหว่างประเทศ)
แบบฟอร์มสอบถาม — PA66 BFE04 พรีเมียม 30% GF PA66
คำถามที่พบบ่อย (FAQ)
วิกฤตสำหรับ PA66 BFE04: อบแห้งล่วงหน้าวัสดุที่ 90°C นาน 4 ชั่วโมงเต็ม (ไม่ใช่ 80°C!) จนความชื้น ≤ 0.06% ต้องใช้เครื่องอบลดความชื้นที่จุดน้ำค้าง -40°C; อบลมห้องไม่เพียงพอ ตั้งอุณหภูมิกระบอกจากถังป้อนถึงหัวฉีดที่ 250°C / 265°C / 280°C / 290°C / 288°C อุณหภูมิหัวฉีด 285-295°C อุณหภูมิแม่พิมพ์ 70-100°C (90°C เหมาะสำหรับผิว Class-A และความผลึกที่เหมาะสม) แรงดันฉีด 90-140 MPa แรงดันคงตัว 65-85% ของแรงดันฉีด แรงกดหลัง 6-12 บาร์ และความเร็วสกรู 70-130 รอบ/นาที
PA66 BFE04 (พรีเมียม) เหนือกว่า PA6 GBA35 (ประหยัด) ในสองมิติสำคัญ ประการแรก ทนความร้อน: HDT @1.82 MPa คือ 250°C เทียบ 195°C สำหรับ PA6 GBA35 — ผลต่าง 55°C ทำให้ใช้งานต่อเนื่อง 140°C เทียบ 115°C ประการที่สอง เสถียรภาพเชิงมิติจากความชื้น: PA66 BFE04 ดูดน้ำเพียง 0.60% (ISO 62, 24 ชม.) เทียบ 1.00% สำหรับ PA6 GBA35 — นั่นคือการดูดน้ำน้อยลง 40% และการเบี่ยงเบนมิติหลังขึ้นรูปน้อยลงตามสัดส่วน สำคัญสำหรับฝาครอบเทอร์โมสตัตและตัวถังขั้วต่อความเที่ยงตรง ข้อแลกเปลี่ยน: PA66 BFE04 อยู่ในระดับต้นทุนพรีเมียม (ราคาสูง ~54%) และต้องการอบแห้ง 90°C เทียบ 80°C สำหรับ PA6
MOQ คือ 1,000 kg (หนึ่งพาเลท / 40 ถุง × 25 kg) คำสั่งสต็อก PA66 BFE04 สีดำมาตรฐานจัดส่งภายใน 3-5 วันทำการจากหนิงป้อ สีสั่งพิเศษ RAL/Pantone MOQ 5,000 kg นำ 5 วันทำการ; สูตรพิเศษหรือชุดสารเติมแต่ง MOQ 5,000 kg นำ ~10 วันทำการ ยินดีและสนับสนุนการตรวจสอบสายการผลิต IATF 16949 สำหรับโปรแกรมยานยนต์ Tier 1/OEM — ติดต่อวิศวกรฝ่ายขายเพื่อนัดหมายเยี่ยมโรงงานล่วงหน้า 2-3 สัปดาห์ มีเอกสาร PPAP ระดับ 3 ฉบับเต็มตามคำขอสำหรับโปรแกรมที่ผ่านการคัดเลือก
PA66 BFE04 ผลิตบนสายการผลิตยานยนต์เฉพาะทางที่ผ่านการรับรอง IATF 16949:2016 วัสดุรองรับข้อกำหนด EU ELV (End-of-Life Vehicle) Directive 2000/53/EC สำหรับเกณฑ์ปริมาณรีไซเคิลและการห้ามสารจำกัด ทดสอบตาม VDA 278 สำหรับการปลดปล่อย VOC และ FOG (มี DoC) PAHs (โพลีไซคลิกอะโรมาติกไฮโดรคาร์บอน) ทดสอบต่ำกว่าเกณฑ์เครื่องหมาย GS ตามวิธี AfPS GS 2019:01 PAK ความสอดคล้อง ROHS 2.0 และ REACH SVHC เป็นมาตรฐานทุกรุ่น มีการทดสอบฟอร์มาลดีไฮด์และฟีนอลตามสเปกเฉพาะ OEM สำหรับโปรแกรมยานยนต์เยอรมันตามคำขอ
ความสอดคล้องและการรับรองคุณภาพ
PA66 BFE04 ผลิตภายใต้ระบบบริหารคุณภาพแบบบูรณาการของเรา พร้อมใบรับรองที่ผ่านการตรวจสอบโดยบุคคลที่สาม ครอบคลุมการผลิตเกรดยานยนต์ ความสอดคล้องสิ่งแวดล้อม และการห้ามสารจำกัด มีใบรับรองฉบับจริงและหนังสือรับรองความสอดคล้องส่งมาพร้อมทุกการจัดส่งและดาวน์โหลดได้ในพอร์ทัลลูกค้า
IATF 16949:2016
สายการผลิตที่ผ่านการรับรอง QMS ยานยนต์ เปิดใช้การส่ง PPAP สำหรับโปรแกรม OEM/Tier1
ISO 9001:2015
ระบบบริหารคุณภาพทั่วทั้งบริษัท ตรวจสอบประจำปีโดยผู้ลงทะเบียนบุคคลที่สามอิสระ
ROHS 2.0 (EU 2015/863)
สอดคล้องเต็มรูปแบบสำหรับสารจำกัดทั้ง 10 ชนิด มี DoC ทุกรุ่น
การคัดกรอง REACH SVHC
ทดสอบต่ำกว่าเกณฑ์สำหรับสาร SVHC ทั้ง 240+ ชนิดในรายชื่อผู้สมัคร ECHA ล่าสุด
คำสั่ง EU ELV
สอดคล้องกับการห้ามสารจำกัด 2000/53/EC และข้อกำหนดปริมาณรีไซเคิล
VDA 278 VOC/FOG
ทดสอบตามสเปกการปลดปล่อย VOC/FOG ยานยนต์เยอรมัน มี DoC สำหรับโปรแกรม OEM เยอรมัน
PAHs (AfPS GS 2019:01)
ต่ำกว่าเกณฑ์ GS Mark 15 PAHs จำเป็นสำหรับชิ้นส่วนที่สัมผัสผิวหนังในตลาด EU
CTI 600V (IEC 60112)
ระดับสมรรถนะ 1 — ดัชนีการร่องรอยนำไฟฟ้า ≥600V เปิดใช้งานในระบบไฟฟ้าแรงสูง
การเปรียบเทียบเกรดวัสดุ — ระดับต้นทุน Economy / Standard / Premium
ใช้ตารางด้านล่างเพื่อเลือกระดับต้นทุนที่เหมาะกับการใช้งานของคุณ PA66 BFE04 อยู่ในระดับ Premium และเป็น SKU PA66 เรือธงที่ให้ ROI สูงที่สุดของเรา วิศวกรของเราสามารถแนะนำเกรดภายใน 24 ชั่วโมง หากคุณส่งแบบชิ้นงาน สภาวะโหลด และต้นทุนเป้าหมายต่อ kg
| สมบัติ / เกณฑ์ | PA6 GBA35 — ระดับ Economy | PA6 BFE01 — ระดับ Standard | PA66 BFE04 — ระดับ Premium (เรือธง) |
|---|---|---|---|
| ระดับต้นทุน | Economy — ราคาเริ่มต้นต่ำสุด | Standard — ความคุ้มค่าสมดุล | Premium — สมรรถนะสูงสุด |
| เรซินฐาน | PA6 (ไนลอน 6) ชุดเกรดประหยัด | PA6 (ไนลอน 6) ชุดเกรดพรีเมียม | PA66 (ไนลอน 66) ชุดเกรดพรีเมียม |
| ปริมาณใยแก้ว | 35% โดยน้ำหนัก | 30% โดยน้ำหนัก | 30% โดยน้ำหนัก |
| ความต้านแรงดึง (ISO 527) | 138 MPa | 160 MPa | 190 MPa |
| HDT @ 1.82 MPa | 195 °C | 205 °C | 250 °C |
| อุณหภูมิใช้งานต่อเนื่อง (UL) | 115 °C | 120 °C | 140 °C (ยาว) / 170 °C (สั้น) |
| การดูดซับน้ำ (24 ชม., ISO 62) | 1.00% | 0.85% | 0.60% (ดีที่สุดในระดับ) |
| ดัชนีการร่องรอยนำไฟฟ้า CTI | CTI 1 (≥ 600V) | CTI 1 (≥ 600V) | CTI 1 (≥ 600V) |
| แรงกระแทก Notched Izod 23°C | 15 kJ/m² | 16 kJ/m² | 18 kJ/m² |
| อุณหภูมิหลอมแปรรูป | 250-275 °C | 255-280 °C | 270-295 °C (สูงขึ้นเล็กน้อย) |
| ข้อกำหนดการอบแห้งล่วงหน้า | 80°C × 4 ชม., <0.08% | 85°C × 4 ชม., <0.08% | 90°C × 4 ชม., <0.06% (ต้องใช้เครื่องลดความชื้น) |
| สายยานยนต์ IATF 16949 | ตัวเลือก (ค่าเริ่มต้นสายมาตรฐาน) | ตัวเลือก (ค่าเริ่มต้นสายมาตรฐาน) | ค่าเริ่มต้น — สายยานยนต์เฉพาะทาง |
| การสนับสนุน PPAP / IMDS / CAMDS | มีตามคำขอ | มีตามคำขอ | มาตรฐาน — รวมในใบเสนอราคา |
| การใช้งานทั่วไป | ขาจ็น พูลเลย์ ด้ามจับ | ชิ้นส่วนโครงสร้างตกแต่ง ขั้วต่อแรงกลระดับกลาง | เทอร์โมสตัตใต้ฝากระโปรง ขั้วต่อ HV EV เฟืองอุตสาหกรรม |
| ราคาโดยประมาณต่อ kg (USD) | ~$1.85 (ระดับ 3-5) | ~$2.25 (ระดับ 4-5) | ~$2.85 (SKU เรือธงพรีเมียม) |
กรณีศึกษาการใช้งานจริง
PA66 BFE04 ได้รับการรับรองและปัจจุบันอยู่ในการผลิตอนุกรมทั่วโปรแกรมยานยนต์ EV และอุตสาหกรรมของยุโรป อเมริกาเหนือ และเอเชีย ด้านล่างเป็นกรณีศึกษานิรนามสองชุดจากการเริ่มผลิตจริงใน 2568-2569
กรณีศึกษา 1 — ฝาครอบเทอร์โมสตัตยานยนต์ (โปรแกรมเทอร์โบ 1.8L OEM เยอรมัน)
| ลูกค้า | ผู้จัดจำหน่ายระบบความร้อนระดับ Tier 1 เยอรมัน (นิรนามตาม NDA) |
|---|---|
| แพลตฟอร์ม OEM ปลายทาง | รถ SUV กลุ่ม C EU เบนซินเทอร์โบ 1.8L MY2025+ |
| ชิ้นงาน | ฝาครอบเทอร์โมสตัตบูรณาการพร้อมตัววาล์วบายพาสสารหล่อเย็น (ฉีด 3 ช็อต, 2.1 kg) |
| วัสดุเดิม | PA6 GF35 คู่แข่ง (นำเข้าระดับ Standard) |
| จุดเจ็บที่กระตุ้นการเปลี่ยนสเปก | อัตราความเสียหายในสนาม 2.1% จากการรั่วของซีลที่เกิดจากการบิดเบี้ยว หลังแช่สารหล่อเย็น 130°C กว่า 800+ ชั่วโมง |
| ระยะเวลาการตรวจสอบ | 6 เดือน (จำลอง SST + PPAP 3 รุ่นการผลิต) |
ผลลัพธ์หลัง SOP 12 เดือน: อัตราความเสียหายในสนามของฝาครอบเทอร์โมสตัตลดลงจาก 2.1% → 0.3% — ลดลง 6.9 เท่า HDT CpK วัดตลอด 5 รุ่นผลิตอนุกรม: 1.71, 1.82, 1.68, 1.75, 1.69 (ทั้งหมดสูงกว่าเกณฑ์ CpK > 1.33 ที่ลูกค้ากำหนด) การเบี่ยงเบนมิติหลังแช่สารหล่อเย็น 1000 ชั่วโมง: ลดลง 58% เทียบเกรด PA6 เดิม ปัจจุบันลูกค้ากำหนด PA66 BFE04 ใหม่สำหรับฝาครอบเทอร์โมสตัตโปรแกรมไฮบริด 2.0L รุ่นถัดไป เริ่ม MY2027
กรณีศึกษา 2 — ขั้วต่อ HV EV 800V (EV Tier 1 โปแลนด์)
| ลูกค้า | ผู้ผลิตขั้วต่อ EV ระดับ Tier 1 โปแลนด์ จำหน่ายให้ OEM EV EU |
|---|---|
| ชิ้นงาน | เปลือกขั้วต่อตัดการเชื่อมแบตเตอรี่ HV 800V (PA66 เสริมใยแก้วโอเวอร์มอลด์บนบัสบาร์) |
| วัสดุเดิม | PA66 GF30 แบรนด์ระดับโลกพรีเมียมนำเข้า (Zytel 70G30HSLR) |
| สาเหตุของการเปลี่ยนแปลง | ระยะเวลานำ 35 สัปดาห์ + ราคาขึ้น 23% จากซัพพลายเออร์ระดับโลก; ลูกค้าจัดหาคู่ขนานเพื่อลดความเสี่ยง |
| การทดสอบรับรองสำคัญที่ผ่าน | ลวดเรืองแสง UL94 850°C (ไม่มีเปลวไฟ), CTI 600V บนตัวอย่าง 120/120 ชิ้น, ช็อกความร้อน -40°C/+125°C 3000 รอบ, ทนไดอิเล็กตริก HV 6 kV AC/1 นาที |
ผลลัพธ์: PA66 BFE04 ได้รับการรับรองเป็น แหล่งจ่ายรอง ในมิถุนายน 2568 และเลื่อนเป็น แหล่งจ่ายหลัก (60% ของการใช้จ่าย) เริ่มมกราคม 2569 หลังไม่มีปัญหาคุณภาพหลุด 6 เดือน ต้นทุนรวมวัสดุลดลง 31% เทียบซัพพลายเออร์แบรนด์โลกเดิม อัตราสเปรย์เสียในแม่พิมพ์บนตัวอย่างเครื่องมือรันเนอร์ร้อน HRS 8 ช่อง: 0.4% สำหรับ PA66 BFE04 เทียบ 3.8% สำหรับเกรดเดิม — อันเนื่องมาจากการเปียกชื้น GF ที่ดีขึ้นจากโปรไฟล์สกรูคู่ Juhai ความคิดเห็นลูกค้า: "การกระจายของข้อมูลแรงดึงระหว่างรุ่น BFE04 จริงๆ แน่นกว่าแบรนด์โลกที่เราใช้ก่อนหน้า"
การควบคุมคุณภาพและกระบวนการผลิต IATF 16949
PA66 BFE04 ผลิตบนสาย Line 7 เฉพาะทางของเรา — สายอัดรีดสกรูคู่หมุนร่วมแรงบิดสูง Coperion ZSK-70 ที่ดำเนินการภายใต้แผนควบคุมยานยนต์ IATF 16949 ทุกขั้นตอนตั้งแต่รับวัตถุดิบจนถึงพาเลทสินค้าสำเร็จมีจุดควบคุมที่บันทึกไว้พร้อมข้อมูลและตัวอย่างเก็บกักบังคับ (เก็บรักษา 24 เดือนตามข้อกำหนด IATF)
ขั้นตอนการผลิตและ QC ทีละขั้น
การตรวจรับวัตถุดิบเข้า: ชุดเรซินฐาน PA66 (Invista/Radici ระดับพรีเมียม) และใยแก้ว E สั้น 30% (Jushi เคลือบซิเลน 10μm) ตรวจสอบเทียบกับ CoA ทดสอบความชื้นด้วยไตเตรชัน Karl Fischer และเก็บในไซโลควบคุมสภาพอากาศเฉพาะ (RH < 45%) ตัวอย่างเก็บกัก: 3 kg ต่อชุดที่รับเข้า เก็บ 24 เดือน
การจ่ายยาชั่งน้ำหนักแบบกราวิเมตริก: เครื่องป้อนกราวิเมตริก Coperion K-Tron ที่ความแม่นยำจ่าย ±0.2% จ่ายเรซิน PA66 โรฟิงใยแก้ว มาสเตอร์แบตช์สี และชุดหล่อลื่น/เสถียรภาพที่เป็นกรรมสิทธิ์ตามสูตร BFE04 ที่ล็อก บันทึกการจ่ายเก็บใน MES ตามหมายเลขชุด
การอัดรีดสกรูคู่ — Line 7 (สาย IATF): สกรูคู่ ZSK-70 MC³ ทำงานที่ 450 รอบ/นาที ผลผลิต 860 kg/h สิบสองโซนทำความร้อน/ความเย็นพร้อมควบคุมอุณหภูมิแบบลำดับ ชั่งน้ำหลอมด้วยไพโรมิเตอร์ IR ในเส้นผลิตต่อเนื่อง; สัญญาณเตือนทำงานหากอยู่นอกแถบสเปก 288±5°C ดีไซน์สกรูรวมไซด์ฟีดเดอร์ป้อนใยแก้วอย่างนุ่มนวลเพื่อลดการหักของใยและคงความยาว GF ที่เหลือ
การทำเม็ดใต้น้ำ: เครื่องทำเม็ดใต้น้ำ Gala ผลิตเม็ดทรงกระบอก 3.0±0.5 mm × 2.5±0.3 mm การดันน้ำออกแบบเหวี่ยงศูนย์รวม + การคัดแยกสั่นกำจัดเม็ดเล็กและเม็ดยาว ตรวจจับเม็ดด้วยแสงในเส้นผลิตตัดเม็ดที่ขนาดไม่ได้มาตรฐาน
การทดสอบควบคุมกระบวนการในเส้นผลิต (ทุก 30 นาที): MVR (ISO 1133 วิสโกมิเตอร์หลอม), อุณหภูมิหลอม, ภาพถ่ายวัดขนาดเม็ดด้วยกล้องจุลทรรศน์, ความชื้นโดยอินฟราเรด ข้อมูลบันทึกอัตโนมัติสู่ MES; จุดผิดสเปก 5 จุดติดต่อกันกระตุ้นเบี่ยงเส้นผลิตอัตโนมัติสู่ถังกักกัน
ชุด QC เต็มท้ายชุด (ต่อชุด 12 ตัน): แรงดึง ISO 527, ดัด ISO 178, แรงกระแทก Izod 23°C ISO 180, HDT @1.82 MPa ISO 75, ความหนาแน่น ISO 1183, การดูดน้ำ ISO 62, CTI IEC 60112 แทงทดสอบฉีดบนแท่นกด QC เฉพาะ Engel 120T ออกใบรับรองความสอดคล้อง (CoC) ก็ต่อเมื่อทุกสมบัติอยู่ในแถบสเปกพร้อม CpK > 1.33
การบรรจุถุงและพาเลทอัตโนมัติ: ถุงผสมคราฟท์/PE 25 kg พร้อมแผ่นกันความชื้นอลูมิเนียมด้านใน; ทุกถุงมีบาร์โค้ด 2D เฉพาะพร้อมหมายเลขรุ่น เวลาผลิต รหัสชุด QC และลิงก์ตรวจสอบย้อนกลับ MES 40 ถุงต่อพาเลท ห่อด้วยสแตรชกับกันมุม 5 ชิ้นและฉลากพาเลท
การปล่อยสินค้าสำเร็จรูป (ประตูผ่าน 5 ขั้น IATF): หัวหน้าการผลิตตรวจ → วิศวกร QC ลงนาม CoA → ตรวจคณะกรรมการทบทวนวัสดุ (MRB) → คลังยกเลิกการกัก → สร้างหมายเลขติดตามที่ลูกค้าเห็นใน ERP ไม่มีรุ่นใดจัดส่งหากประตูทั้ง 5 ยังไม่ผ่าน
ระบบตรวจสอบย้อนกลับรุ่นสินค้า
ทุกถุง 25 kg ของ PA66 BFE04 มีบาร์โค้ด 2D DataMatrix ที่เชื่อมไปยังลำดับต้นน้ำและปลายน้ำทั้งหมดในระบบ MES/SCADA ของเรา สแกนฉลากถุงหรือพาเลทแล้วดึงข้อมูลได้: หมายเลขรุ่นเรซินฐานและ CoA ซัพพลายเออร์; ชุดโรฟิงใยแก้ว; รุ่นมาสเตอร์แบตช์สี; ข้อมูลในเส้นผลิตทุก 30 นาที; รายงานชุด QC เต็มท้ายชุด; ผู้ปฏิบัติงาน กะ และรหัสสาย; เส้นโค้งอุณหภูมิอัดรีดแต่ละโซน; เวลาบรรจุและรูปแบบพาเลท; หมายเลขเอกสารจัดส่งและปลายทาง มีไฟล์ส่งข้อมูล IMDS / CAMDS สำหรับลูกค้ายานยนต์ — ขอพร้อมใบเสนอราคา
กระบวนการตัวอย่าง คำสั่งซื้อ และการจัดส่ง
| ขั้นตอน | คำอธิบาย | ระยะเวลาโดยทั่วไป |
|---|---|---|
| 1. คำสอบถามเริ่มต้น | ส่งแบบชิ้นงาน + ข้อกำหนดผ่านแบบฟอร์มสอบถามหรืออีเมลถึง vip@nbjuhai.com วิศวกรฝ่ายขายที่ผ่านการฝึก IATF ตอบกลับภายใน 24 ชั่วโมงพร้อมเกรดที่แนะนำ ราคา เอกสารข้อมูลและข้อเสนอตัวอย่าง | 24 ชั่วโมง |
| 2. ประเมินตัวอย่างฟรี | ตัวอย่างฟรี 2 kg ของ PA66 BFE04 สีดำมาตรฐานจัดส่งภายใน 48 ชั่วโมง (ค่าขนส่งเรียกเก็บปลายทางสำหรับระหว่างประเทศ) มีตัวอย่างสูตรพิเศษ / สีพิเศษสำหรับค่าธรรมเนียม 50-100 kg คืนได้เมื่อสั่งซื้อเชิงพาณิชย์ครั้งแรก | 2-7 วัน |
| 3. ใบเสนอราคาและเงื่อนไขการค้า | ออกใบแจ้งหนี้โปรฟอร์มาอย่างเป็นทางการพร้อมราคา EXW / FOB หนิงป้อ / CIF ปลายทาง เงื่อนไขชำระเงิน (T/T 30% มัดจำ + 70% ก่อนจัดส่ง; มี L/C ภายหลังพ้นสายตาสำหรับคำสั่งเกิน $50k) รายละเอียดบรรจุภัณฑ์และ Incoterms 2020 | วันเดียวกับที่ตกลงสเปก |
| 4. ยืนยันคำสั่งซื้อและผลิต | รับมัดจำ → บันทึกคำสั่งใน ERP → จัดตารางผลิตบน Line 7 (สายยานยนต์ IATF) สีพิเศษ: 5 วันทำการ; สูตรพิเศษ: 10 วันทำการ; สีดำมาตรฐานสต็อก: 3-5 วันทำการ | 3-10 วันทำการ ขึ้นกับประเภท SKU |
| 5. ปล่อย QC และตรวจก่อนจัดส่ง | ชุด QC ผ่านทุกประตู → สร้าง CoC ตัวเลือก: การตรวจสอบพยานของลูกค้า (เชิญล่วงหน้า 2 วัน) หรือการตรวจบุคคลที่สาม SGS/BV โดยลูกค้าออกค่า 70% ยอดชำระต้องเคลียร์ก่อนจัดส่ง | 1 วัน |
| 6. จัดส่งและเอกสาร | EXW รับของโดยฟอร์เวอร์เดอร์ของคุณ หรือ FOB/CIF ที่ Juhai จอง ชุดเอกสาร: ใบแจ้งหนี้พาณิชย์ รายการบรรจุ บิลออฟเลดดิ้ง / AWB ใบรับรองแหล่งกำเนิด CoC พร้อมชุด QC เต็ม สำเนาใบรับรอง IATF 16949 หนังสือรับรอง ROHS 2.0 + REACH + ELV + PAHs PPAP ระดับ 1/2/3 และ IMDS ส่งแยกต่างหากภายใน 5 วันทำการหลังจัดส่งสำหรับลูกค้ายานยนต์ | ขึ้นเรือภายใน 3 วันหลังรับยอดชำระ |
| 7. สนับสนุนทางเทคนิคหลังจัดส่ง | วิศวกรฝ่ายขายเฉพาะทาง + วิศวกรกระบวนการมอบหมายให้บัญชีของคุณ มีการวิเคราะห์ Mold-flow, ตรวจสอบการอบแห้ง, เพิ่มประสิทธิภาพพารามิเตอร์ฉีด, แก้ไขปัญหา และเยี่ยมโรงงานด้วยตนเองได้ภายใน 72 ชั่วโมงทั่วโลก (เที่ยวบินวีซ่าอนุญาต) | ต่อเนื่องตลอดอายุโปรแกรม |
การสนับสนุนทางเทคนิคและวิศวกรรม (รวมอยู่)
ต่างจากพ่อค้าพลาสติกทั่วไปที่ไม่สามารถสนับสนุนวัสดุหลังจัดส่ง Juhai Plastics รวมบริการวิศวกรรมต่อไปนี้ในทุกคำสั่ง PA66 BFE04 โดยไม่มีค่าใช้จ่ายเพิ่ม — ส่วนหนึ่งของความมุ่งมั่นระดับต้นทุนพรีเมียมของเรา
การจำลอง Mold-Flow (Autodesk Moldflow Insight 2025): วิศวกร CAE ในบ้านของเราเรียกใช้การวิเคราะห์ fill/pack/warp บนโมเดลชิ้นงาน 3 มิติของคุณ (STEP / IGES) เพื่อแนะนำตำแหน่งประตู ขนาดรันเนอร์ ความหนาผนังที่เหมาะสม และคาดการณ์การบิดเบี้ยวเทียบข้อมูลการหดตัว PA66 BFE04 (0.30% ทางการไหล / 0.85% ทางขวาง) รายงานส่งภายใน 3-5 วันทำการ สูงสุด 2 รอบการออกแบบต่อโปรแกรม
การตรวจสอบอุปกรณ์อบแห้ง: หากอัตราสินค้าเสียจากสเปรย์หรือพองเกิน 2% หลังเริ่มเดินเครื่อง วิศวกรกระบวนการของเราจะทำการตรวจสอบการอบแห้งระยะไกล (ภาพถ่าย + บันทึกจุดน้ำค้างเครื่องอบ + ทดสอบความชื้นวัสดุ) และแนะนำแนวทางอัปเกรด (เช่น ขนาดเครื่องลดความชื้นจุดน้ำค้าง -40°C, คำนวณความจุถังป้อนตามน้ำหนักช็อต) สำหรับลูกค้า EU มีบริการเยี่ยมหน้างานกับตัวแทนเทคนิคประจำเยอรมนี
แผ่นเริ่มต้นพารามิเตอร์การฉีด: แผ่นเริ่มต้นพารามิเตอร์ 1 หน้าจากแบบที่ปรับให้เหมาะกับเครื่องฉีดของคุณ (แรงหนีบ, เส้นผ่านศูนย์กลางสกรู L/D, รันเนอร์ร้อน/เย็น, เหล็กแม่พิมพ์) และเรขาคณิตชิ้นงานเฉพาะ รวมขั้นตอนปิดเครื่องและชำระล้าง 10 ขั้นตอนสำหรับการเปลี่ยน PA66 → วัสดุอื่น / วัสดุอื่น → PA66
ชุดเอกสาร PPAP ยานยนต์: ระดับ 1 — Part Submission Warrant (PSW) + CoC; ระดับ 2 — เพิ่มรายงานมิติ แผนผังกระบวนการ แผนควบคุม ร่าง FMEA; ระดับ 3 — เพิ่มทุกอย่างระดับ 2 บวกการศึกษา MSA การศึกษากระบวนการเริ่มต้น (CpK) การส่ง IMDS/CAMDS ตัวอย่างแม่แบบ เอกสาร PPAP ทั้งหมดสอดคล้องรูปแบบ AIAG ฉบับที่ 4 สำหรับ OEM สหรัฐ/EU
การวิเคราะห์ความล้มเหลวและแก้ปัญหา 8D: หากเกิดปัญหาคุณภาพในสนามหรือการผลิต วิศวกรคุณภาพของเราปฏิบัติตามวิธี 8D ที่มีโครงสร้าง (D1-D8) พร้อมการกักกัน 48 ชั่วโมง วิเคราะห์ต้นเหตุ 5 วันทำการ และแผนการแก้ไขถาวร รูปแบบที่ IATF 16949 กำหนดสำหรับลูกค้ายานยนต์
คู่มือข้อบกพร่องและการแก้ไขการฉีด PA66 BFE04
แม้ PA66 BFE04 จะถูกออกแบบมาเพื่อความสามารถในการแปรรูปที่เหนือชั้น แต่การอบแห้งหรือตั้งพารามิเตอร์ไม่ถูกต้องอาจทำให้เกิดข้อบกพร่องการขึ้นรูปทั่วไปของตระกูล PA66 ใช้ตารางด้านล่างเพื่อวินิจฉัยอย่างรวดเร็ว; ติดต่อวิศวกรกระบวนการของเราเพื่อสนับสนุนหน้างานภายใน 72 ชั่วโมงหากอัตราข้อบกพร่องเกิน 3% หลังใช้มาตรการแก้ไข
| ข้อบกพร่อง / อาการ | ต้นเหตุที่เป็นไปได้มากที่สุด (เฉพาะ PA66) | มาตรการแก้ไขทีละขั้น |
|---|---|---|
| รอยสเปรย์ / รอยเงิน ใกล้ประตูหรือบนพื้นผิวการไหลสูง | สาเหตุอันดับหนึ่งโดยไกล: การอบแห้งไม่เพียงพอ. ความชื้นตกค้าง PA66 BFE04 สูงกว่า 0.06% จะไฮโดรไลซิสที่ 285°C เป็นฟองก๊าซซึ่งเป็นทางขีดบนผิวชิ้นงาน | 1) หยุดการผลิตทันที — อบวัสดุทั้งหมดในถังป้อนเครื่องที่ 92°C เพิ่มอีก 2 ชั่วโมงก่อนช็อตถัดไป 2) ตรวจสอบจุดน้ำค้างเครื่องอบ: ต้อง ≤ -40°C; หากใช้เครื่องอบเตียงสารดูดความชื้น ให้เปลี่ยนหรือสร้างใหม่ 3) ตรวจสอบปริมาณความชื้นซ้ำด้วยเครื่องวัดความชื้นฮาโลเจนหรือไตเตรชัน Karl Fischer 4) เพิ่มแรงกดหลัง +3 บาร์เพื่อยุบฟองเล็กที่เหลือในหลอม 5) ลดความเร็วฉีด 15-20% เพื่อลดการพาก๊าซของการไหลน้ำพุ |
| ผิวพอง / ฟองผิว บนซี่หรือบอสส่วหนา | การระเหยจากความชื้น หรือแรงดันคงตัว / เวลาคงตัวไม่เพียงพอบนส่วนหนา PA66 มีความแข็งแรงหลอมสูงกว่า PA6 — ต้องการเวลาคงตัวนานขึ้นเพื่อป้อนการหดตัว | 1) ยืนยันการอบแห้งตามการแก้สเปรย์ข้างต้นก่อน — ความชื้นเป็นต้นเหตุใน ~85% ของกรณีผิวพอง PA66 2) เพิ่มแรงดันคงตัว 10% ของค่าปัจจุบัน 3) เพิ่มเวลาคงตัว +5 ถึง +8 วินาทีต่อความหนาผนังนามาล 1 mm 4) เพิ่มอุณหภูมิแม่พิมพ์เล็กน้อย (+5°C) เพื่อหน่วงการสร้างผิวหนังและยืดหน้าต่างบรรจุลงส่วนหนา 5) ตรวจสอบวาล์วกันกลับ (NRV) ที่ปลายสกรู — การสึกทำให้แรงดันตกในช่วงคงตัว |
| ใยแก้วลอย / ผิวหยาบ บนผิว Class-A ที่มองเห็น | อุณหภูมิแม่พิมพ์ต่ำเกินไปทำให้ผิวหนัง PA66 แข็งตัวก่อนที่ใยแก้วจะเปียกชื้นและจมใต้ผิว OR แรงกดหลังต่ำเกินไป ทำให้การผสมใย/หลอมไม่ดี | 1) ยกอุณหภูมิแม่พิมพ์เป็นอย่างน้อย 85°C (90-95°C เหมาะสำหรับผิว Class-A บน PA66 BFE04) 2) เพิ่มแรงกดหลังจากค่าปัจจุบันเป็นช่วง 8-10 บาร์ 3) ลด RPM สกรู 10-15 รอบ/นาที เพื่อลดความร้อนจากแรงเฉือนและปรับความเป็นเนื้อเดียวของหลอม 4) หากใช้รันเนอร์เย็น ให้เพิ่มอุณหภูมิหัวฉีด +5°C เพื่อป้องกันการแข็งตัวและปรับการเปียกชื้นการไหลน้ำพุ 5) โซลูชันแม่พิมพ์: เพิ่มการแกว่งอุณหภูมิแม่พิมพ์ variotherm 10-15°C หากเครื่องมือเอื้อ |
| การบิดเบี้ยว / มิติเกินเกณฑ์ บนชิ้นแบนยาวหรือเปลือก | การหล่อเย็นไม่สม่ำเสมอหรือการหดตัวต่างกันทางการไหลเทียบขวาง PA66 BFE04 มีอัตราส่วนหดตัว 0.30% ทางการไหล / 0.85% ทางขวาง — เกือบ 3:1 ดังนั้นการวางแนวใยแก้วจึงควบคุมการบิดเบี้ยว | 1) ยืนยันครึ่งแม่พิมพ์ทั้งสองที่ค่าตั้งเดียวกัน (85-95°C); วัดอุณหภูมิโพรง/แกนจริงด้วยเทอร์โมคัปเปิลผิว — หากผลต่าง > 5°C ให้ปรับสมดุลช่องทางหล่อเย็น 2) เพิ่มแรงดันคงตัว +10% และขยายเวลาคงตัว +3-5 วินาที 3) ลดความเร็วฉีด 10-15% เพื่อลดการวางแนวใยจากแรงเฉือนระหว่างการเติม 4) หากเป็นไปได้ ย้ายประตูเพื่อเปลี่ยนเส้นทางการไหลและลดการเรียงตัวของใย 5) ผ่านชิ้นงานหลังขึ้นรูป: 140°C × 2 ชั่วโมงในเตาอากาศหมุน เย็นช้า 6 ชั่วโมงในเตาก่อนจับ — ลดการบิดเบี้ยวหดตัวหลังขึ้นรูป 40-60% |
| ช็อตสั้น / เติมไม่เต็ม บนซี่บางหรือปลายการไหลไกล | อุณหภูมิหลอมต่ำเกินไป (PA66 ต้องการอย่างน้อย 280°C ที่ผนังบางเพื่อการไหล) OR การระบายอากาศไม่เพียงพอ (ผลพลอยจากการสลายตัว PA66 ตกค้างในโพรงหากไม่ระบาย) | 1) ยกโซนกระบอกหน้า +5°C และหัวฉีด +5°C เพื่อให้หลอมมาถึงส่วนบางสูงกว่า 278°C 2) ยืนยันอุณหภูมิหลอมจริงด้วยการวัดช็อตอากาศ (ไม่ใช่แค่ค่าตั้งกระบอก) — แรงกดหลังมากเกินไปอาจทำให้ร้อนจากแรงเฉือนเกิน 298°C เป็นการเสื่อมสลายแทนที่จะไหลดีขึ้น 3) ตรวจสอบการระบายโพรง: ความลึกรูระบาย 0.015-0.020 mm สำหรับ PA66 ความกว้างรูระบาย 4-6 mm; วางรูระบายที่จุดเติมสุดท้าย 4) เพิ่มความเร็วฉีด 10-15% เพื่อใช้ประโยชน์จากการลดความหนืดจากแรงเฉือน (PA66 ลดความหนืดจากแรงเฉือนอย่างมากเหนืออัตราแรงเฉือน 1000 s⁻¹) 5) เพิ่มขนาดช็อต 2-3% เพื่อเพิ่มแผ่นรองสำหรับการบรรจุสุดท้าย |
| การหักเปราะระหว่างประกอบ — ชิ้นงานหักที่รอยเชื่อม/รอยต่อระหว่างประกอบ snap-fit หรือทอร์ก | ความแกรนด์รอยเชื่อมไม่ดีเกิดจากอุณหภูมิแม่พิมพ์ต่ำทำให้รอยเชื่อมแข็งตัวก่อนการพันโซ่โมเลกุล PA66 OR จากการปนเปื้อน / การปนรีไซเคิลในบ้านที่ไม่เข้ากัน | 1) เพิ่มอุณหภูมิแม่พิมพ์เป็น 90-95°C ขั้นต่ำ — พารามิเตอร์เดี่ยวที่มีประสิทธิภาพที่สุดสำหรับความแกรนด์รอยเชื่อม PA66 (ยึดความเหนียวที่รอยเชื่อมขึ้น 25-40%) 2) เพิ่มอุณหภูมิหลอม 5°C ที่หัวฉีด 3) หากใช้รีไซเคิลเศษกระบวนการ: จำกัดที่ 15% ของน้ำหนักช็อต; ยืนยันรีไซเคิลเป็น PA66 BFE04 เท่านั้น (ไม่ผสม PA6 หรือโพลีเมอร์อื่น) และอบแห้งซ้ำที่ 90°C × 4 ชม. ก่อนผสม 4) ย้ายบ่อเกิน / แถบที่ตำแหน่งรอยเชื่อมหากเป็นไปได้ (เปลี่ยนเครื่องมือ) 5) ลดความเร็วฉีด 20% เพื่อให้หน้าไหลมาบรรจบช้าลงและพันกันดีขึ้น |
แนวปฏิบัติการออกแบบแม่พิมพ์ที่ดีที่สุดสำหรับ PA66 BFE04
แชร์แนวทางเหล่านี้กับผู้ทำแม่พิมพ์ตั้งแต่ขั้นออกแบบแรกสุด — PA66 มีพฤติกรรมความผลึกเฉพาะต่างจาก PA6 ซึ่งส่งผลต่อเหล็กเครื่องมือ การจัดวางความเย็น ขนาดรันเนอร์ การดีดออกและการระบาย การตัดสินใจออกแบบที่ถูกต้องป้องกันปัญหาการขึ้นรูปภายหลังได้ 80%
เหล็กแม่พิมพ์และการรักษาผิว
เกรดเหล็กโพรง / แกน: สำหรับเครื่องมือผลิตอนุกรม PA66 BFE04 (1 ล้านช็อตขึ้นไป): แนะนำ 1.2316 / สเตนเลส 420 SS ที่ความแข็ง HRC 42-48 PA66 ที่อุณหภูมิแปรรูป 290°C มีการกัดกร่อนเล็กน้อยเทียบ PA6 เนื่องจากความชื้นตกค้างไฮโดรไลซิสหมู่อะไมด์ร่องรอย — สเตนเลสป้องกันจุดสนิมบนผิวโพรงระหว่างหยุดสุดสัปดาห์
บุชชิ่งรันเนอร์ / สปรู: ใช้เหล็กชุบแข็งตลอดเส้น 1.2344 / H13 ที่ HRC 48-52 ใยแก้วใน PA66 BFE04 มีการกัดขัดสูงที่ความเร็วฉีดสูง — ผิวรันเนอร์จะสึกเร็วกว่า PA6 ไม่เสริมใย 2-3 เท่า
การขัดผิว: SPI-B2 หรือขัดเพชร 1200 เมชขั้นต่ำสำหรับผิวตกแต่งที่มองเห็น PA66 เกรดพรีเมียมผลึกที่อุณหภูมิสูงกว่า PA6 — โพรงกระจกเงาได้ประโยชน์จากการตอบสนองอุณหภูมิรวดเร็วในแม่พิมพ์ variotherm
การเคลือบผิว (ตัวเลือกแต่แนะนำ): สำหรับเครื่องมือที่เดิน > 500k ช็อตต่อปี: เคลือบ PVD CrN หรือ TiAlN ~10 μm บนรันเนอร์และบริเวณประตูเพื่อลดการสึกจากการกัดขัด GF ยืดช่วงบำรุงรักษาเครื่องมือจาก 50k → 200k+ ช็อตระหว่างรอบขัด
การจัดระบบหล่อเย็น (สำคัญต่อความผลึก PA66)
เส้นผ่านศูนย์กลางและพิทช์ช่องหล่อเย็น: ใช้ช่องเส้นผ่านศูนย์กลาง 10-12 mm ที่พิทช์ 2 เท่าของเส้นผ่านศูนย์กลาง (ระยะกลางถึงกลาง 20-24 mm) โดยระยะผนังโพรงถึงช่อง = 1 เท่าของเส้นผ่านศูนย์กลางช่อง PA66 มีแฝงความร้อนการผลึกสูงกว่า PA6 (จุดสูงสุด 221 °C เทียบ 260 °C) — ต้องการความเย็นสม่ำเสมอและหนาแน่นเพื่อหลีกเลี่ยงจุดร้อน
การหล่อเย็นแกน: ห้ามใช้แกน "ดัมมี่" ที่หล่อเย็นไม่ดีบนทหนา PA66 BFE04 ยุบตัวหนักที่ความหนา >3 mm หากไม่มีการหล่อเย็นด้านแกน ใช้บุชชิ่งแกนทองแดงเบริลเลียมหรือช่องหล่อเย็นแกนแบบบับเบอร์ / แบฟเฟิลสำหรับแกนสูงเกิน 15 mm
วงจรอุณหภูมิโพรง / แกนแยก: บังคับใช้ PA66 BFE04 ให้ผิว Class-A ดีที่สุดเมื่อโพรง 85-95°C แต่แกนสามารถเย็นกว่า 5-10°C เพื่อเพิ่มประสิทธิภาพรอบเวลา วงจรร่วม = การหดตัวไม่สม่ำเสมอ = การบิดเบี้ยว
อัตราการไหลของสารหล่อเย็น: ตรวจสอบให้การไหลแบบปั่นป่วนด้วยหมายเลขเรย์โนลด์ > 5000 ในทุกช่อง คำนวณจากอัตราการไหลเทียบเส้นผ่านศูนย์กลางช่อง; โดยทั่วไป 10-15 ลิตร/นาทีต่อโซนสำหรับเครื่องมือขนาดยานยนต์ วัดอุณหภูมิขาออกเทียบขาเข้า — ผลต่าง > 2°C บ่งชี้การไหลไม่ดีและต้องปรับสมดุลแมนิโฟลด์
การออกแบบรันเนอร์ ประตู และการระบาย
ระบบรันเนอร์: รันเนอร์เย็นกลมเต็มที่ต้องการ (แรงเฉือนสมดุล) เส้นผ่านศูนย์กลางรันเนอร์ทั่วไป: 5-8 mm สำหรับน้ำหนักช็อต 50-250 g; ขยายเป็น 10 mm สำหรับช็อต > 500 g หลีกเลี่ยงรันเนอร์รูปสี่เหลี่ยมคางหมู "ถูก" — 30% GF ของ PA66 BFE04 ทำให้ความร้อนจากแรงเฉือนไม่สม่ำเสมอตัดขวางหน้าตัดรูปสี่เหลี่ยมคางหมู นำไปสู่การสูญเสียความยาวใยที่แปรผันระหว่างช็อต
ข้อควรพิจารณารันเนอร์ร้อน: หากใช้รันเนอร์ร้อนแบบประตูวาล์ว (แนะนำสำหรับเครื่องมือขั้วต่อ EV หลายช่อง) ระบุโปรไฟล์อุณหภูมิแมนิโฟลด์ที่ปรับ PA66 อุณหภูมิทำงานแมนิโฟลด์ = 285-290°C; อุณหภูมิปลายประตูวาล์ว = 292-296°C เพื่อป้องกันการแข็งตัว ความสม่ำเสมออุณหภูมิหยดต่อหยด ±2°C เป็นข้อบังคับสำหรับ CpK ชิ้นต่อชิ้นที่สม่ำเสมอบนเครื่องมือยานยนต์
ประเภทและขนาดประตู: สำหรับ PA66 GF30: แนะนำ ประตูซับมารีน / แทนเนล หรือ ประตูขอบ สำหรับเรขาคณิตส่วนใหญ่ ประตูพินพอยต์ยอมรับได้ แต่ขนาดขั้นต่ำ φ 1.2 mm (φ 1.5 mm ที่แนะนำ) เพื่อป้องกันแรงเฉือนมากเกินไปและการหัก GF ผ่านช่องจำเล็ก ประตูพัดสำหรับแผงกว้างแบน: ความหนา 0.8-1.2 mm ความกว้าง = 1/4 ถึง 1/3 ของความกว้างแผง
การระบายอากาศ (มักถูกระบุน้อยเกินไปสำหรับ PA66): ความลึกรูระบายที่รอยแยกแม่พิมพ์: 0.015 - 0.020 mm (ไม่ลึกกว่านี้! PA66 BFE04 จะเกินรอยที่ ~0.025 mm) ความกว้างรูระบาย 4-6 mm ต่อรู; วางรูระบายทุกจุดเติมสุดท้าย ทุกรอยเชื่อม และปลายซี่ยาวทุกเส้น ความยาวพื้นรูระบาย = 3-5 mm จากนั้นเวลิกที่ความลึก 0.5 mm สู่บรรยากาศ หากฉีดด้วยแรงดัน 120+ บาร์ เพิ่มรูระบายลึก 0.010 mm ภายในโพรงบนยอดซี่ที่คาดว่ามีก๊าซอ้างอิงจากการจำลอง mold-flow
ระบบดีดออก
เส้นผ่านศูนย์กลางหมุดดีด: ใหญ่กว่า PA6 เล็กน้อยสำหรับชิ้นขนาดเทียบเท่า PA66 หดตัวเข้าหาแกนมากขึ้น (การหดตัวทางการไหลต่ำสร้างแรงเค้นห่วงรอบแกนสูง) แนะนำหมุดดีดขั้นต่ำ φ 4 mm บนชิ้นเล็ก φ 6-8 mm บนชิ้นเปลือกรถยนต์ ใบมีดดีดสำหรับซี่บางกว้าง ≥ 3 mm เพื่อป้องกันการดันทะลุ
อุณหภูมิดีดออก: ปล่อยให้ชิ้นงานเย็นลงถึง 100°C หรือต่ำกว่าก่อนดีดออก ความผลึก PA66 ยังคงพัฒนาต่ำกว่าอุณหภูมิแม่พิมพ์ — การดีดเร็วเกินไป (อุณหภูมิแกนเหนือ 110°C) ทำให้เกิดการบิดเบี้ยวหลังดีดเพิ่มอีก 0.3-0.5% หากรอบเวลาจำกัด ใช้จิ๊กดีดหรือเบ้าความเย็นนาน 60 วินาทีหลังถอดแม่พิมพ์เพื่อคงรูประหว่างการผลึกสุดท้าย
มุมดราฟต์: ขั้นต่ำ 0.5° ต่อด้าน สำหรับผิวลาย, 1.0° ต่อด้านสำหรับผิวขัด SPI-A PA66 BFE04 ที่มี 30% GF มีสัมประสิทธิ์แรงเสียดทานสูงกว่า PA66 ไม่เสริมใย — ดราฟต์ไม่เพียงพอทำให้เกิดร้อยลาก ขูดขีด และรอยเค้นสีขาวตอนดีด
การจัดส่ง ประกันภัย และติดตามสินค้า
Incoterms มาตรฐานและเส้นทางขนส่ง
| EXW (โรงงานต้นทาง) | รับของโดยฟอร์เวอร์เดอร์ที่ลูกค้าเสนอ ณ โกดังโรงงาน Juhai ในอี้เยา หนิงป้อ เอกสารส่งออกทั้งหมดจัดทำโดย Juhai (ใบแจ้งหนี้พาณิชย์ รายการบรรจุ ใบรับรองแหล่งกำเนิด) ตัวเลือกประหยัดที่สุดสำหรับผู้นำเข้าประจำที่มีสัญญาฟอร์เวอร์ดิ้งจีนเอง |
|---|---|
| FOB หนิงป้อ / FOB เซี่ยงไฮ้ | Juhai จัดรถขนส่งภายในไปยังท่าเรือหนิงป้อเป่ยหลุน (NGB) หรือท่าเรือเซี่ยงไฮ้หยางซาน (SGSV) พิธีศุลกากรส่งออก และส่งมอบบนเรือที่ผู้ซื้อเสนอ ประกันภัยทางทะเล + ค่าระวางเรือมหาสมุทรจัดโดยผู้ซื้อ ค่าเริ่มต้นสำหรับลูกค้าที่มีสัญญาประจำปีกับ Maersk / MSC / ONE / COSCO |
| CIF / CIP (ท่าเรือปลายทาง) | Juhai จองค่าระวังเต็มรูปแบบ (เรือหรืออากาศ) + ประกันภัยสินค้าทางทะเลทุกภัย (Institute Cargo Clauses A) ไปยังท่าเรือปลายทางที่ระบุ มูลค่าประกัน = 110% ของมูลค่าใบแจ้งหนี้ CIF ตามค่าเริ่มต้น Incoterms 2020 ตัวเลือกทั่วไปที่สุดสำหรับผู้ซื้อครั้งแรกและการส่งทดลอง |
| DDP (ส่งถึงปลอดอากร) | Juhai จัดการจัดส่งแบบครบวงจร รวมพิธีศุลกากรขาเข้า ชำระอากรและภาษีที่ปลายทาง และรถขนส่งไมล์สุดท้ายถึงประตูโกดังลูกค้า มีให้สำหรับ สหรัฐ เยอรมนี สหราชอาณาจักร เนเธอร์แลนด์ เบลเยียม ฝรั่งเศส อิตาลี สเปน โปแลนด์ เม็กซิโก บราซิล ออสเตรเลีย เกาหลีใต้ ญี่ปุ่น ต้องใช้เวลาเสนอราคาเพิ่ม 3-5 วันสำหรับคำนวณอากรปลายทาง |
| การขนส่งทางอากาศ (คำสั่งด่วนขนาดเล็ก) | มีสำหรับคำสั่ง 500 kg ถึง 5,000 kg (การสร้างตัวอย่างด่วน วัสดุอะไหล่สายหยุด) ระยะทางโดยทั่วไป: 4-7 วันทำการถึงประตูยุโรป, 3-5 วันสหรัฐ ต้นทุนสูงกว่า; แนะนำเฉพาะเมื่อความเสี่ยงสายผลิตหยุดสูงกว่าส่วนต่างราคา |
รายละเอียดความคุ้มครองประกันภัยสินค้า
การจัดส่งทางทะเล / อากาศทั้งหมดภายใต้เงื่อนไข CIF/CIP/DDP ของ Juhai รวม ประกันภัยสินค้าทุกภัย รับประกันโดย PICC (People's Insurance Company of China) หรือ Ping An Insurance ใช้ Institute Cargo Clauses (A) — ความคุ้มครองมาตรฐานกว้างที่สุด ครอบคลุมแต่ไม่จำกัดเพียง: ความสูญเสียทั้งหมด/บางส่วนจากเรือจม ชน ติดฝั่น ไฟไหม้ ระเบิด ทิ้งสินค้าทิ้งน้ำ ค่าเสียส่วนเฉลี่ย ความประมาทของผู้ขนส่ง น้ำทะเลเข้า โจรกรรม การขนของสั้นกว่ารายการบรรจุ กระบวนการเคลม: ลูกค้าถ่ายภาพพาเลทเสียหาย + บรรจุภัณฑ์นอก + ความเสียหายถุงในภายใน 48 ชั่วโมงหลังส่งมอบ ยื่นรายงานตรวจร่วมกับผู้ขนส่ง; ผู้ประสานงานประกัน Juhai จัดการเอกสารทั้งหมดและจ่ายค่าสินไหมทดแทนภายใน 15 วันทำการหลังยื่นโดยทั่วไป
พอร์ทัลติดตามสินค้าและเอกสาร
เมื่อการจัดส่งออกเดินจากหนิงป้อ วิศวกรฝ่ายขายเฉพาะของคุณจะส่ง: (1) อีเมลยืนยันการจัดส่งพร้อมชื่อเรือ เลขเที่ยว ETD หนิงป้อ / ETA ปลายทาง; (2) หมายเลขติดตามเคอริเออร์สำหรับเอกสารต้นฉบับกระดาษ (หรือยืนยัน telex-release หากชำระล่วงหน้า); (3) ลิงก์ติดตามเรือโดยตรงผ่าน MarineTransport หรือบริการเทียบเท่าแสดงตำแหน่งเรือสด ลูกค้ายานยนต์ที่มีโปรแกรม VMI (สินค้าคงคลังที่ผู้ขายบริหาร) จะได้รับแดชบอร์ดสินค้า "ระหว่างน้ำ + ในโกดัง + ผลิตรอบถัดไป" รายสัปดาห์ทางอีเมลเช้าวันจันทร์
คู่มือการประเมินตัวอย่างและทดสอบห้องปฏิบัติการสำหรับ PA66 BFE04
ก่อนผูกมัดกับ MOQ 1000 kg ใช้แผนการประเมินที่มีโครงสร้างนี้เพื่อตรวจสอบ PA66 BFE04 บนเครื่องมือเดิมหรือแม่พิมพ์ทดสอบต้นแบบ สิ่งนี้สะท้อนกระบวนการรับรองภายในที่ลูกค้ายานยนต์ Tier 1 ของเราใช้ โดยทั่วไปใช้เวลา 4-6 สัปดาห์รวมเวลาขนส่ง
ระยะที่ 1 — ตรวจรับตัวอย่าง (วันที่ 1 หลังรับตัวอย่าง)
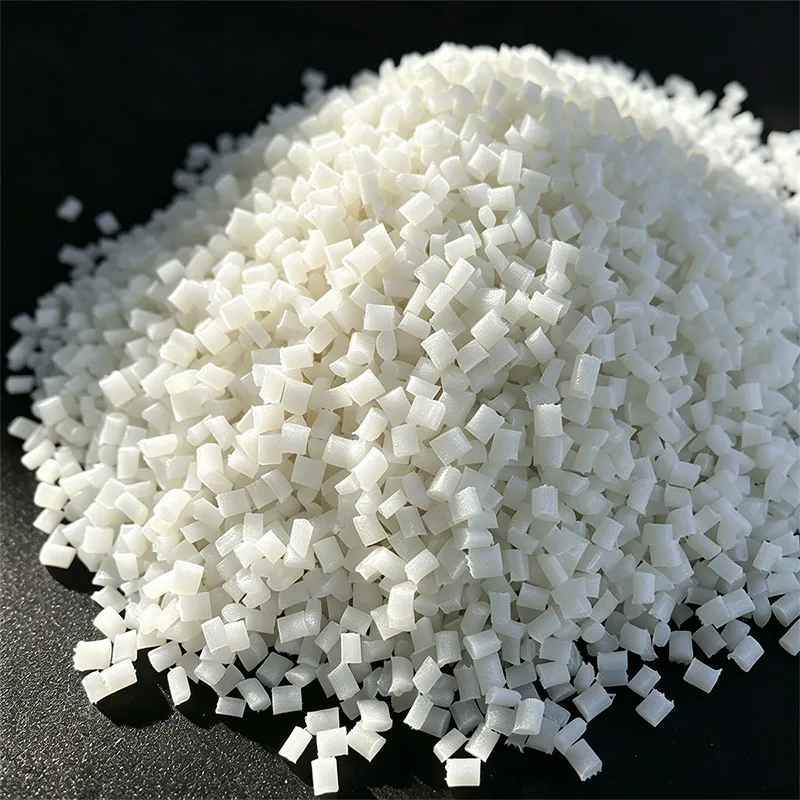
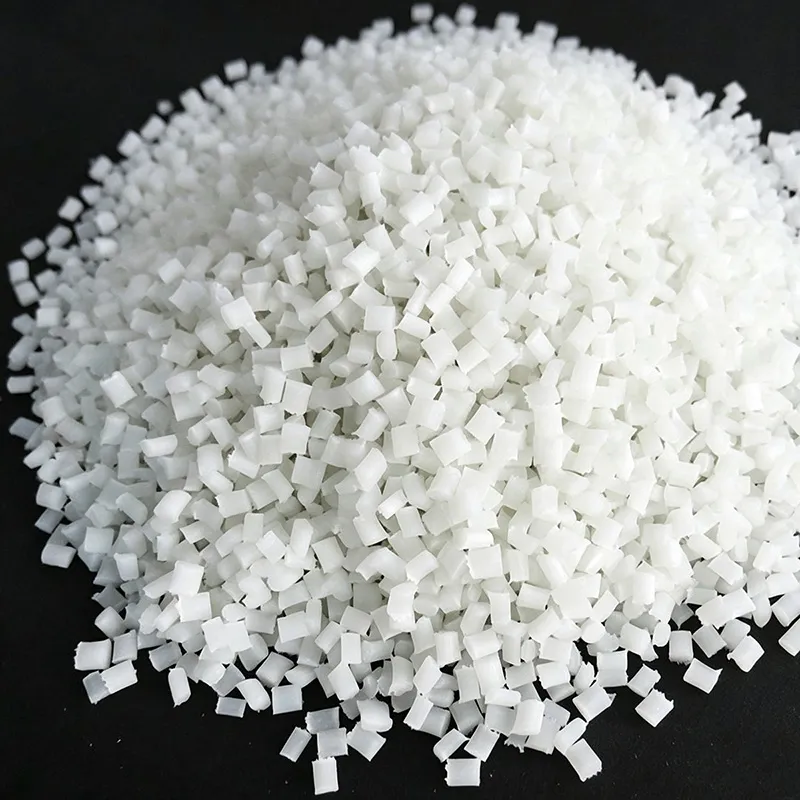
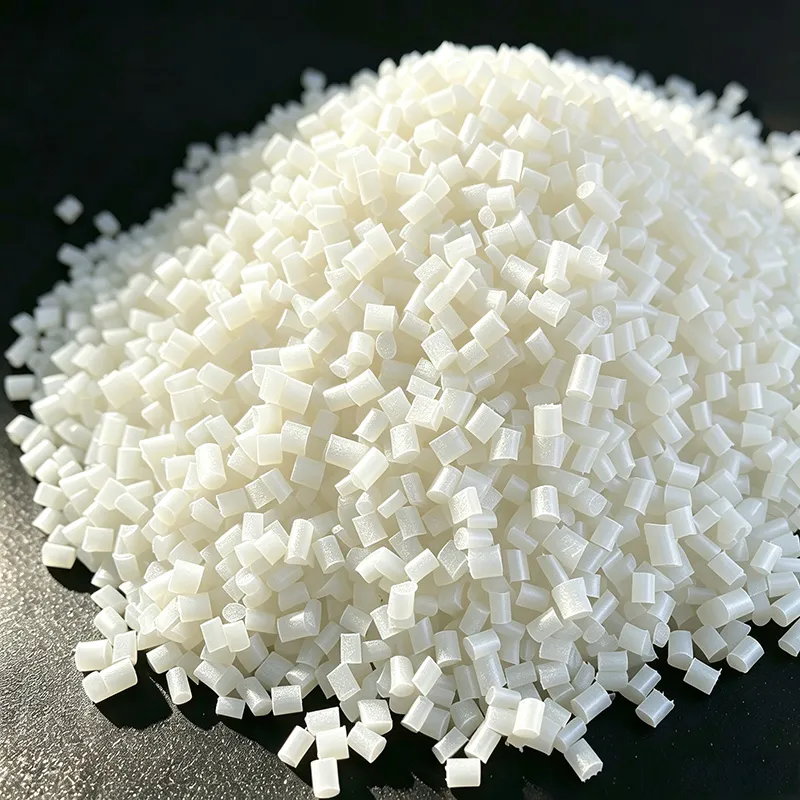
ตรวจสอบภาพและมิติของเม็ด: ยืนยันลักษณะเม็ดตรงกับภาพถ่าย — เม็ดทรงกระบอกดำเงาเนื้อเนียน ยาว 3.0±0.5 mm ไม่มีก้อน เม็ดเล็ก หรืออนุภาคสีผิดปกติ
ตรวจสอบปริมาณความชื้น (วิกฤต): รีบซีลถุงตัวอย่างทันทีจนถึงขั้นตอนอบแห้ง ห้ามเดินเครื่อง PA66 BFE04 สภาพรับเข้าบนเครื่องฉีดของคุณ — แม้สัมผัสอากาศ 60% RH 5 วันก็ทำให้ความชื้นเกิน 0.2% และก่อสเปรย์หนัก อบตัวอย่างตามสเปกของเรา: 90°C × 4 ชั่วโมงในเครื่องอบลดความชื้นที่จุดน้ำค้างตรวจสอบแล้ว ≤ -40°C หลังอบแห้ง ตรวจสอบความชื้นด้วยเครื่องวัดฮาโลเจน: เป้าหมาย ≤ 0.06% (เทียบเท่า 0.6 mg/g)
ค่าพื้นฐานอัตราการไหลหลอม (MVR): หากคุณมีเครื่องทดสอบ MVR ห้องปฏิบัติการ (ISO 1133) วัดที่ 280°C / น้ำหนักลูกสูบ 5.0 kgf ค่าเป้าหมายสำหรับ PA66 BFE04 คือ 28 cm³/10 min ที่ความคลาดเคลื่อน ±20% MVR นอกช่วง ±20% หรือมีกลิ่นแรงระหว่างหลอมบ่งชี้การเสื่อมสลายของตัวอย่างจากความชื้นในการขนส่ง — ติดต่อเราขอตัวอย่างทดแทนก่อนดำเนินการต่อ
ระยะที่ 2 — ขึ้นรูปต้นแบบ (1-3 วันหลังอบแห้ง)
ตั้งค่าเครื่องฉีด: ใช้แผ่นเริ่มต้นพารามิเตอร์ที่เราจัดให้ (ปรับตามรุ่นเครื่องของคุณ) การตั้งค่าสำคัญที่ต้องตรวจสอบ: อุณหภูมิกระบอก 250/265/280/290/288°C อุณหภูมิแม่พิมพ์ 85-90°C แรงกดหลัง 8-10 บาร์
ตรวจสอบภาพช็อตแรก: เก็บช็อต 10 ช็อตแรกหลังกระบวนการเสถียร (โดยทั่วไป 15-20 ช็อตชำระล้าง) ให้คะแนน: รอยสเปรย์ ใยแก้วลอย ช็อตสั้น เกินรอย รอยเชื่อมที่มองเห็น รอยบุ๋มบนซี่/บอส หากมีข้อบกพร่องประเภท A (สเปรย์ ผิวพอง) ให้หยุดและตรวจสอบการอบแห้งก่อนเปลี่ยนพารามิเตอร์อื่น — 9 ใน 10 ของข้อบกพร่องภาพเริ่มต้น BFE04 เกี่ยวกับความชื้น ไม่ใช่พารามิเตอร์
ร่องทดลอง 100 ชิ้น: หากช็อตแรกผ่านภาพ ให้ผลิต 100 ชิ้นเพื่อตรวจสอบความพอดีประกอบและทดสอบการทำงานเบื้องต้น วัดมิติสำคัญ 10 จุดต่อชิ้นบน 30 ชิ้นสุ่ม — บันทึก X-bar และ S เพื่อคำนวณ CpK ภายหลัง
ระยะที่ 3 — ทดสอบสมรรถนะการทำงาน (สัปดาห์ที่ 2-4)
ทดสอบประกอบและโหลดเชิงกล: แรงเสียบ / แรงถอน snap-fit (ตัวอย่างขั้นต่ำ 10 ชิ้น), ทดสอบทอร์กบนบอสเกลียวตามสเปกการออกแบบของคุณ, ทดสอบตกกระแทกหากเกี่ยวข้อง
ทดสอบสัมผัสความร้อน: บังคับใช้สำหรับ PA66 — สัมผัสตัวอย่าง 20 ชิ้นที่อุณหภูมิใช้งานสูงสุด (เช่น 140°C × 1000 ชั่วโมงในเตาอากาศหมุน หรือแช่สารหล่อเย็น 130°C สำหรับฝาครอบเทอร์โมสตัต) วัดมิติสำคัญซ้ำหลังสัมผัสและเทียบกับวัสดุ PA6 พื้นฐานหากมี — คุณควรเห็นการเบี่ยงเบนมิติน้อยลง 40-50% สำหรับ BFE04 เทียบเกรด PA6 เทียบเท่า
วัฏจักรช็อกความร้อน (โปรแกรมยานยนต์ / EV): -40°C × 1 ชม. ↔ +125°C × 1 ชม. 1000-3000 รอบตามสเปก OEM ของคุณ ตรวจสอบรอยร้า การแยกชั้น การบีบอัดชั้นซีล
สมรรถนะไฟฟ้า (ชิ้นงาน EV / ขั้วต่อไฟฟ้า): CTI (IEC 60112) บนแผ่นทดสอบ 10 แผ่น, ทนไดอิเล็กตริกตามระดับแรงดันของคุณ, ความต้านทานฉนวนหลังการทดสอบเอนความชื้น (85°C / 85% RH × 500 ชม.)
ระยะที่ 4 — รายงานและการตัดสินใจเชิงพาณิชย์
รวบรวมผลทดสอบทั้งหมดเป็นรายงานสรุปฉบับเดียวและแชร์กับวิศวกร Juhai ของคุณ หากพารามิเตอร์ใดล้มเหลว ทีมเทคนิคของเราจะ: (ก) แนะนำการปรับสูตร (เช่น ชุดหล่อลื่นพิเศษเพื่อการดีดที่ดีขึ้น สารปรับแรงกระแทกสำหรับความเหนียวที่อุณหภูมิต่ำขึ้น) — ระยะเวลานำ ~10 วันทำการ; หรือ (ข) แนะนำเกรด PA66 หรือ PA6 อื่นของเราจากตารางเปรียบเทียบที่ตรงกับความต้องการของคุณมากขึ้น (เช่น PA66 FR V0 หากต้องการหน่วงไฟ, PA6 BFE01 หากการลดต้นทุนเป็นเป้าหมายหลัก) เมื่อผ่านการรับรองแล้ว MOQ คำสั่งซื้อเชิงพาณิชย์ขั้นสุดท้ายคือ 1000 kg พร้อมราคาระดับปริมาณที่ปลดล็อกที่ระดับความมุ่งมั่น 5 MT / เดือน, 10 MT / เดือน และ 20 MT / เดือน
ความเข้าใจผิดทั่วไปเกี่ยวกับ PA66 — ข้อเท็จจริงเทียบความเชื่อผิด
ในช่วง 14+ ปีที่เราผลิต PA66 ปรับแต่งสำหรับลูกค้าทั่วโลก เราได้ยินความเข้าใจผิด 6 ข้อเดิมๆ เกี่ยวกับ PA66 GF30 ด้านล่างเราตอบแต่ละข้อด้วยข้อมูลจากการผลิต PA66 BFE04 และผลการรับรองลูกค้า
ข้อเท็จจริง: PA6 (ไนลอน 6 โพลีแคโปร์แล็กแทม) และ PA66 (ไนลอน 66 เฮกซาเมทิลีนอะดิปาไมด์) มีจำนวนหน่วยซ้ำเคมีเท่ากัน (6 คาร์บอนต่ออะไมด์) แต่มีสถาปัตยกรรมโซ่พอลิเมอร์และสัณฐานผลึกต่างกันโดยพื้นฐาน PA66 มีระดับการยึดไฮโดรเจนระหว่างโซ่ใกล้เคียงสูงกว่า ทำให้ HDT สูงกว่า +55°C แรงดึงสูงกว่า +35% ที่ปริมาณ GF เท่ากัน และการดูดน้ำสมดุลต่ำกว่า 40% เทียบเกรด PA6 เทียบเท่าในระดับต้นทุนเดียวกัน สิ่งเหล่านี้ไม่ใช่ความแตกต่างเล็กน้อย — พวกมันกำหนดโดยตรงว่าฝาครอบเทอร์โมสตัตจะทนสารหล่อเย็น 130°C ได้หรือไม่ หรือขั้วต่อจะผ่านการช็อกความร้อน 3000 รอบได้หรือไม่ หลักการ: หากการใช้งานต่อเนื่องเกิน 120°C หรือความเที่ยงตรงเชิงมิติสำคัญ (เช่น การยึด snap-fit ±0.03 mm) PA66 ไม่ใช่ตัวเลือก — แต่เป็นสิ่งจำเป็น
ข้อเท็จจริง: นี่คือความผิดพลาดที่พบบ่อยที่สุดและแพงที่สุดที่ผู้ขึ้นรูปทำเมื่อเปลี่ยนจาก PA6 เป็น PA66 PA66 มีปริมาณความชื้นสมดุลที่ความชื้นสัมพัทธ์ที่กำหนดสูงกว่า PA6 ในแง่สัมบูรณ์ — และที่สำคัญ ค่าพลังงานกระตุ้นสำหรับการคายความชื้นจากโซ่พอลิเมอร์ PA66 สูงกว่า PA6 ~18% ต้องใช้อุณหภูมิอบแห้งสูงขึ้นเพื่อขับความชื้นให้ต่ำกว่า 0.06% ข้อมูลทดสอบภายใน Juhai: การอบ PA66 BFE04 ที่ 80°C นาน 4 ชั่วโมง ลดความชื้นได้เพียง ~0.09% (150% ของเกณฑ์สเปก) การันตีข้อบกพร่องสเปรย์บนทุกเครื่องฉีดที่เราทดสอบใน 8 ประเทศ มีเพียง 90°C × 4 ชั่วโมงเท่านั้นที่บรรลุเป้าหมาย 0.06% ได้อย่างน่าเชื่อถือ การพยายาม "ประหยัดพลังงาน" ด้วยเครื่องอบ 80°C บน PA66 BFE04 จะทำให้คุณเสียค่าอัตราสินค้าเสีย 5-15% — ความผิดที่แพงกว่าค่าไฟที่ประหยัดได้ 20-60 เท่า
ข้อเท็จจริง: ความสม่ำเสมอถูกกำหนดโดย 3 ปัจจัย: (ก) การเลือกชุดวัตถุดิบ (ข) แผนควบคุมสายอัดรีด (ค) ความเข้มงวดของ QC ท้ายชุด PA66 BFE04 ใช้ซัพพลายเออร์เรซินฐานเดียวกับแบรนด์พรีเมียมโลก (ชุด PA66 ระดับพรีเมียม Invista Stabamid™ / Radici Radilon™) และใยแก้วชนิดเดียวกัน (Jushi 301H เคลือบซิเลน 10 μm E-glass) เครื่องอัดรีด Coperion ZSK-70 บน IATF Line 7 ของเราเป็นฮาร์ดแวร์เดียวกับผู้ผลิตคอมพาวนด์ชั้นนำ 2 แบรนด์ ดำเนินโปรไฟล์อุณหภูมิชั้น ±2°C เดียวกัน ในการกระจายแรงดึงระหว่างรุ่นตลอด 52 รุ่นผลิต BFE04 ติดต่อกัน: ±2.9% (1-ซิกมา) เทียบกับ ±4.2% (1-ซิกมา) ที่เผยแพร่สำหรับเกรดเทียบเท่า Zytel 70G30HSLR ตลอด 48 รุ่นในการเปรียบเทียบข้างเคียงของลูกค้า ความสม่ำเสมอเป็นฟังก์ชันของวินัยกระบวนการ ไม่ใช่ป้ายแบรนด์บนถุง
ข้อเท็จจริง: จริงเฉพาะโมดูลัสแรงดึง (ความแข็งตัว) และถึงแม้จะจริงก็ตามเพียงจุดหนึ่ง เกินกว่า 30% GF loading ใน PA66 ทุก +5% GF ที่เพิ่มให้ผลตอบแทนลดลงอย่างมากต่อแรงดึง (เนื่องจากการสัมผัสใยต่อใยทำให้เกิดการสึกมากขึ้นระหว่างอัดรีด) ในขณะเดียวกันก็ลดความเหนียวแรงกระแทก (Izod notched ลดลงอย่างรวดเร็ว) และเพิ่มความหนืดหลอม (ไหลในผนังบางแย่ลง) สำหรับการใช้งานยานยนต์และ EV PA66 30% GF คือจุดที่เหมาะสมที่สุดที่ผู้ผลิตคอมพาวนด์โลกทุกรายปรับให้เหมาะสม: อัตราส่วนความแกร่งต่อแรงกระแทกสูงสุดพร้อมการไหลเพียงพอสำหรับเรขาคณิตขั้วต่อ/เปลือกทั่วไป การเปลี่ยนเป็น 35% หรือ 40% GF PA66 มีเหตุผลก็ต่อเมื่อคุณต้องการโมดูลันดัด >10 GPa โดยเฉพาะสำหรับชิ้นลำแสงที่จำกัดการเบี่ยงเบน — และยอมรับแรงกระแทก Izod ต่ำลง 15-25% และแรงดันฉีดสูงขึ้น 30-40% คำแนะนำของเรา: ใช้ PA66 BFE04 30% GF เป็นค่าเริ่มต้นสำหรับ 9 ใน 10 การใช้งาน; สอบถามวิศวกรของเราสำหรับใบเสนอราคา GF40 หากคุณต้องการโมดูลัสเพิ่มเติมโดยเฉพาะ
ข้อเท็จจริง: PA66 เป็นพอลิเมอร์กึ่งผลึกที่ยังคงผลึกต่อเนื่อง 72+ ชั่วโมงหลังถอดแม่พิมพ์ — โดยเฉพาะหากขึ้นรูปบนแม่พิมพ์รอบเร็ว 60°C แทนที่ 85-95°C ที่แนะนำ ชิ้นงานที่ถอดแม่พิมพ์และประกอบทันทีในเทอร์โมสตัตหรือขั้วต่อจะยังคงหดตัว 0.05%-0.15% ใน 3 วันแรก สร้างแทรกแน่นที่รอยร้าเชื่อม หรือการเบี่ยงเบนมิติที่เสื่อมสมรรถนะซีล สำหรับชิ้นงานเที่ยงตรง (คลาดเคลื่อน < ±0.05 mm / mm) หรือการประกอบที่สำคัญด้านความปลอดภัย การอบคืนตัวหลังขึ้นรูปแนะนำอย่างยิ่ง: 140°C × 2 ชั่วโมงในเตาอากาศหมุน จากนั้นเย็นช้า 6 ชั่วโมงในเตาปิดโดยไม่เปิดประตู สิ่งนี้ผลักการผลึกไปสู่ความสมบูรณ์ ~99% ก่อนประกอบและกำจัดการเคลื่อนเชิงมิติหลังขึ้นรูป 90%+ Juhai จัดเส้นโค้งเวลา-อุณหภูมิอบคืนตัวเป็นส่วนหนึ่งของแผ่นเริ่มต้นพารามิเตอร์หากแบบลูกค้าของคุณกำหนด
ข้อเท็จจริง: สมรรถนะ CTI (ดัชนีการร่องรอยนำไฟฟ้าเปรียบเทียบ) บน PA66 GF30 ขึ้นอย่างมากกับการเลือกสูตร 3 ข้อ: (ก) ปริมาณโอลิโกเมอร์ต่ำของเรซินฐาน (ข) เคมีพาหะมาสเตอร์แบตช์สี (ค) การเลือกชุดเสถียรภาพ เกรด PA66 GF30 ราคาถูกที่ใช้มาสเตอร์แบตช์เม็ดสี Economy กับพาหะฟิลเลอร์ CaCO3 มักลดเหลือ CTI 250-400V (ระดับสมรรถนะ 3 หรือ 4) — ไม่ผ่านเกณฑ์ขั้วต่อ HV 600V PA66 BFE04 ถูกสูตรด้วยมาสเตอร์แบตช์ดำปรับ CTI เฉพาะโดยใช้เรซินพาหะ PA66 (ไม่มีฟิลเลอร์) ระบบเสถียรภาพความร้อน CuI/KI ปริมาณไอออนต่ำแทนที่ชุดเอมีนที่ถูกกว่า และเรซินฐานเกรดพรีเมียมที่ควบคุมการสกัดโอลิโกเมอร์ ผลลัพธ์: ทุกรุ่นผลิต BFE04 บรรลุ CTI ≥ 600V (ระดับ 1) ยืนยันโดยการทดสอบ QC แผ่น 20 แผ่นต่อชุด หาก CTI เป็นข้อกำหนดเป็นลายลักษณ์อักษรบนแบบชิ้นงานของคุณ อย่าซื้อ "PA66 GF30" ทั่วไปโดยไม่ขอข้อมูลทดสอบ CTI จริงจาก 3 รุ่นผลิตล่าสุด — คุณจะประหลาดใจว่ามีกี่เกรดที่อ้าง "CTI 600V" ในเอกสารข้อมูลแต่สาธิตอย่างสม่ำเสมอไม่ได้
ราคาระดับปริมาณและสิทธิประโยชน์สัญญาประจำปี
รายการราคา PA66 BFE04 คือ $2.85/kg USD (EXW หนิงป้อ สีดำมาตรฐาน 1-4 MT ต่อการจัดส่ง) ลูกค้าที่มีปริมาณประจำปีผูกมัดหรือลงนามสัญญาจัดหา 12 เดือนปลดล็อกส่วนลดระดับราคา การจัดสรรวัสดุที่ล็อกในช่วงสภาวะวิกฤตซัพพลาย PA66 โลก และการจัดลำดับการผลิตบน IATF Line 7 ของเรา
| ระดับปริมาณ | ความมุ่งมั่นประจำปี | ราคาต่อ kg (EXW หนิงป้อ) | เทียบส่วนลดจากรายการราคา | สิทธิประโยชน์ที่รวม |
|---|---|---|---|---|
| ระดับ 1 — โปรเจกต์ / ทดลอง | 1-9 MT / ปี (คำสั่ง spot) | $2.55 — $3.15 / kg (ผันผวนตามตลาด spot เรซินฐาน PA66) | ราคารายการมาตรฐาน | การผลิต IATF 16949 ตัวอย่างฟรี 2 kg รายงาน QC มาตรฐาน การตอบสนองทางเทคนิค 24 ชั่วโมง |
| ระดับ 2 — เป็นที่ต้องการ | 10-24 MT / ปี ลงนามคาดการณ์ 6 เดือน | ~$2.65 / kg (ปรับ ±5% รายไตรมาส) | ~7% ต่ำกว่าค่าเฉลี่ยรายการ | สิทธิประโยชน์ระดับ 1 ทั้งหมด + ข้อสัญญาเสถียรภาพราคาครึ่งปี หน้าต่างจัดส่งลำดับความสำคัญ สายวิศวกรฝ่ายขายเฉพาะ |
| ระดับ 3 — เชิงกลยุทธ์ | 25-59 MT / ปี ลงนามสัญญาจัดหา 12 เดือน | ~$2.48 / kg ตัวเลือกราคาคงที่หรือราคาดัชนี | ~13% ต่ำกว่าค่าเฉลี่ยรายการ | สิทธิประโยชน์ระดับ 2 ทั้งหมด + แบฟเฟอร์สินค้าความปลอดภัย 30 วันเก็บที่โกดัง Juhai โดยเราออกค่า ฟรี PPAP ระดับ 2 สำหรับโปรแกรมใหม่ ทบทวนธุรกิจรายไตรมาสพร้อมวิเคราะห์แนวโน้มข้อมูล QC |
| ระดับ 4 — พาร์ทเนอร์โลก | 60+ MT / ปี สัญญาจัดหาหลักหลายปี | ราคากำหนดเอง — ติดต่อผู้อำนวยการฝ่ายขาย | 15-20% ต่ำกว่าค่าเฉลี่ยรายการ + แผนประหยัดเชิงโครงสร้าง | สิทธิประโยชน์ระดับ 3 ทั้งหมด + พัฒนาสูตรวัสดุร่วมหากจำเป็น จองความจุ IATF Line 7 สำหรับ SKU ของคุณ เยี่ยมวิศวกรคุณภาพที่หน้างาน 2 ครั้ง/ปี ตัวเลือกสินค้า consignment VMI ที่โกดังภูมิภาคของคุณ PPAP ระดับ 3 รวมมาตรฐาน |
หมายเหตุ: ตัวอย่างราคาอิงระดับราคาสัญญาเรซินฐาน PA66 Q3 2026 สำหรับราคา spot และสัญญาปัจจุบันที่ระดับปริมาณของคุณ ส่งคำสอบถามไปที่ vip@nbjuhai.com พร้อมปริมาณประจำปีเป้าหมาย ประเทศปลายทาง และ Incoterms ที่ต้องการ
เครือข่ายโกดังโลกและฮับโลจิสติกส์ภูมิภาค
เพื่อลดเวลาเดินทางและลดความล่าช้าพิธีศุลกากรสำหรับพาร์ทเนอร์ระดับ 3 และระดับ 4 ทั่วโลก Juhai ดูแลสินค้าคงคลังภูมิภาคและฮับโลจิสติกส์ที่ต่อไปนี้ สต็อก PA66 BFE04 สีดำมาตรฐานหมุนเวียนผ่านฮับเหล่านี้ในรอบเติมสินค้ารายเดือนสำหรับลูกค้าระดับกลยุทธ์และพาร์ทเนอร์โลก
| ภูมิภาค | ตำแหน่งฮับ | ระยะเวลานานในท้องถิ่นโดยทั่วไป (รายการสต็อก) | ระดับสต็อกฮับโดยทั่วไป (BFE04 ดำ) | ประเทศที่รองรับ |
|---|---|---|---|---|
| ฮับใหญ่ Greater China | อี้เยา หนิงป้อ เจ้อเจียง (โกดังโรงงาน — 8,000 m² ควบคุมสภาพอากาศ) | 1-2 วันทำการ (รถบรรทุกในประเทศ) | 18,000 kg (18 MT) อ้างอิงสต็อก | จีนแผ่นดินใหญ่ เขตบริหารพิเศษฮ่องกง เขตบริหารพิเศษมาเก๊า ไต้หวัน |
| ฮับเอเชียตะวันออกเฉียงเหนือ | พยองแทก เกาหลีใต้ (โกดังผูกพัน 3PL) | 2-3 วันทำการ (รถบรรทุกในประเทศ / ด่วน) | 3,000 kg (เติมสินค้ารายเดือนตามคาดการณ์) | เกาหลีใต้ ญี่ปุ่น |
| ฮับเอเชียตะวันออกเฉียงใต้ | เขตการค้าเสรีปาสีร์กูดัง จอหร์ มาเลเซีย (ผูกพัน 3PL) | 2-4 วันทำการ | 5,000 kg (เติมสินค้าทุก 3 สัปดาห์) | มาเลเซีย ไทย เวียดนาม อินโดนีเซีย สิงคโปร์ ฟิลิปปินส์ |
| ฮับยุโรป | โกดังศุลกากรท่าเรือฮัมบวร์ก / เบรเมิน เยอรมนี | 3-6 วันทำการ (ขนส่งทางถนน EU) | 6,000 kg (เติมสินค้าสองเดือนจากตู้คอนเทนเนอร์ตรงหนิงป้อ) | 27 ประเทศ EU สวิตเซอร์แลนด์ นอร์เวย์ สหราชอาณาจักร (พิธีศุลกากร Brexit จัดผ่านพาร์ทเนอร์ฟูลฟิลล์เมนต์สหราชอาณาจักรในเซาแธมป์ตัน) |
| ฮับอเมริกาเหนือ | เขตการค้าต่างประเทศสนามบินดีทรอยต์มหานคร มิชิแกน สหรัฐอเมริกา | 2-5 วันทำการ (LTL/TL ภายในสหรัฐ) | 8,000 kg (เติมสินค้าทุก 4 สัปดาห์ทางเรือระดับ A) | สหรัฐอเมริกาแผ่นดินใหญ่ แคนาดา (ท่าเรือขนถ่ายโตรอนโต) เม็กซิโกผ่านจุดผ่านแดนลาเรโด |
| ฮับละตินอเมริกา | โกดังผูกพันท่าเรือซานโตส เซาเปาโล บราซิล | 5-8 วันทำการ (เครือข่ายถนนเมอร์โคซูล) | 2,000 kg (ตามความมุ่งมั่นลูกค้าเชิงกลยุทธ์) | บราซิล อาร์เจนตินา ชิลี โคลอมเบีย เปรู |
พร้อมประเมิน PA66 BFE04 สำหรับโปรแกรมถัดไปของคุณแล้วหรือยัง
SKU PA66 เรือธง ROI สูงที่สุดของคุณ — เทียบสมรรถนะกับ Zytel 70G30HSLR
PA66 BFE04 คือ PA66 GF30 ระดับ Premium เรือธงของเรา ออกแบบมาเฉพาะสำหรับใต้ฝากระโปรงยานยนต์ ขั้วต่อแรงสูง EV และการใช้งานความร้อนสูงอุตสาหกรรมที่ต้องการ CpK แน่น CTI 600V และเสถียรภาพเชิงมิติ ได้รับการรับรองจากลูกค้า Tier 1 ยุโรป อเมริกาเหนือ และเอเชียในการผลิตอนุกรม เรซินฐานและวัตถุดิบ GF เดียวกับแบรนด์พรีเมียมโลกที่ต้นทุนรวมวัสดุต่ำกว่าอย่างมีนัยสำคัญ พร้อมวินัยกระบวนการ IATF 16949 และการสนับสนุนทางเทคนิค 24 ชั่วโมง